


Що таке штамповані деталі та чому вони важливі
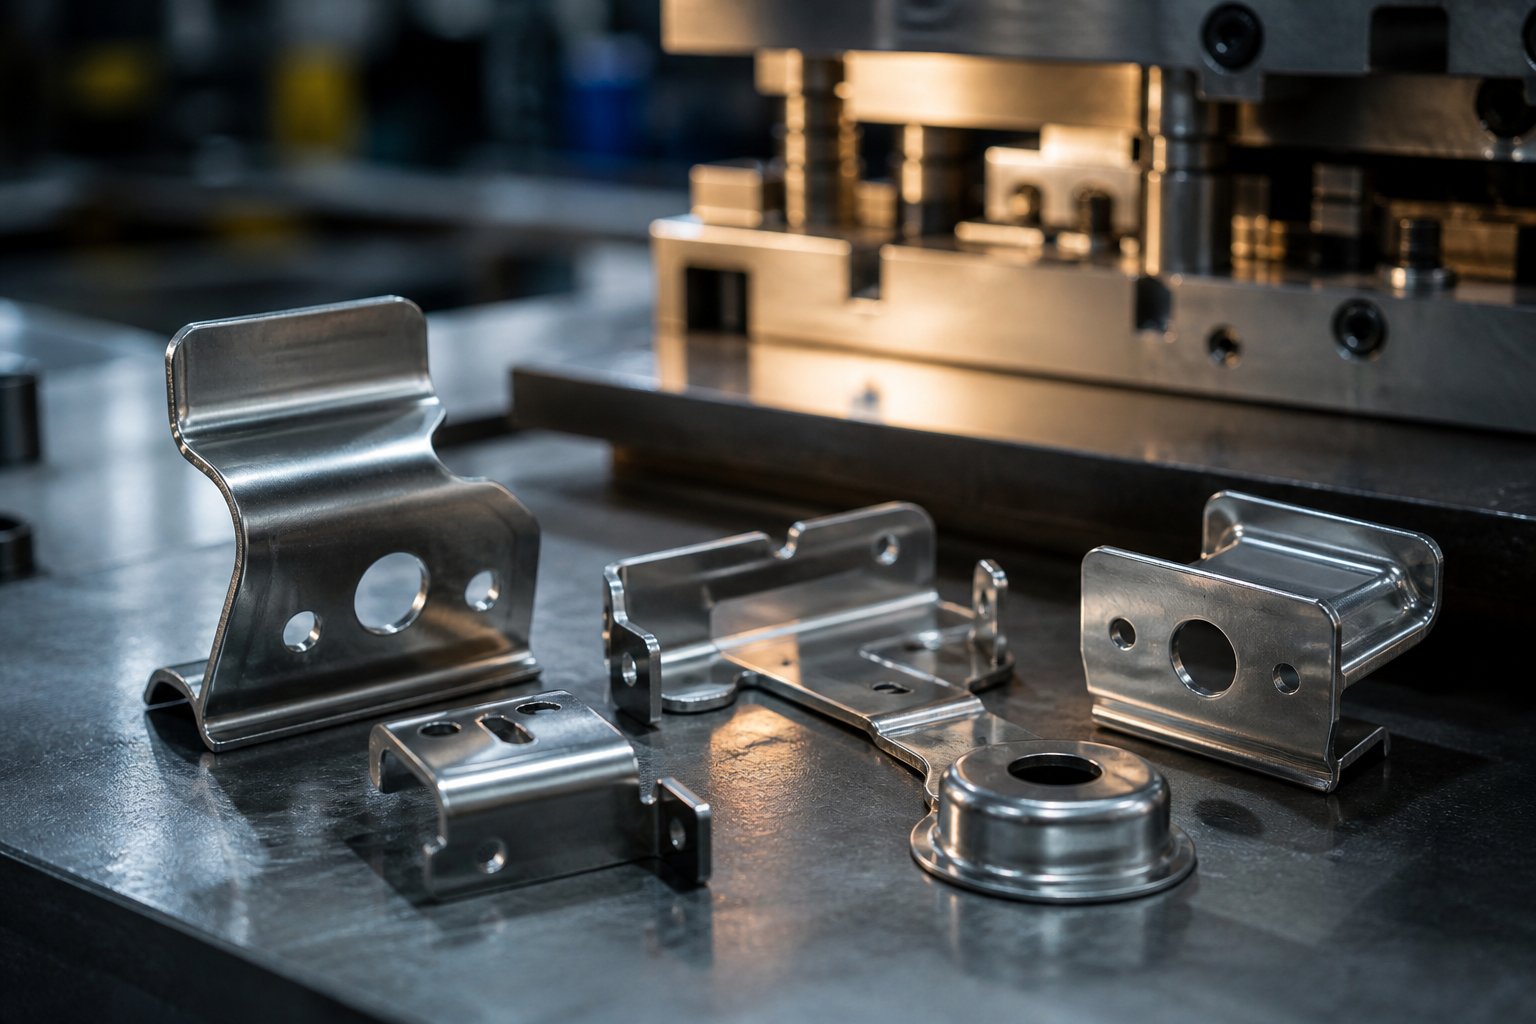
Візьміть будь-який металевий кронштейн, електричну клему чи автомобільний затиск, і ви, швидше за все, тримаєте компонент, який спочатку був плоским листовим металом. Він досяг своєї остаточної форми не за допомогою механічної обробки чи лиття, а завдяки контрольованому зусиллю, що застосовувалося за допомогою точних інструментів усередині штампувального преса. Це штамповані деталі, і на них припадає величезна частка металевих компонентів, які зустрічаються в усьому, від побутової електроніки до важкого обладнання.
Що таке штамповані деталі
Штамповані деталі — це металеві компоненти, виготовлені шляхом пресування листового металу в або через загартований інструмент (так званий штамп), який ріже, згинає або формує матеріал у певну геометрію за один або кілька ударів преса.
Отже, що таке кубик? Це спеціалізований-єдиний--у своєму роді точний інструмент, розроблений для різання та формування листового металу в бажану форму чи профіль. Робочі секції матриці зазвичай виготовляються з гартованої інструментальної сталі або твердого сплаву, а матриця використовується для виконання точних операцій-проколювання, штампування, згинання, витягування-, які перетворюють вихідний матеріал на готові деталі для штампування.
Уявіть собі форму для печива, але таку, яка працює під величезною силою, має допуски до 0,0002 дюйма та виконує мільйони циклів без втрати точності. Це масштаб техніки, що стоїть за штампами. На відміну від субтрактивних процесів, які видаляють матеріал, штампи та штампування працюють разом, щоб змінити форму металу з мінімальними відходами, роблячи процес швидким, повторюваним і-рентабельним за обсягом.
Чому дизайн матриці визначає результати деталей
Ось де більшість інженерів потрапляє в оману: вони вказують геометрію деталі, допуски та матеріал на кресленні, не беручи до уваги те, як рішення щодо інструментів на першому етапі вплинуть на досяжність цих характеристик. Зв’язок між конструкцією матриці та якістю деталей є прямим і непримиренним.
Кожна характеристика готової штампованої деталі сходить до чогось усередині матриці:
- Якість краюзалежить від зазору між пуансоном і блоком матриці-зазвичай близько 10% товщини матеріалу для чистого зсуву.
- Точність розмірівспирається на направляючі системи, пілоти та структурну жорсткість башмаків, що зберігає все в центрі штрих за штрихом.
- Оздоблення поверхнізалежить від стану поверхні матриці, подачі мастила та швидкості формування.
- Геометрична узгодженістьдовготривале виробництво залежить від зносостійких-матеріалів і належних інтервалів технічного обслуговування матриці.
Коли штампи торкаються листового металу, інструменти не просто формують деталь-, а кодують якість у кожну деталь.Добре-продумана матрицявиробляє тисячі ідентичних компонентів без додаткових операцій. Погано сконструйований створює брухт, задирки, відхилення розмірів і дорогі простої.
Ця стаття розглядає-першу перспективу. Замість того, щоб каталогізувати компоненти матриці окремо, ми простежимо, як кожне рішення щодо інструментів-тип матриці, вибір матеріалу, стратегія очищення, метод формування-відображаються в готовому компоненті, який ви тримаєте в руці. Незалежно від того, чи ви вказуєте штамповані деталі для нового продукту чи вирішуєте проблеми з якістю на існуючій лінії, розуміння того, що таке штампи та як вони впливають на результати, дає вам можливість отримати правильні деталі з першого разу.
Типи штампів і коли їх використовувати
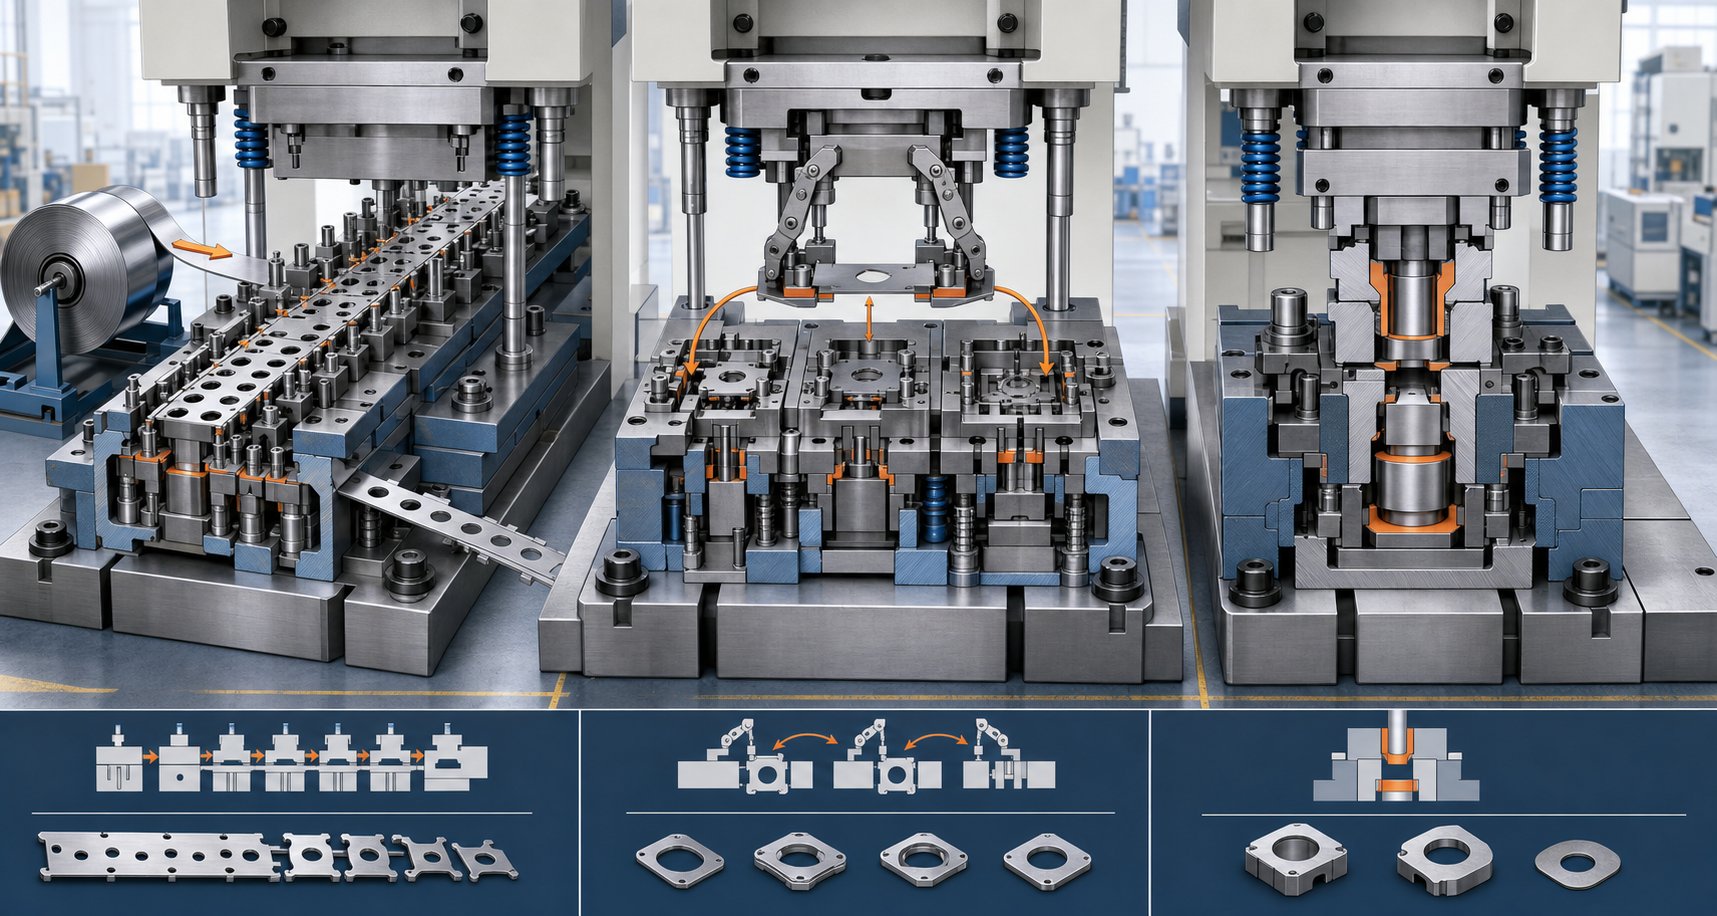
Die type - це перша розвилка на шляху. Вибираючи неправильно, ви або переплачуєте за інструменти, які вам не потрібні, або боретеся з якістю через те, що архітектура матриці не відповідає геометрії вашої деталі. Три основних типи штампів охоплюють переважну більшість виробничих сценаріїв: прогресивний, перехідний і складений. Кожна з них обробляє різні комбінації складності, розміру й об’єму деталей-і забезпечує принципово різну економічну вартість-на-деталь.
Яка архітектура металевих штампів підходить для вашого проекту? Це залежить від того, як виглядає ваша готова деталь, скільки вам потрібно та наскільки жорсткі ваші допуски.
Прогресивні штампи для-складних деталей великого обсягу
Прогресивні штампи – це робочі конячки для-об’ємного штампування. Безперервна смуга листового металу подається в матрицю та просувається через серію станцій, кожна з яких виконує окрему операцію-проколювання отвору, надрізання краю, формування вигину, обрізання профілю. Коли стрічка досягає кінцевої станції, від несучої стрічки відділяється повністю готова частина.
Ви помітите, що прогресивні штампи ніколи не відпускають заготовку між операціями. Сама стрічка діє як конвеєр, зберігаючи кожну функцію в точному вирівнюванні від станції до станції. Це робить їх ідеальними для малих та середніх-деталей із кількома функціями: електричні контакти, кронштейни, затискачі, роз’єми та клеми.
Компроміс? Вища початкова вартість інструменту та обмежена гнучкість для змін конструкції після виготовлення матриці. Але при виробничих тиражах у сотні тисяч або мільйони, вартість деталі значно падає, що з часом робить прогресивні матриці надзвичайно економічними. Швидкість циклу висока-часто від 100 до 1500 ударів за хвилину залежно від складності деталі-оскільки між операціями немає ручного керування.
Матриці для перенесення деталей із великою-витяжкою
Коли деталь завелика, щоб залишатися з’єднаною зі смугою, або її геометрія потребує глибокої витяжки та складного три{0}}вимірного формування, в дію входять матриці для перенесення. Замість того, щоб рухатися через матрицю на несучій смузі, окремі заготовки спочатку вирізаються, а потім механічно переміщуються між незалежними станціями за допомогою захватів або човникових механізмів.
Такий поділ дає ключову перевагу матрицям для перенесення: кожна станція може виконувати важкі операції формування-глибокого витягування, повторного-перекочування, фланцювання-без геометричних обмежень просування смуги. Цей підхід зазвичай потрібен для великих автомобільних панелей, циліндричних корпусів і глибоких компонентів у формі-чашки.
Матриці для перенесення також економлять матеріал. Оскільки між деталями немає сполучної сітки (як у прогресивних штампах використовується несуча смуга), ви усуваєте цей брухт, що зменшує матеріальні витрати на кожну деталь. Компромісом є довший час налаштування, вища складність інструменту та трохи менша швидкість циклу порівняно з прогресивним штампуванням.
Складні матриці для плоских точних деталей
Складні матриці використовують зовсім інший підхід. Вони виконують кілька операцій різання-заготовки та проколювання, наприклад-одним натисканням. Все відбувається одночасно, а не послідовно. Це робить їх-підходящими для плоских деталей, які вимагають високої точності позиціонування між елементами, як-от шайби, прокладки, плоскі контактні пластини та прокладки.
Оскільки все різання відбувається одночасно, зв’язок між отворами, прорізами та зовнішнім профілем залишається зафіксованим. Немає сукупної помилки позиціонування від переходу-до-станції. Для штампувальних штампів для листового металу, які створюють прості плоскі геометричні форми в помірних обсягах, складені штампів забезпечують чудову точність за менших витрат на інструмент, ніж прогресивні альтернативи.
Обмеження очевидні: складні матриці не можуть витримувати згинання, формування або глибоку витяжку. Це один-площинський інструмент. Якщо ваша деталь потребує будь-якого тривимірного-формування, вам знадобиться інша архітектура штампа для штампування або вторинні операції за потоком.
Порівняння архітектур трьох матриць
| Критерії | Прогресивний кубик | Трансферна матриця | Складна матриця |
|---|---|---|---|
| Найкраща геометрія деталей | Деталі малого та середнього-розміру з кількома функціями (вигини, отвори, форми) | Великі деталі, глибоко-промальовані форми, складна 3D-геометрія | Плоскі деталі, які вимагають точного співвідношення-отвору-з краєм |
| Типовий обсяг виробництва | Високий (від 100 тисяч до мільйонів) | Від середнього до високого (від 10 тисяч до сотень тисяч) | Від низького до середнього (1K до 100K) |
| Досяжні допуски | +/-0,05 мм до +/-0,1 мм | +/-0,1 мм до +/-0,2 мм | +/-0,025 мм до +/-0,05 мм |
| Відносна вартість інструменту | Високий | Високий | Від низького до середнього |
| Швидкість циклу | Дуже швидко (100-1, 500+ SPM) | Помірний (15-80 SPM) | Від середнього до швидкого (50-300 SPM) |
Схема прийняття рішень: вибір типу кубика
Вибір між цими трьома архітектурами не повинен бути здогадкою. Перегляньте ці запитання по порядку, і правильна відповідь зазвичай стає очевидною:
- Деталь плоска, без вигинів чи форм?Якщо так, складена матриця, ймовірно, забезпечить вам найкраще співвідношення-точності та-вартості.
- Чи потребує деталь кілька операцій (згини, малюнки, форми) на додаток до різання?Якщо так, вам потрібен або прогресивний, або трансферний штамп.
- Чи може деталь залишатися прикріпленою до несучої стрічки протягом усіх операцій?Якщо деталь досить мала й не потребує глибокої витяжки, найкращим вибором для швидкості та вартості-за-штук є прогресивний кубик.
- Деталь занадто велика для подачі стрічки, чи вона потребує глибокої витяжки, що перевищує допустиме просування стрічки?Якщо так, матриця для перенесення обробляє геометрію без компромісів.
- Який ваш річний обсяг виробництва?Великі обсяги (100 тис.+) виправдовують інвестиції в інструменти для прогресивних штампів. Середні обсяги можуть сприяти перенесенню або зведенню залежно від складності. Невеликі обсяги можуть вказувати на складні матриці або простіші інструменти з другорядними операціями.
- Наскільки жорсткі ваші допуски?Якщо площинність і точність розташування отвору є критичними для простої деталі, складені матриці забезпечують найточніші результати. Якщо точність-від-функцій має значення в складній геометрії, прогресивні матриці з точними направляючими забезпечують послідовність.
Вибрана вами матриця для штампування встановлює межі того, що готова деталь може досягти-допусків, якості поверхні та економічності виробництва. Але архітектура — це лише половина рівняння. Усередині кожного з цих типів матриць набір критичних компонентів працює разом, щоб фактично формувати метал, і розуміння того, як ці компоненти взаємодіють, є тим, що відрізняє хорошу деталь від утилізованої.
Основні компоненти штампів, які формують ваші деталі
Архітектура штампа дає вам схему, але окремі компоненти штампу всередині цієї структури виконують фактичну роботу. Кожен з них відіграє певну роль у різанні, спрямуванні або контролі листового металу, коли він перетворюється на готову деталь. Коли ці компоненти штампів працюють узгоджено, ви отримуєте чисті краї, точні розміри та стабільну якість. Коли навіть один елемент вимкнений, дефекти швидко проявляються.
Подумайте про штамп як про точний інструмент із десятками взаємозалежних частин. Розуміння того, як кожна деталь впливає на метал, дає вам реальні переваги під час визначення допусків або діагностики проблем якості на прес-підлозі.
Взаємодія пуансона та матриці
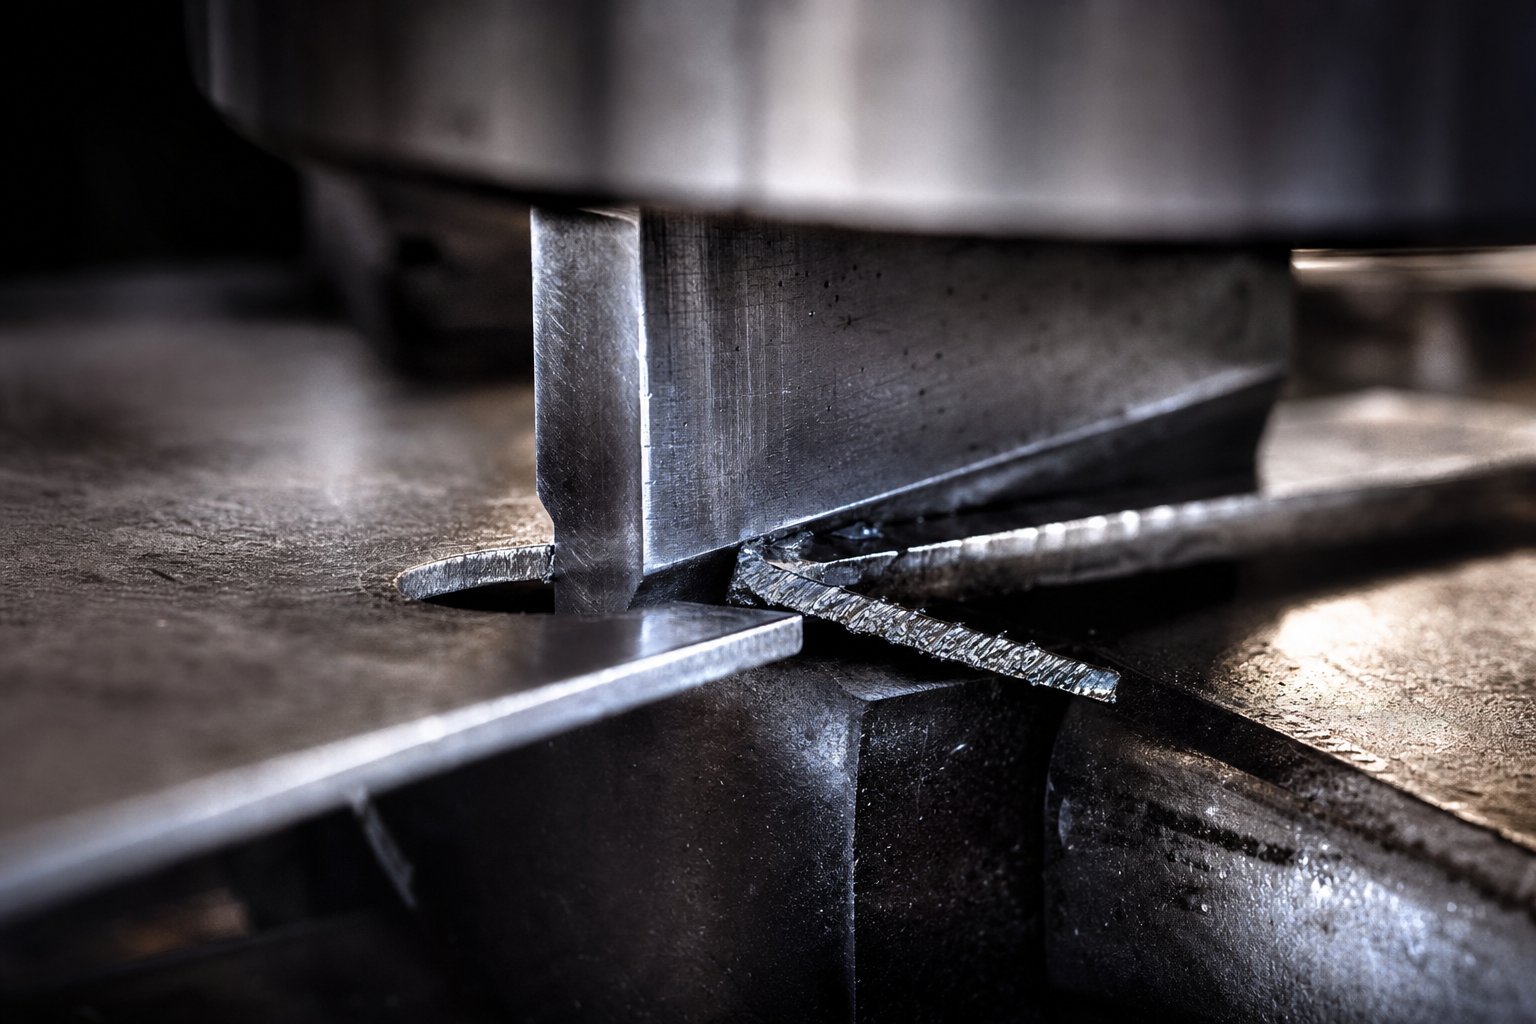
Взаємозв’язок пуансона та блоку матриці є основою кожної операції різання. Пуансон опускається в листовий метал, тоді як блок матриці забезпечує протилежну ріжучу кромку внизу. Проміжок між цими двома поверхнями-відомий як різальний зазор-контролює майже все, що стосується якості різу.
Коли зазор оптимізовано (зазвичай5-15% товщини матеріалузалежно від сплаву), чисто ножиці по металу. Пуансон штовхає матеріал, перевищуючи його міцність на зсув, і руйнування акуратно поширюється між краєм пуансона та отвором блоку матриці. Заготовка вільно падає крізь блок матриці, а отвір або профіль, що залишився, має гладку зону зсуву з мінімальними задирками.
Встановіть цей зазор занадто мало, і ви збільшите силу різання, прискорите знос пуансона та ризикуєте поломку інструменту. Занадто пухкий і матеріал скочується, а не ножиці, утворюючи нерівні краї та великі задирки, які потребують вторинної обробки. Геометрія отвору блоку матриці також впливає на утримання кулі-якщо кулі не виходять чітко, вони накопичуються і пошкоджують наступну деталь або сам пуансон.
Башмаки матриці, системи напрямних і центрування
Уявіть собі, що прес працює зі швидкістю 600 ударів за хвилину, коли верхня та нижня половини зміщені навіть на кілька тисячних дюйма. Кожен удар потрапляв-не в центр, різальний зазор зміщувався вбік, і ваші деталі демонстрували нерівну якість країв або відхилення розмірів. Ось чому черевики та системи напрямних мають таке велике значення.
Башмаки матриці являють собою товсті сталеві або алюмінієві пластини, які служать конструкційною основою для всієї збірки матриці. Верхній черевик несе перфоратори та знімачі; нижній черевик утримує блоки матриці, підйомники та пластину матриці, яка підтримує формувальні секції. Разом вони повинні залишатися абсолютно паралельними і жорсткими під навантаженням.
З’єднавши два черевики,напрямні штифти і втулкипідтримувати вирівнювання протягом усього ходу преса. Ці прецизійні-компоненти виготовляються з допусками в межах 0,0001 дюйма. Направляючі штифти-на шарикопідшипниках зменшують тертя та забезпечують більшу швидкість натискання, тоді як фрикційні штифти-забезпечують додатковий нахил для опору бічним силам. Обидва типи гарантують, що верхня та нижня половини точно реєструють кожен цикл, утримуючи частини штампа для штампування у належному співвідношенні одна з одною.
Ліфтери, знімачі та контроль матеріалів
Різанню та формуванню приділяється увага, але компоненти контролю матеріалу тихо визначають, чи працює ваш прогресивний штамп гладко чи заклинює кожні п’ятдесят ходів.
Підйомники піднімають металеву смугу між станціями, щоб вона очистила поверхні блоку матриці та будь-які сформовані елементи під ними. Без них стрічка тягнулася б через нижню матрицю, спричиняючи подряпини, неправильну подавання та помилки позиціонування. Пружинні-підйомники піднімають стрічку на постійну висоту, дозволяючи їй вільно просуватися до наступної станції.
Стриптизерки виконують подвійну роботу. Вони тримають аркуш рівно на штамповому блоці під час різання (запобігаючи викривленню) і відтягують матеріал від пуансона, коли він втягується. Без знімача листовий метал піднявся б разом із пуансоном і повністю втратив би своє положення. Механічні знімачі використовують тиск пружини, тоді як уретанові знімачі покладаються на еластичне стиснення-обидва утримують матеріал там, де йому місце.
Пілоти — це точні штирі, які входять у попередньо пробиті отвори, коли смуга просувається до кожної станції. Вони точно-налаштовують положення смуги перед початком будь-якого різання чи формування, виправляючи будь-які помилки подачі та гарантуючи, що точність-{3}}функцій залишається в межах специфікації всієї деталі.
Посилання на компонент: що робить кожна частина
- удари руками- Інструменти для різання або формування, які втискаються в листовий метал для створення отворів, профілів або фігурних елементів.
- Блоки матриці (кнопки)- Загартовані пластини, які забезпечують протилежну ріжучу кромку; розмір їхнього отвору більше, ніж пуансон, на заданий зазор.
- Вмерти взуття- Верхня та нижня сталеві пластини, які служать конструкційною основою для кріплення всіх робочих компонентів.
- Стриптизерки- Пружинні-пластини або уретанові елементи, які утримують лист рівно під час різання та знімають його з пуансона під час втягування.
- Ліфтери- Пружинні-рейки або шпильки, які піднімають смугу для плавного просування між станціями.
- Пілоти- Точні фіксуючі штифти, які входять у попередньо-проколоті отвори для вирівнювання смуги перед кожною операцією.
- Пружини- Механічні або азотні елементи, які забезпечують контрольовану силу для знімачів, підйомників і натискних пластин.
- Підкладкові плити- Загартовані пластини, розташовані за пуансонами, щоб розподілити ударне навантаження та запобігти вставлянню головок пуансона в м’які башмаки.
Кожен із цих компонентів штампа для штампування впливає на кінцевий результат деталі. Зношений пілот допускає позиційний дрейф. Слабка пружина знімача дозволяє матеріалу підніматися і деформуватися. Тріснута підкладка дозволяє удару штовхнути у черевик. Штамп працює як система-і якість вашої деталі настільки ж хороша, наскільки хороша найслабша ланка в цій системі.
Звичайно, ці компоненти не працюють у вакуумі. Матеріал, який ви штампуєте-його товщина, твердість і пластичність-пред’являє вимоги до кожного елемента всередині матриці та визначає, наскільки агресивно кожен з них зношується з часом.
Як матеріал заготовки впливає на вибір матриці
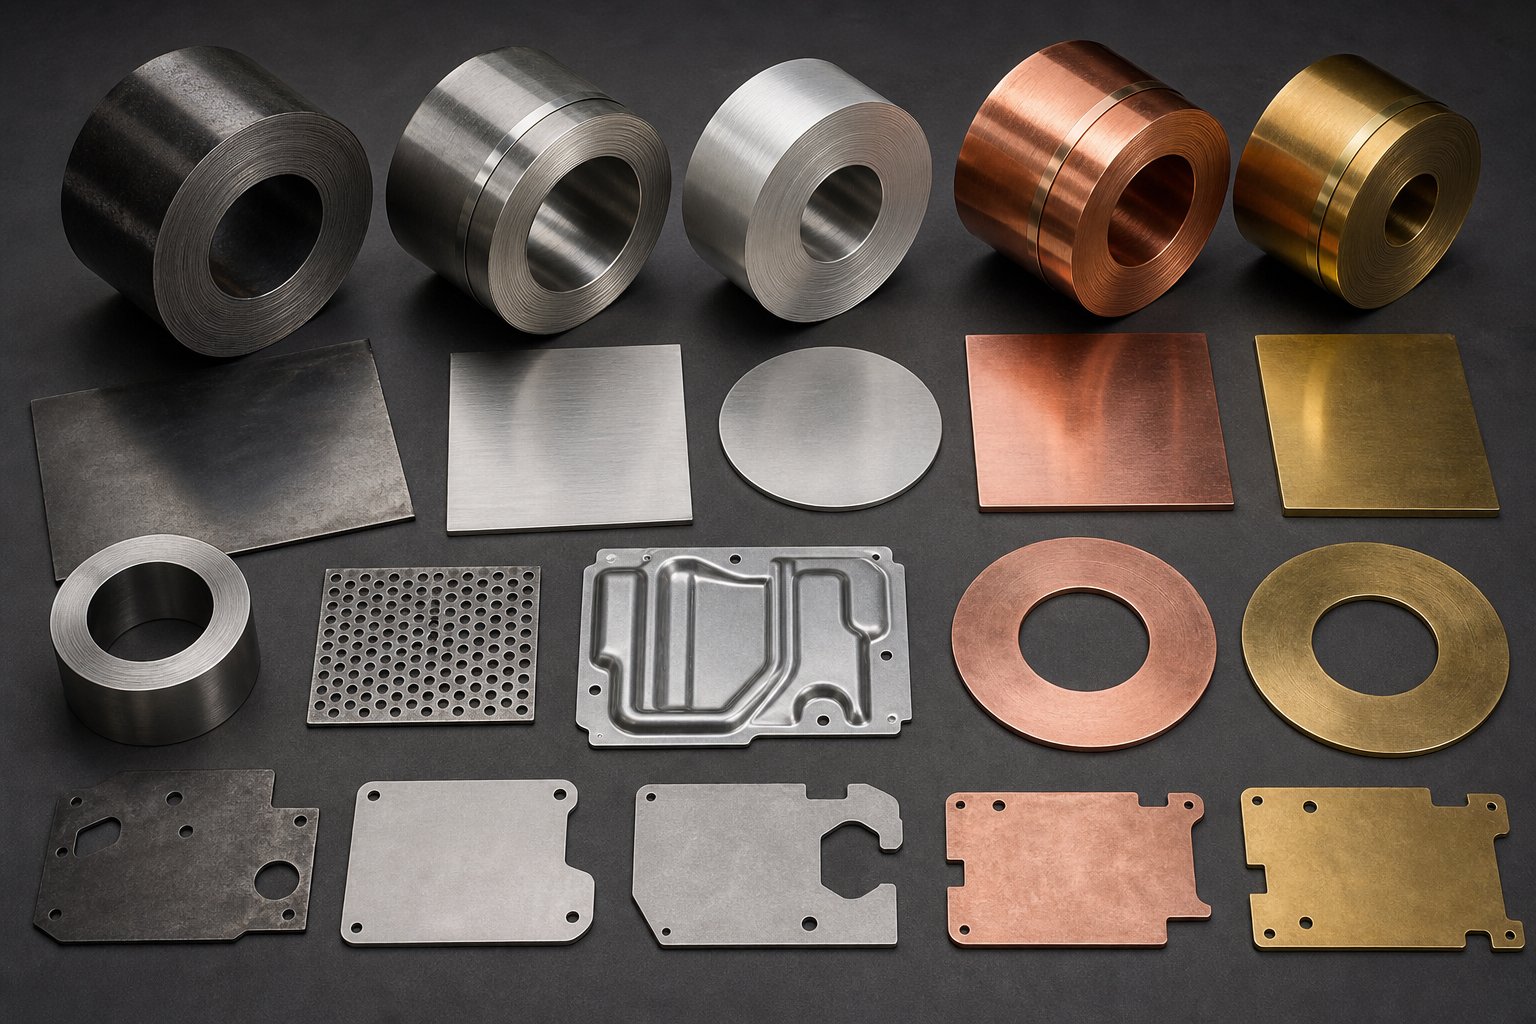
Матриця, створена для м’якої сталі, не працюватиме так само, коли ви пропускаєте через неї нержавіючу сталь. Матеріал котушки визначає майже всі технічні параметри всередині інструменту: різальний зазор, геометрію пуансона, радіуси формування, силу пружини, вантажопідйомність преса та навіть поверхневе покриття компонентів інструменту. Нехтуйте цими-вимогами, пов’язаними з матеріалом, і ви прогорите через удари, утворите надмірні задирки або тріснете деталі під час формування.
Коли ви вказуєте штамповані деталі, таблиця даних про матеріал є не просто деталлю закупівлі-це відправною точкою для кожного рішення щодо інструменту. Найбільше значення мають чотири властивості: міцність на розрив, твердість, пластичність і товщина. Кожна з них змінює те, як повинна бути розроблена матриця з листового металу для виготовлення прийнятних деталей.
Рекомендації щодо штампування сталі та нержавіючої сталі
Сталь залишається найпоширенішим матеріалом для штампованих компонентів, але «сталь» охоплює широкий діапазон поведінки. М’яка сталь (зазвичай міцність на розрив менше 350 МПа) є терпимою-вона чисте зрізання, формується без надмірної пружини та спричиняє помірне зношування матриці. Нержавіюча сталь - це зовсім інша тварина.
Нержавіюча сталь, як-от 304 і 316, має міцність на розрив понад 500 МПа, швидко-твердіє під час формування та генерує значно більше тепла на межі пуансона--матеріалу. Для сталевих штампувальних штампів, які обробляють ці твердіші сплави, ви помітите, що деякі інженерні коригування стають обов’язковими:
- Більш жорсткі зазори- Потрібні більш тверді матеріалипідвищений відсоток очищеннящоб запобігти передчасному руйнуванню пуансона та надмірним зусиллям різання. Для нержавіючої сталі зазвичай потрібно 10-15% товщини матеріалу на кожну сторону, порівняно з 6-10% для м’якої сталі.
- Вищі формотворчі сили- Під час переходу від м’якої сталі до нержавіючої сталі вимоги до тоннажу преса зростають на 50–60%. Малорозмірні преси призводять до неповного формування, слідів карбування та прискореного зносу всіх компонентів інструменту.
- Компенсація відкидання- Вищий коефіцієнт текучості-до-розтягування нержавіючої сталі означає більшу еластичність після згинання. Конструктори матриць повинні-зігнутися на 2-4 градуси (іноді більше), щоб влучити під цільові кути, а для формування пуансонів може знадобитися зміна радіусів для врахування віддачі.
- Прискорений знос матриці- Абразивна природа нержавіючої сталі вимагає високоякісної штампованої сталі для виготовлення пуансонів і блоків. Інструментальні сталі D2 або M2, часто з покриттям TiN або AlCrN, стають необхідними для збереження гостроти кромок під час більш тривалого виробництва.
Результат? Сталеві штампи для штампування, створені для нержавіючої сталі, коштують дорожче, оскільки вони потребують кращих матеріалів, жорсткіших виробничих допусків і міцніших пресових рам. Але ці інвестиції окупаються незмінною якістю деталей і довшими інтервалами між повторним подрібненням.
Поведінка алюмінієвих і мідних сплавів у штампах
Алюміній ставить перед процесом штампування зовсім інший набір проблем. Він має приблизно одну{1}}третину щільності сталі та відносно м’який,-що, схоже, має бути легким для штампування. На практиці така м’якість не створює проблем зі сталлю.
Найбільша проблема, пов’язана з алюмінієвими штампуючими штампами, викликає роздратування. Алюміній – це «липкий» метал, який має тенденцію холодно{1}}приварювати мікроскопічні частинки до поверхні матриці під час-контакту під високим тиском. Щойно починається роздратування, воно стає сніговою кулею: кожен наступний удар збирає більше матеріалу, дряпає наступну деталь і, зрештою, пошкоджує матрицю, що перевищує просте полірування. Запобігання виклику вимагає багаторівневої-стратегії:
- Штампові покриття- Покриття PVD, як-от нітрид титану (TiN) або алмаз-як вуглець (DLC), створюють -антипригарний бар’єр між поверхнею алюмінію та інструментальної сталі.
- Оздоблення поверхні- Дзеркало-полірування формувальних поверхонь зменшує тертя{2}}утворюваного тепла, яке є основним фактором зношування клею.
- Вибір інструментальної сталі- Сталі з високим вмістом-ванадію (такі як CPM 10V) пропонують чудову стійкість до зносу алюмінію, який викликає адгезія.
- Спеціалізоване мастило- Синтетичні рідини,-які не містять хлору, забезпечують граничне змащування, не залишаючи плям на алюмінієвій поверхні.
Алюміній також демонструє виражену пружність-більшу, ніж сталь-оскільки його модуль пружності становить приблизно одну{2}}третину від сталі (приблизно 10 000 ksi проти 30 000 ksi). Вигини, які б утримували кут у сталі, значно відсуватимуться в алюмінії, що потребуватиме-функцій-зняття напруги, вбудованих у матрицю.
Сплави міді та латуні знаходяться на іншому кінці спектру м’якості. Вони легко формуються з мінімальною віддачею, але їх м’якість означає, що вони схильні до утворення слідів від шорстких поверхонь матриці. Для штампування міддю зазвичай потрібні поліровані інструменти та ретельне налаштування тиску знімача, щоб уникнути косметичного пошкодження. З іншого боку, мідні сплави спричиняють дуже незначне зношування матриці, тому термін служби інструменту чудовий навіть зі стандартною інструментальною сталлю.
Як товщина матеріалу сприяє розробці штампу
Незалежно від сплаву, товщина заготовки є єдиною найбільш впливовою змінною при розрахунку зазору. Галузева-стандартна формула проста:
Зазор для різання (на сторону)=Товщина матеріалу x Коефіцієнт зазору
Theкоефіцієнт зазору зазвичай коливається від 5% до 10%товщини матеріалу в залежності від твердості сплаву та бажаної якості кромки. У прецизійних додатках використовується нижній кінець (близько 5%) для мінімальних задирок і гладких поверхонь зсуву. Загальне штампування використовує 8-10% для подовження терміну служби матриці та зменшення сил різання.
Наприклад, штампування м’якої сталі товщиною 1,0 мм із коефіцієнтом 8% дає зазор 0,08 мм на кожну сторону. Перейдіть на нержавіючу сталь товщиною 2,0 мм із 12% і ви отримаєте 0,24 мм на сторону-потрійне збільшення, яке вимагає зовсім інших розмірів блоку матриці та розміру пуансона.
Товщина також обумовлює такі відповідні рішення:
- Сила удару- Більш товсті матеріали потребують більшої сили різання, що означає більші поперечні-перерізи пуансона, щоб уникнути викривлення.
- Сила знімача- Більш товстий матеріал міцніше стискає пуансон, тому для надійного видалення матеріалу потрібні сильніші пружини або азотні циліндри.
- Мінімальний розмір функції- Загальне правило полягає в тому, що найменший діаметр отвору не повинен бути меншим за товщину матеріалу. Пробивайте що-небудь меншого розміру, і ви ризикуєте поламати інструмент.
- Формування радіусів- Мінімальний радіус вигину залежить від товщини. Сталь зазвичай допускає радіус вигину, що дорівнює 1T (в один раз товщину), тоді як для алюмінію часто потрібно 2T або 3T, щоб уникнути розтріскування.
Порівняння матеріалів для штампованих деталей
| матеріал | Типовий діапазон товщини | Відносна формуюча сила | Схильність до пружного повернення | Швидкість зносу матриці |
|---|---|---|---|---|
| М'яка сталь | 0,3 мм - 6.0 мм | Помірний (базовий рівень) | Від низького до помірного | Помірний |
| Нержавіюча сталь | 0,2 мм - 4.0 мм | Високий (1,5-1,7x м'яка сталь) | Високий | Високий |
| Алюміній | 0,3 мм - 6.0 мм | Низький (0,3-0,5x м'яка сталь) | Високий (низький модуль) | Низький (але серйозний ризик) |
| Мідь | 0,1 мм - 3.0 мм | Від низького до помірного | Дуже низький | Дуже низький |
| Латунь | 0,2 мм - 4.0 мм | Помірний | Низький | Низький |
Вибір матеріалу не просто визначає, що буде працювати на котушці-він впливає на кожне рішення щодо інструменту від твердості пуансона до тоннажу преса до інтервалів технічного обслуговування. Правильне встановлення цих параметрів на етапі проектування запобігає подальшим проблемам, які негативно впливають на якість виробництва: задирки, які ростуть надто швидко, вигини, які не витримують кута, і поверхні, які мають сліди або жовчі протягом першої тисячі ходів.
Ці нижчі проблеми заслуговують окремого розгляду. Навіть із ідеально підібраними матеріалами та зазорами під час виробництва можуть з’явитися певні дефекти-, і кожен з них сходить до основної причини, яку можна контролювати всередині матриці.
Поширені дефекти штампованих деталей і як їм запобігти
Навіть ідеально сконструйована матриця зрештою виробляє дефектну деталь. Різниця між-налагодженою операцією штампування та лом-важкою операцією зводиться до розуміння, чому виникають дефекти, та усунення першопричин, перш ніж вони посиляться. Задирки, відкидання, зморшки, тріщини та стоншення — ось п’ять дефектів, які спричиняють більшість бракованих деталей із штампуванням. Кожен з них безпосередньо відстежує певний стан інструменту або параметр процесу, яким можна керувати.
Контроль утворення задирок і різання
Задирки — це підняті, гострі краї, які утворюються вздовж профілю штампування після штампування, штампування або обрізки. Вони є найпоширенішою скаргою у виробництві штампованих деталей і майже завжди вказують на проблему зазору між металевими пуансонами та блоком матриці.
Ось що відбувається всередині матриці під час удару різання: пуансон торкається листа, проштовхує його за межі міцності на зріз, і матеріал ламається вздовж лінії, що з’єднує край пуансона з краєм блоку матриці. Коли зазор оптимізовано, ці лінії зламу чітко стикаються, утворюючи плавну зону зсуву з мінімальним перекидом і щільним, майже непомітним задиром. Коли зазор занадто малий, сила різання зростає, і матеріал рветься, а не зрізається. Коли зазор занадто великий, метал скочується в щілину перед тим, як розколотися, залишаючи нерівний край і великі задирки.
Галузеві рекомендації для м’якої сталі становлять 5-8% товщини матеріалу на кожну сторону. Нержавіюча сталь і високоміцні сплави підвищують цей діапазон до 10-15%. Отримати це число правильно на етапі проектування є критично важливим, але це лише половина успіху.
Знос матриці вводить другу змінну. У міру того, як штампи для штампування та штампові блоки проходять цикл виробництва, їхні ріжучі кромки поступово закруглюються. Це поступове затуплення ефективно збільшує функціональний зазор понад проектне значення, а висота задирок поступово зростає з кожною тисячею ходів. Контроль висоти задирок під час виробництва забезпечує ранній сигнал попередження про необхідність повторного шліфування або заміни пуансона. Деталь, розмір якої під час налаштування становив 0,05 мм, може збільшитися до 0,15 мм до 200 000-го удару-, що значно перевищує допустимі межі для багатьох застосувань.
Запобігання відскоку, зморшок і розтріскування
Дефекти формування складніші, ніж дефекти різання, оскільки вони пов’язані з поведінкою матеріалу під напругою, а не з простим вимірюванням зазору.
Springbackце пружне відновлення металу після вивільнення сили згину. Частина частково повертається до своєї первісної плоскої форми, залишаючи кут згину, який відхиляється від цільового на кілька градусів. Високо{2}}міцні матеріали виявляють більшу пружність, оскільки вони зберігають більше пружної енергії. Рішення включаютькомпенсація кута матриці під час проектування(пере-згинання на очікувану величину пружинного відкидання), використання низу або карбування штрихів, які пластично деформують вершину згину, і додавання ребер жорсткості біля лінії згину для фіксації геометрії.
зморшкуватістьвиглядає як хвилі-як пряжки на фланці або стінці креслених деталей. Це трапляється, коли напруга стиску перевищує стійкість листа до вигину-зазвичай через те, що сила тримача заготовки надто низька або валики не стримують ефективно потік матеріалу. Збільшення тиску на тримач заготовки, оптимізація геометрії валика та регулювання розподілу мастила зазвичай вирішують проблему.
розтріскуваннявиникає, коли деформація розтягу перевищує межу пластичності матеріалу. Ви побачите це на малих радіусах згину, глибоко-витягнутих кутах і на ділянках, де матеріал надмірно стоншується. Поширені першопричини включають надто-малі радіуси пуансона, агресивне одно-етапне малювання та погане вирівнювання напряму зерна. Стратегії запобігання зосереджені на поширенні деформації: більші радіуси, багато-етапне формування, проміжний відпал для глибокої витяжки та вирівнювання критичних вигинів поперек напрямку зерна, а не паралельно йому.
Роль обхідних вирізів у потоці матеріалу
Прогресивне штампування додає категорію дефектів, з якою не стикаються інші типи штампів: помилки розмірів,-пов’язані з неправильною подачею. Якщо смуга не просувається на точну відстань між штрихами, усі елементи частини зміщуються з місця. Саме тут необхідні негативні та позитивні обхідні виїмки в матрицях для штампування листового металу.
Обвідна виїмка (також звана кроковою виїмкою або французькою виїмкою) — це невелика ділянка матеріалу, відрізана від одного або обох країв смуги на початкових станціях прогресивної матриці. Обхідні виїмки в штампувальних штампах мають три призначення: вони забезпечують надійний механічний упор, що запобігає надмірній подачі, вони усувають вигнутість краю, яка інакше призвела б до нерівномірного руху смуги, і вони створюють опорну поверхню для-датчиків перевірки довжини подачі.
Негативні обхідні виїмки ріжуть матеріалгетьвід краю смуги, утворюючи відкриту щілину, у яку входить блок упору. Позитивні обхідні виїмки проштовхують невеликий язичок донизу, створюючи виступаючий елемент, який фіксується на поверхні упору матриці. Обидва підходи контролюють прогрес смуги, але вони служать різним контекстам проектування. Негативні виїмки частіше зустрічаються для більш широких і товстих смуг, де вигнутість країв є проблемою. Позитивні виїмки (спис-та-фланець) добре працюють для вузьких носіїв, оскільки вонизміцнити носій і допомогти годуватибез утворення вільного слимака, який потребує викиду.
Розуміння мети формування листового металу з байпасними пазами допомагає пояснити, чому деякі прогресивні матриці працюють бездоганно, а інші постійно неправильно подаються. Без цих виїмок навіть високо{1}}точні сервоприводи не можуть гарантувати, що смуга не проповзе за намічене положення-одна серйозна помилка може призвести до збою цілої матриці, коштуючи набагато більше, ніж невелика кількість матеріалу, яку споживає виїмка.
Дефект-до-посилання на рішення
- Надмірні задирки- Причина: зношені ріжучі кромки або неправильний зазор-для-штампу. Рішення: підтримуйте належний зазор (5-15% товщини матеріалу на кожну сторону залежно від сплаву), переточуйте або замінюйте пуансони за графіком і перевіряйте центрування інструменту.
- Springback- Причина: відновлення пружності під час згинів, особливо у -високоміцних матеріалів. Рішення: пере-зігніть під компенсованим кутом, використовуйте штрихи карбування/карбування або додайте елементи жорсткості.
- зморшкуватість- Причина: недостатнє зусилля тримача заготовки або недостатнє обмеження тягового валика. Рішення: збільшити тиск утримування, перепроектувати валики та оптимізувати форму заготовки для контролю потоку матеріалу.
- розтріскування- Причина: деформація розтягування перевищує пластичність матеріалу при гострих радіусах або глибокій витяжці. Рішення: збільште радіуси формування, використовуйте багато-поетапне креслення, виберіть матеріал з вищою-пластичністю та вирівняйте вигини вздовж напрямку волокон.
- Розрідження матеріалу- Причина: надмірна глибина витяжки або занадто-малий радіус пуансона/матриці, що концентрує деформацію. Рішення: оптимізація розміру заготовки, покращення змащування, зменшення коефіцієнта витягування на етапі та перерозподіл напруги за допомогою моделювання-керованої геометрії матриці.
- Порушення подавання/зміщення розмірів- Причина: надмірна подача стрічки або позиційний дрейф у прогресивних матрицях. Рішення: увімкніть обхідні виїмки для позитивного контролю кроку, підтримуйте стан пілотного штифта та використовуйте датчики перевірки-подачі.
Кожному з цих дефектів можна запобігти на етапі проектування матриці. Проблема полягає в тому, що рішення часто взаємодіють-збільшення зазору для зменшення задирок збільшує силу різання, що прискорює знос пуансона, що зрештою повертає задирки. Для ефективного запобігання дефектам потрібен-системний погляд на те, як взаємодіють зазор, потік матеріалу, дизайн виїмок і параметри формування. Для складних прогресивних штампів, де перетинаються геометрія обхідних пазів, контроль задирок і оптимізація потоку матеріалу, робота з досвідченими фахівцями з інструментів, такими якІЧЕНЬможе допомогти інженерам розв’язати ці взаємопов’язані змінні до випуску жорстких інструментів.
Запобігання дефектам є однією стороною рівняння якості. Інша сторона полягає в тому, щоб у першу чергу знати, яку якість потрібно вбудувати в матрицю-і це рішення залежить від обсягу виробництва, очікуваного терміну служби інструменту та системи класифікації, яка керує виготовленням матриць.
Класифікація штампу та рішення щодо обсягів виробництва
Скільки якості потрібно вбудувати в матрицю? Це не підступне запитання. Надмірне створення інструментів для прототипу з 5000-приладів витрачає гроші. Його підготовка до 3-мільйонних річних зобов’язань витрачає набагато більше – через простої, переробку та передчасну заміну інструменту. Промисловість вирішує цю проблему за допомогою системи класифікації штампів, яка відповідає інвестиціям у інструменти та виробничій реальності.
Три класи-A, B і C-визначають спектр якості інструментів для штампу, і кожен з них має певні наслідки для допусків деталей, обробки поверхні, довговічності інструменту та вартості за одиницю. Проте більшість інженерів стикаються з цими термінами без чіткого пояснення того, що відокремлює один клас від іншого або коли кожен має економічний сенс.
Класи штампів і їхнє значення для якості деталей
Подумайте про класи матриць як про рівні інженерної точності. Стандартний штамп на території класу C створений для принципово інших цілей, ніж набір штампів класу A, призначений для виконання мільйонів циклів. Ось як вони розбиваються:
Клас A - Максимальна точність, максимальний термін служби
Інструменти класу А знаходяться на вершині піраміди якості. Ці набори штампів розроблені для надзвичайної надійності, виготовлені з найміцнішої доступної інструментальної сталі та виготовлені з найсуворішими допусками на розміри. Згідно з даними Master Products Co., штампи класу A призначені для високоякісних-виробництв, включаючи точні компоненти зі складною геометрією, малими допусками та високоякісною обробкою поверхні-автомобільні кузовні панелі та побутова техніка, які є яскравими прикладами.
Клас А також поділяється на два підтипи:
- Тип 1- Більші штампи, які використовуються для розтягування та витягування зовнішніх панелей. Вони виробляють деталі, які помітно видно на готовому продукті, тому кожен штампований шматок має бути абсолютно гладким і без{2}}дефектів.
- Тип 2- Найвищий можливий ступінь точності виготовлення інструментів. Виготовлені зі спеціалізованих інструментальних сталей, твердосплавних вставок, високо-кераміки та алюмінієвих башмаків. Якщо ваш проект передбачає надзвичайно великі обсяги або незмінно малі допуски, відповіддю стануть прогресивні штампи типу 2.
У деяких додатках матриця класу А виробляє кілька мільйонів деталей протягом свого терміну експлуатації, не вимагаючи капітального відновлення. Довговічність забезпечується вибором матеріалів (твердосплав у критичних точках зношування, преміальна інструментальна сталь в інших місцях) і методами конструкції, які надають перевагу жорсткості та термічній стабільності над початковою економією.
Клас B - Виробнича робоча конячка
Штампи класу В є найпоширенішою категорією в комерційному та промисловому штампуванні. Ці штампи все ще створюються з обмеженням допусків для міцних інструментальних сталей, але вони розроблені з урахуванням певного обсягу виробництва, а не розроблені для нескінченної служби. Ви вкажете цільову кількість-скажімо, 500 000 штук-і матриця класу B створена для надійного виробництва цього обсягу з певним запасом.
Практична різниця? Для класу B використовуються стандартні інструментальні сталі D2 або A2 без твердосплавних вставок або екзотичних покриттів, які є в конструкціях класу A. Направляючі системи є прецизійним-шліфованим, але можуть не включати кулькові-підшипники, які подовжують цикл високої-швидкості. Результатом є набір штампувальних штампів, який забезпечує відмінну якість деталей за менших інвестицій, з урахуванням того, що інтервали технічного обслуговування будуть коротшими, а загальний термін служби інструменту обмежений.
Інструмент класу C - для короткого-пробігу та прототипів
Клас С є точкою входу. Ці штампи з нижчою-вартістю підходять для проектів від- до середнього-обсягу, прототипування чи застосувань, де не потрібні жорсткі допуски та високоякісна обробка. Штамп класу C може використовувати більш м’які інструментальні сталі, спрощену систему напрямних і менш складну конструкцію, щоб знизити витрати та скоротити терміни виконання.
Коли ви обираєте клас C? Коли вам потрібно від 500 до 10 000 деталей для перевірки конструкції, тестування придатності для ринку або виробництва мостів під час створення постійного інструменту. Деталі не відповідатимуть послідовності результатів класу А, але вони будуть функціональними та репрезентативними для кінцевої геометрії.
Обсяг виробництва як основа інвестицій
Вибір класу не є суб’єктивним,-він залежить від математики. Фундаментальне запитання просте: чи виправдовує зниження витрат на-деталь завдяки кращому інструментарію вищі початкові інвестиції?
Розгляньте логіку-збитковості. Штамп класу C може коштувати 15 000 доларів США, але потребує вторинних операцій зняття задирок по 0,05 доларів США за деталь. Кришка класу А для того самого компонента може коштувати 80 000 доларів США, але повністю виключає ці вторинні операції. При якому обсязі дорога матриця стає дешевшим варіантом? У цьому прикладі приблизно 1,4 мільйона частин. Нижче цього числа виграє простий інструмент. Крім того, інвестиції класу А окупаються та зберігають гроші з кожним ударом.
Вибір матеріалу всередині матриці слідує тій же логіці. Плашки з інструментальної сталі коштують у 3-5 разів дешевше, ніж твердосплавні еквіваленти, але зносостійкість карбіду може бути в 10–30 разів вищою. Пуансон з інструментальної сталі може потребувати переточування кожні 100 000 ударів. Твердосплавна вставка на тій самій станції могла витримати 2-3 мільйони ударів, перш ніж вимагати уваги. Для великого виробництва твердосплавна матриця забезпечує нижчу загальну вартість володіння, незважаючи на високу початкову ціну.
Гібридні підходи долають розрив. Використання твердосплавних вставок у критично високих-точках зносу в корпусі матриці з інструментальної сталі забезпечує виняткову стійкість до зношування там, де це найбільш важливо, зберігаючи загальну вартість матриці керованою. Удосконалені покриття, такі як TiN або TiCN, нанесені на компоненти інструментальної сталі, також можуть значно подовжити термін служби, зменшуючи розрив у продуктивності між сталлю без покриття та твердим сплавом без повної премії за вартість.
Рекомендації щодо рівнів обсягу та класу матриці
- Прототип/попереднє-виробництво (менше 5000 деталей)- Інструменти класу C. Очікуйте термін служби інструменту 5 000-50 000 ударів. Використовують стандартні інструментальні сталі, спрощену конструкцію. Прийміть ширші допуски та плануйте другорядні операції. Мета: перевірити геометрію деталі з мінімальними інвестиціями.
- Малий обсяг (5 000-100 000 частин на рік)- Інструменти класу C або нижчого-класу B. Очікуйте термін служби інструменту 50 000-500 000 ударів. Конструкція з інструментальної сталі середньої твердості (58-62 HRC). Підходить для деталей, де допускається ±0,1 мм.
- Середній обсяг (100 000-500 000 частин на рік)- Інструменти класу B. Очікуйте термін служби інструменту 500 000-1 500 000 ударів із запланованим повторним шліфуванням. Високоякісна-інструментальна сталь (D2, A2), прецизійні направляючі системи та розроблені інтервали технічного обслуговування. Цей рівень часто представляє найкращу точку, де інвестиції в інструменти збалансовані з економікою кожної деталі.
- Великий обсяг (500 000-2 000 000 частин на рік)- Інструмент класу A типу 1. Очікуйте, що термін служби інструменту перевищує 2 000 000 ударів. Інструментальні сталі преміум-класу з селективними твердосплавними вставками на станціях із високим -зносом. Жорсткі допуски (±0,05 мм або більше), мінімальна кількість вторинних операцій і оптимізована швидкість циклу.
- Дуже великий обсяг (2000 000+ частин на рік)- Інструмент класу A типу 2. Очікуйте термін служби інструменту 5000000+ ударів. Повністю твердосплавні пластини на всіх станціях різання, спеціалізовані матеріали для взуття матриці та прогресивна архітектура матриці, розроблена для максимального часу безвідмовної роботи. Сама матриця стає значним капітальним активом із власним графіком технічного обслуговування та програмою відновлення.
Зверніть увагу на закономірність: зі збільшенням об’єму ви інвестуєте більше в матрицю, щоб зменшити вартість-деталі, усунути другорядні операції, збільшити інтервали технічного обслуговування та мінімізувати час простою. Клас штампів — це не престиж-а відповідність ваших інвестицій в інструменти економічній реальності вашого виробництва.
Вибір правильного класу також визначає, які операції формування матриця може витримувати протягом усього терміну служби. Штамп класу B, що виконує просте заготовлення та проколювання, може тривати значно більше, ніж номінальний об’єм. Той самий клас, який намагається виконати високо-точне карбування чи глибоке витягування з жорсткими допусками, зношуватиметься швидше, оскільки операції формування створюють стійкі стискаючі навантаження на поверхні інструментів-навантаження, які вимагають міцності матеріалу лише вищого-класу конструкції.
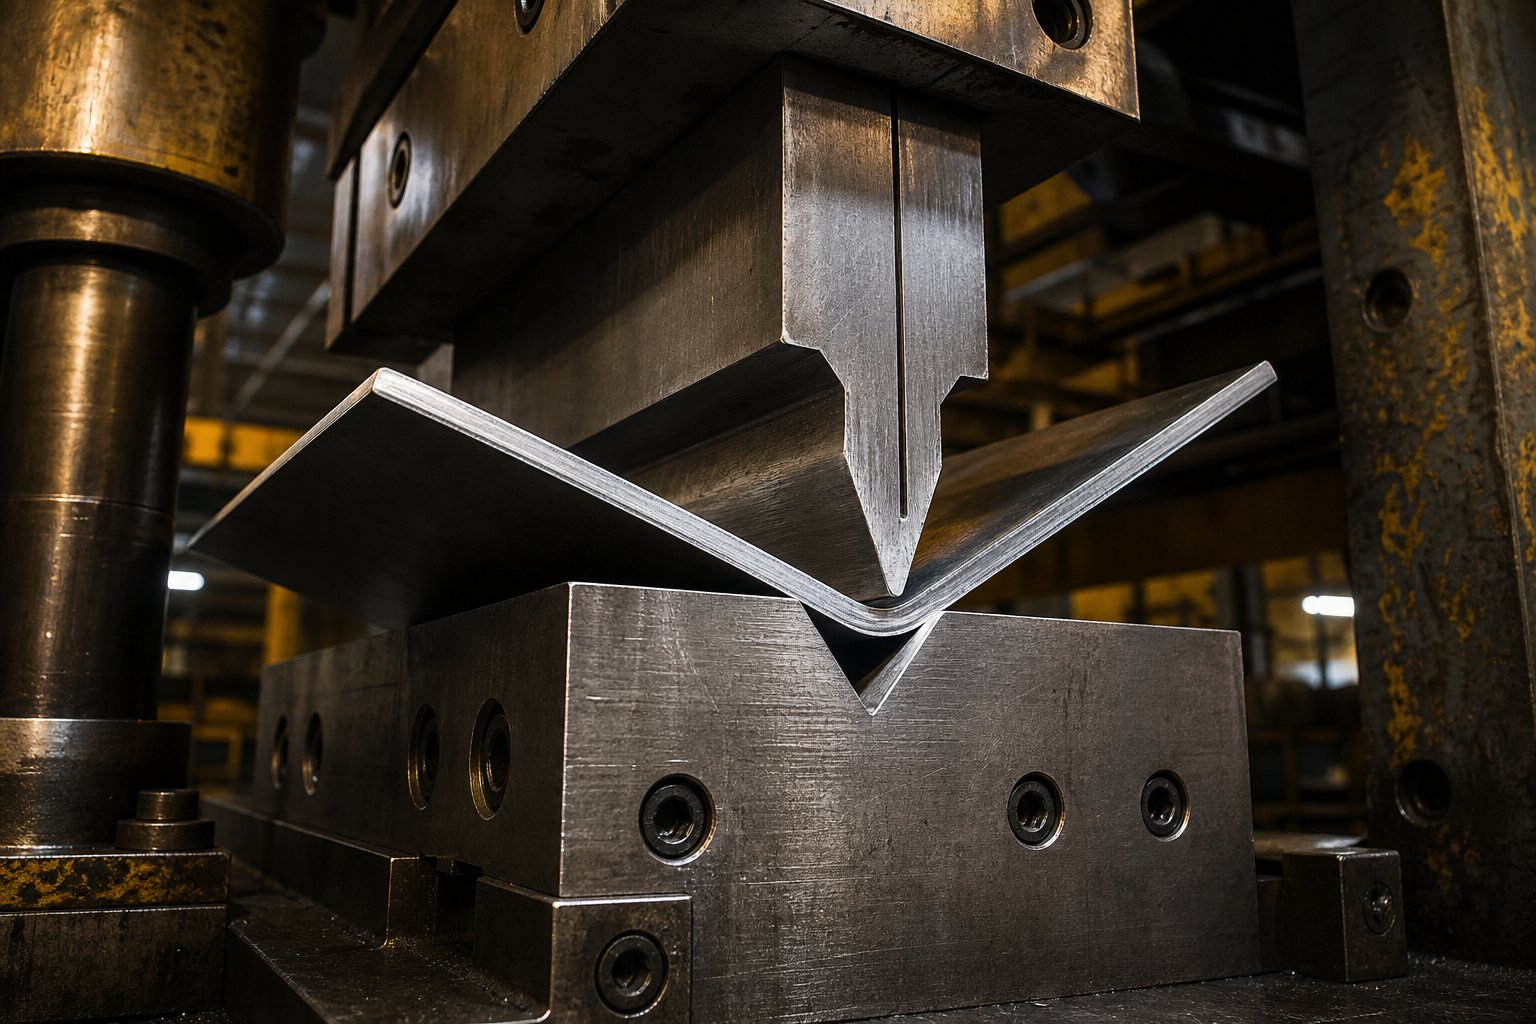
Операції формування, які визначають геометрію штампованої деталі
Різання відокремлює метал. Формування змінює його форму. Кожен штампований компонент, який виходить за межі плоского профілю-кожен кронштейн із вигином, кожен корпус із кресленою стінкою, кожен контакт із тисненим ребром-завдячує своєю геометрією операції формування, яка виконується всередині матриці. Ці операції піддають листовий метал контрольованому натягу, стисненню або обом, а баланс між прикладеною силою та властивостями матеріалу визначає, чи ви отримаєте точну деталь чи купу брухту.
Що робить формування складним, так це те, що ви працюєте проти природного опору металу постійній деформації. Полотно хоче відскочити, погнутись, стоншитися або тріснути. Добре-спроектована станція формування передбачає ці тенденції та спрямовує їх на передбачуваний результат. Розуміння того, як кожен тип операції пресування штампів перетворює плоску заготовку на три-вимірну геометрію, дає вам можливість визначати компоненти штампування, які дійсно можна виробляти-і вирішувати проблеми, коли деталі виходять із преса поза специфікацією.
Операції згинання та фланцевих штампів
Згинання є найпоширенішою операцією формування при штампуванні. Він деформує лист уздовж прямої осі, створюючи такі елементи, як виступи, канали, кронштейни та монтажні фланці. Звучить просто-, але досягнення правильного кута згину постійно протягом усього виробничого циклу є одним із найважчих завдань у виробництві штампованих деталей.
Усередині штампувальних штампів використовуються три основні методи згинання:
- V-згинання- Пуансон проштовхує лист у V--подібну порожнину в блоці матриці. Остаточний кут залежить від того, наскільки глибоко проникає пуансон. Повітряне згинання (де пуансон не досягає дна) пропонує гнучкість, оскільки різними інструментами можна досягти різних кутів. Дно (там, де пуансон повністю встановлюється) забезпечує точніший контроль кута, але блокує вас в одній геометрії.
- U-згинання- Пуансон забиває лист у U--подібний канал, утворюючи два паралельні вигини одним рухом. Притискна подушечка під пуансоном утримує лист рівно під час формування, запобігаючи прогину дна. Цей метод ефективно створює розділи каналів і C--подібні профілі.
- Згинання Wipe- Один край аркуша затискається, а перфоратор протирає вільну частину по радіусу. Цей підхід добре працює в прогресивних штампах, оскільки не вимагає руху листа відносно носія стрічки. Це метод-для створення фланців і виступів на деталях, які залишаються з’єднаними зі смугою під час обробки.
Незалежно від методу, кожен згин вводить обидвастиснення на внутрішньому радіусі та натяг на зовнішньому радіусі. Через цей подвійний напружений стан на зовнішній поверхні виникають тріщини, коли радіус згину занадто малий-матеріал буквально вичерпується.
Існують правила щодо мінімального радіуса вигину, щоб запобігти цій несправності. Загальна вказівка полягає в тому, що внутрішній радіус вигину повинен дорівнювати принаймні 1 товщині матеріалу (1T) для м’якої сталі. Твердіші матеріали потребують більше місця: для нержавіючої сталі часто потрібно від 1,5 до 2 тон, а для алюмінієвих сплавів, таких як 6061-T6, може знадобитися від 2 до 3 тон залежно від стану та напрямку зерна.
Напрямок зерна має значення, оскільки метал трохи слабший перпендикулярно до напрямку прокатки. Згинанняпоперекзерно (перпендикулярно напрямку рулону) забезпечує більш вузькі радіуси без розтріскування. Згинанняуздовжзерно змушує зовнішні-волокна, схильні до тріщин, розтягуватися в їх найслабшій орієнтації. Коли це можливо, орієнтуйте критичні вигини впоперек волокна-це безкоштовне покращення формування, яке не коштує нічого з огляду на складність матриці.
Відбортування дотримується тих же принципів, що й згинання, але діє вздовж вигнутої осі, а не прямої. Розтяжний фланець (опукла крива) натягує зовнішній край і ризикує розколотися. Термоусадочний фланець (увігнута крива) стискає зовнішній край і створює ризик зморщування. Обидва вимагають ретельної уваги до ширини фланця та геометрії рельєфу, щоб залишатися в межах матеріалу.
Креслення, карбування та тиснення для складної геометрії деталей
Коли деталі потрібна глибина-чашка, оболонка, корпус-простим згинанням ви цього не досягнете. Для малювання, карбування та тиснення використовуються принципово різні підходи для створення три-вимірних штампованих компонентів із плоского матеріалу.
Глибоке малювання
Витягування - найскладніша операція формування. Пуансон втягує плоску заготовку в порожнину матриці, перетворюючи її на порожнисту деталь у формі-чашки за допомогою контрольованого потоку матеріалу. Ключова відмінність від інших методів формування: метал дійсно течевматриця, а не просто розтягування над формою.
Тримач-заготовки під тиском (накладка для витяжки) розташований на верхній частині зовнішнього краю заготовки та контролює, скільки матеріалу подається в порожнину. Занадто мала утримуюча сила, і метал зморщується, коли стискається всередину. Занадто багато, і матеріал не може текти, що призводить до потоншення або розриву в радіусі пуансона. Цей баланс між тиском у тримачі заготовки та потоком матеріалу визначає, чи буде операція витягування успішною чи невдалою.
Деталі глибокої витяжки включають масляні піддони, посуд, дверні панелі автомобілів, циліндричні корпуси та корпуси банок для напоїв. Досяжна глибина витягування залежить від пластичності матеріалу, співвідношення діаметра заготовки-до-пуансону та мастила. Для стандартної м’якої сталі перший-коефіцієнт зменшення витягування (діаметр заготовки до діаметра пуансона) є типовим приблизно 2:1. Більш глибокі деталі вимагають кількох етапів витягування з проміжним відпалом для відновлення пластичності.
Карбування
Карбування досягає того, чого не можуть інші методи формування: надзвичайно вузькі допуски на розміри завдяки повній пластичній деформації. На відміну від згинання чи витягування-де пружна віддача зміщує остаточну геометрію-карбування стискає метал під таким екстремальним тиском, що відновлення пружності практично не відбувається. Матеріал повністю відповідає поверхні пуансона та порожнини матриці.
Уявіть собі монети у вашій кишені. Кожен із них починався як звичайний слимак, а потім був стиснутий у ідеально деталізовану форму без будь-якої пружини. Промислове карбування працює так само, виробляючи деталі з допуском до ±0,01 мм. Компромісом є вантажопідйомність преса: карбування вимагає зусиль, у 5–10 разів вищих, ніж згинання повітрям, що означає важчі преси та міцнішу конструкцію матриці. Зазвичай він призначений для невеликих областей або окремих функцій, а не для цілих частин.
Тиснення
Тиснення створює рельєфні або заглиблені деталі шляхом розтягування листового металу в неглибоку западину. На відміну від креслення, тиснення не передбачає значного потоку матеріалу ззовні межі елемента-метал розтягується локально, щоб відповідати геометрії пуансона. Досяжна глибина залежить від товщини матеріалу, пластичності та геометрії радіуса пуансона.
Ви скрізь знайдете рельєфні елементи на штампованих компонентах: ребра жорсткості на кронштейнах, розпізнавальні знаки на корпусах, декоративні візерунки на панелях і виїмки для вирівнювання монтажу. Оскільки для тиснення використовується натяг, щоб деформувати метал, надто-глибокі деталі спричиняють потоншення та можливе розколювання на краях деталі.
У -складання матриці: поєднання кількох частин у матриці
Найдосконаліші прогресивні та передавальні матриці не просто формують окремі частини-, вони збирають їх. У -операціях складання матриці поєднуються численні штамповані компоненти в самій матриці, повністю усуваючи етапи обробки, кріплення та з’єднання.
Як це працює? Розглянемо штамповану вузол механічної частини, як шарнірний кронштейн: одна станція матриці утворює основу, інша формує поворотний важіль, а наступна станція затискає, заклепує або з’єднує обидві разом, перш ніж готова збірка вийде з матриці. Кожен хід преса створює повну багато-компонентну збірку, а не окремі частини, які потрібно збирати, транспортувати та з’єднувати пізніше.
В-кріплення матриціє одним із найпоширеніших застосувань. Затискні гайки та шпильки автоматично подаються, орієнтуються та запресовуються в попередньо-пробиті отвори, поки смуга все ще знаходиться в матриці. Сила пресу зміщує матеріал у вирізані канавки кріплення, створюючи міцне механічне з’єднання без зварювання чи різьблення. Деякі підприємства встановлюють шість або більше кріплень за цикл пресування, виробляючи мільйони повністю зібраних деталей на рік без додаткових операцій.
У-нарізанні різьби,-зварюванні штампів і-клепанні штампів дотримуйтеся подібної логіки: додайте додаткову операціювграти, а не виконувати це назовні. Вигода виходить за рамки економії праці. Оскільки під час складання деталь усе ще розташовується пілотами та утримується знімачами, точність позиціонування є вищою, ніж будь-яке інше пристосування, яке може бути досягнуто нижче. Ви збираєте деталі в точці їхньої найвищої точності розмірів.
Формування операцій порівняння
| Тип операції | Досяжна геометрія | Типові допуски | Вплив обробки поверхні | Рівень складності матриці |
|---|---|---|---|---|
| V-Згинання | Кутові елементи, вкладки, прості фланці | кут ±0,5 градусів; ±0,1 мм лінійний | Мінімальний (невеликі сліди в точках контакту) | Низький |
| U-згинання | Швелери, C-секції, паралельні-профілі стін | кут ±0,5 градусів; ±0,15 мм лінійний | Низький (контакт прокладки може полірувати поверхні) | Від низького до помірного |
| Wipe Bending | Фланці, виступи на прогресивних деталях | кут ±1 градус; ±0,1 мм лінійний | Мінімальний | Низький |
| Глибоке малювання | Чашкові форми, оболонки, корпуси, циліндричні корпуси | Положення стінки від ±0,1 до ±0,25 мм | Високий (можливі сліди малювання, тонкі лінії) | Високий |
| Карбування | Дрібні деталі, гострі кути, написи, точні поверхні | ±0,01 до ±0,025 мм | Чудова (дзеркальне{0}}відтворення поверхні матриці) | Від середнього до високого |
| Тиснення | Неглибокі підняті/заглиблені деталі, ребра, логотипи, виїмки | Глибина від ±0,05 до ±0,1 мм | Добре (відтворює текстуру поверхні матриці) | Від низького до помірного |
| Відбортовка (розтяжка) | Вигнуті назовні краї, радіусні фланці | ±0,2 до ±0,3 мм | Помірний (напруга може стоншити зовнішній край) | Помірний |
| У -складання матриці | Багато-компонентні вузли, установки кріплень | ±0,05 до ±0,1 мм (позиційно) | Залежить від способу приєднання | Дуже високий |
Кожна операція формування висуває різні вимоги до інструментальних матеріалів, тоннажу преса та якості конструкції матриці. Вигин доступний і пробачливий. Креслення вимагає ретельного налаштування тримача заготовки та високо-пластичних матеріалів. Карбування вимагає надзвичайної потужності преса, але забезпечує неперевершену точність. В-складання матриці підвищує складність прогресивної матриці до верхньої межі, але усуває цілі виробничі осередки на наступних етапах.
Вибрана вами операція формування не просто формує деталь-а визначає стратегію перевірки, необхідну для перевірки цієї форми. Складні форми вводять більше змінних, більше можливостей для зміни розмірів і більше поверхонь, які потребують вимірювання. Ця реальність робить перевірку якості та технічне обслуговування матриці невіддільними від рішень щодо формування, прийнятих під час проектування матриці.
Перевірка якості та технічне обслуговування штампів для відповідних деталей
Штампувальний штамп не сповіщає, коли починає виробляти неякісні деталі. Деградація відбувається поступово-ріжуча кромка злегка закруглюється, направляюча втулка послаблюється на кілька мікрон, пружина втомлюється та втрачає тиск. На перший погляд частини все ще виглядають добре. Але вимірювання розповідають реальну історію. Без навмисної стратегії перевірки, яка відповідає вашим вимогам допуску, дрейф якості може тривати безперервно протягом тисяч ходів, перш ніж хтось помітить проблему на конвеєрі або, що ще гірше, в полі.
Технічний огляд і технічне обслуговування - дві сторони однієї медалі. Ви вимірюєте деталі, щоб переконатися, що вони відповідають специфікаціям. Але ті самі вимірювання також показують стан матриці машини, яка їх виробляє. Заусенець, який збільшується на 0,02 мм за 50 000 ходів, говорить про те, що край пуансона зношений. Положення отвору, яке зміщується на 0,03 мм в одну сторону, говорить про те, що направляючі штифти потребують уваги. Ставлення до даних перевірки як до діагностичного інструменту-а не лише до визначення відповідності/відмови-перетворює контроль якості з реактивного пожежогасіння на прогнозне обслуговування.
Методи перевірки для перевірки штампованих деталей
Не кожна частина потребує однакового рівня ретельного вимірювання. Декоративна накладка з великими допусками не гарантує таких самих інвестицій у перевірку, як аерокосмічний з’єднувач із вимогами до положення ±0,025 мм. Узгодження методу перевірки з діапазоном допуску та обсягом виробництва зберігає витрати на якість пропорційними фактичному ризику.
Координатно-вимірювальні машини (КВМ)
ШМ є золотим стандартом для складних штампованих деталей із жорсткими геометричними допусками. Сенсорний щуп або оптичний датчик рухається поверхнею деталі, записуючи точні 3D-координати, які програмне забезпечення порівнює з моделлю CAD або виносками GD&T. КІМ перевіряють справжнє положення, площинність, паралельність, допуски профілю та кутові співвідношення, які жоден простіший інструмент не може надійно зафіксувати.
Коли ви тягнетеся до CMM? У будь-який час вам потрібно перевірити кілька взаємопов’язаних елементів на складній геометрії-шаблони отворів, пов’язані з базовими поверхнями, кути згину відносно проколотих елементів або намальовані-положення стіни відносно площини фланця. Перевірка ШМ є ретельною, але відносно повільною, що робить її найкращою дляперші перевірки товару (FAI), періодичне відбирання зразків під час виробництва та остаточна перевірка-деталей критичних розмірів.
Оптичні компаратори та системи зору
Оптичні компаратори проектують збільшений силует деталі на екран, де оператор накладає його на еталонний профіль. Вони швидкі, інтуїтивно зрозумілі та відмінно перевіряють 2D-профілі: контури країв, радіуси, глибину виїмок і малі геометрії елементів. Сучасні системи зору автоматизують цей процес за допомогою камер і алгоритмів-виявлення країв, вимірюючи десятки функцій за секунду без суб’єктивності оператора.
Ці інструменти добре працюють для плоских штампованих деталей, де важлива точність профілю-заготовлених компонентів, складених-штампів і прогресивних-штампованих деталей, де потрібно підтвердити, що обрізані краї відповідають запланованій геометрії. Вони швидші, ніж CMM для 2D-роботи, але їм бракує можливостей 3D, необхідних для сформованих елементів.
Go/No-Індикатори Go та функціональні вимірювачі
Для великого-виробництва, де швидкість важлива більше, ніж точні дані вимірювань, датчики go/no-go забезпечують миттєву перевірку відповідності/відмовності. Загартований калібрувальний штифт перевіряє, чи отвір знаходиться в межах допуску: якщо штифт "go" входить вільно, а штифт "no-go" ні, отвір пройде. Функціональні датчики імітують умови з’єднання-якщо штампована частина правильно встановлюється в датчик, вона встановлюється в його вузол.
Ці інструменти не говорять вамскількифункція відхиляється-лише в тому випадку, якщо вона в межах обмежень. Це робить їх ідеальними для-перевірок на рівні оператора на пресі, де вам потрібна швидка відповідь кожні кілька сотень ударів, не тягнучи деталі в лабораторію перевірки. Прецизійні штангенциркулі та мікрометри доповнюють перевірку придатності/не-відповідності, надаючи фактичні значення розмірів, коли вимірювання знаходиться поблизу межі.
Профільометрія поверхні
Вимоги до обробки поверхні відображаються на кресленнях як Ra (середня шорсткість). Профілометр перетягує перо з алмазним-наконечником поверхнею деталі та створює профіль шорсткості. Це важливо для штампованих деталей, які взаємодіють із ущільненнями, поверхнями ковзання або електричними контактами, де текстура поверхні безпосередньо впливає на функціонування.
Профілометрія також виявляє проблеми формування, невидимі для перевірки розмірів: сліди від штампу від зношених поверхонь формування, подряпини від сміття, що потрапило між знімачем і стрічкою, і візерунки задирання від алюмінієвого штампування. Якщо ваша специфікація обробки поверхні є жорсткішою за Ra 0,8 мікрометра, профілометрія має бути частиною вашого регулярного протоколу перевірки.
Технічне обслуговування матриці та його вплив на консистенцію деталей
Ось реальність, яку багато інженерів не помічають, вказуючи штамповані деталі матриці: матриця, яку ви схвалюєте під час викупу, не є такою ж матрицею з 500 000 ударами. Кожен цикл видаляє мікроскопічну кількість матеріалу з ріжучих кромок, заокруглює радіуси формування та посилює знос напрямних поверхонь. Питання полягає не в тому, чи зіпсується матриця-а в тому, як ви керуєте цією деградацією, щоб утримувати деталі в межах допуску для максимальної кількості ударів.
Профілактичне технічне обслуговування компонентів прес-форми відбувається за запланованим циклом, а не чекає-поки-він-зламається.Арт Хедрік з Dieology LLCробить важливу відмінність: справжнє технічне обслуговування штампів передбачає заточування різальних секцій через нормальний знос, заміну пружин до завершення очікуваного життєвого циклу, періодичне очищення штампів і перевірку на наявність ослаблених дюбелів або секцій. Якщо ви постійно зварюєте зламані колодки, викопуєте зламані деталі зі станцій витяжки або замінюєте відрізані направляючі, це вже кінецьремонт-і це сигналізує про системні проблеми з проектуванням або налаштуванням, які не можна вирішити лише обслуговуванням.
Як знос проявляється в якості деталей
Знос штампа не впливає однаково на всі компоненти інструменту. Ріжучі кромки псуються найшвидше, тому що вони відчувають найбільший локалізований стрес. Ось як цей знос відображається на ваших частинах:
- Зростання задирки- Коли краї пуансона заокруглюються, ефективний зазор збільшується, а висота задирок повзе вгору. Відстеження висоти бора протягом виробничих циклів дає вам пряму криву зносу для ваших матриць і пуансонів.
- Дрейф розмірів- Зношені напрямні штифти та втулки дозволяють верхньому башмаку матриці дещо зміщуватися відносно нижнього, що призводить до того, що положення отворів і обрізані краї змінюються з номінального значення.
- Деградація поверхні- На формованих поверхнях з’являються мікроскопічні подряпини, сліди від задирів або візерунки полірування, які переходять на кожну частину, з якою вони контактують.
- Зміна кута вигину- Зношені формувальні пуансони зі збільшеними радіусами дають дещо іншу геометрію вигину, ніж нові інструменти, що призводить до кутового дрейфу під час довгих пробігів.
- Помилки каналу- Зношені напрямні більше не виправляють позицію смуги з тим самим авторитетом, що допускає кумулятивний дрейф подачі, який відображається як помилки від-до-інтервалу між елементами.
Планування профілактичного технічного обслуговування
Належний графік технічного обслуговування будується на основі кількості інсультів, а не календарних дат. Графчику байдуже, чи працював він минулого тижня чи минулого місяця-важливо, скільки циклів він завершив з моменту останнього обслуговування. Типові інтервали технічного обслуговування включають:
- Кожні 50 000-100 000 ударів- Перевірте ріжучі кромки на предмет зносу, перевірте висоту задирок на зразках деталей, очистіть сміття з каналів для падіння слимака та перевірте стан пружини.
- Кожні 150 000-250 000 ударів- Перешліфуйте ріжучі секції (видаляючи лише 0,05-0,1 мм на заточування, щоб зберегти термічну обробку), замініть зношені направляючі, перевірте зазори між направляючими штифтами та повторно змастіть усі зношені поверхні.
- Кожні 500 000-1 000 000 ударів- Повна перевірка демонтажу. Перевірте площинність і паралельність башмаків, виміряйте всі критичні зазори, замініть пружини незалежно від видимого стану, огляньте формувальні поверхні під збільшенням і перевірте центрування всіх станцій.
Ці інтервали зсуваються в залежності від матеріалу, що штампується. Нержавіюча сталь і високо{1}}міцні сплави значно прискорюють зношування-ви можете вдвічі скоротити наведені вище інтервали. Мідь і м'який алюміній розширюють їх. Ваші фактичні вимірювання запчастин покажуть вам, чи достатньо агресивний графік чи потребує коригування.
Перешліфування проти заміни
Кожного разу, коли блок пуансона або матриці переточується, він стає коротшим. Ця втрата висоти повинна бути компенсована прокладками під компонентом, щоб підтримувати належну висоту закриття та синхронізацію щодо інших станцій. Після багаторазового повторного шліфування кумулятивне видалення матеріалу зрештою досягає точки, коли компонент більше не забезпечує достатнього зчеплення або міцності. На цьому етапі заміна є єдиним варіантом.
Правильні записи про те, скільки матеріалу було видалено з кожної різальної секції, дозволяють передбачити час заміни, а не виявляти це, коли деталі починають не проходити перевірку. Тут важлива роль башмака як структурної основи-його площинність і жорсткість повинні залишатися стабільними, навіть коли під перешліфованими секціями накопичуються стоси прокладок.
Ключові контрольні точки якості для штампованих деталей
- Стан краю- Висота задирок у межах специфікації (зазвичай менше 0,1 мм для загального штампування, менше 0,05 мм для точних застосувань). Постійний коефіцієнт смуги зсуву на всіх профілях.
- площинність- Деталь знаходиться в межах зазначеного допуску на площинність, якщо її помістити на гранітну поверхню. Відсутність деформації, деформації-масляної або залишкової напруги внаслідок операцій формування.
- Положення отвору- Справжнє положення всіх проколів у виносках GD&T, підтверджене CMM або оптичним вимірюванням із посиланням на первинну базу.
- Кут вигину- Усі формовані елементи в межах кутового допуску (зазвичай від ±0,5 градуса до ±1 градуса залежно від класу). Вимірюється транспортирами, кутомірами або КІМ у визначених точках вимірювання.
- Оздоблення поверхні- Значення Ra відповідають вимогам до виноски. На косметичних поверхнях немає слідів від штампу, подряпин, що їдять, або мастильних плям.
- Точність розмірів у межах заданих допусків- Габаритні розміри деталей, відстань між елементами та відповідність профілю перевірено на відповідність вимогам креслення за допомогою методу перевірки, що відповідає діапазону допуску.
Кожна контрольна точка повертається в цикл прийняття рішень щодо обслуговування. Коли стан краю погіршується, ви гострієте. Коли положення отворів змінюються, ви перевіряєте напрямні. Коли кути згину зміщуються, ви перевіряєте стан формування пуансона. Самі деталі є найчеснішим діагностичним інструментом для оцінки працездатності кожного компонента інструменту всередині матриці.
Перевірка виявляє проблеми. Технічне обслуговування виправляє їх. Але найефективнішим підходом є розробка деталей, які за своєю суттю вибачають для виготовлення-геометрії, яка витримує нормальний знос матриці, не виходячи за специфікацію, розміри елементів і розміщення деталей, щоб дати інструменту простір для дихання. Ось тут і з’являються правила дизайну-для-штампування, а досвідчені партнери з інструментів можуть допомогти інженерам уникнути специфікації деталей, які чудово виглядають на папері, але борються з штампом кожного удару.
Дизайн-для-ресурсів штампування та експертних інструментів
Огляд і технічне обслуговування забезпечують правильну роботу матриці. Але найдешевше вирішити проблему якості, яку ви ніколи не створюєте. Деталі, розроблені з урахуванням обмежень щодо штампування, виробляють менше дефектів, вимагають менш агресивних інструментів і витримують нормальний знос матриці, не виходячи за межі специфікації. Різниця між деталлю, яка чисто штампує, і тією, яка бореться зі штампом кожного циклу, зазвичай зводиться до кількох правил проектування, які застосовуються на початку фази САПР.
Отже, що насправді вимагає взаємодія інструментів із штампом від геометрії вашої деталі? Він вимагає функцій, які можна вирізати, формувати та видаляти, не виходячи за надійні межі поведінки матеріалу чи механізму інструменту. Кожне наведене нижче правило відстежує фізичну реальність усередині кубика-і ігнорування будь-якого з них створює дефекти, описані раніше в цій статті.
Дизайн-для-правил штампування, яких повинні дотримуватися інженери
Ці вказівки широко застосовуються до проектів штампування. Вони представляють консенсус десятиліть досвіду інструментів для штампування металу та штампів, поєднаний у дієві обмеження, які ви можете застосувати під час проектування деталей:
- Зберігайте діаметр отвору на рівні або вище товщини матеріалу.Пробивання отворів, менших за товщину заготовки, може призвести до поломки інструменту. Для нержавіючої сталі та високоміцних-сплавів мінімальний діаметр отвору має бути2x товщина матеріалу.
- Зберігайте мінімальну відстань-до-краю в 2 рази більшу за товщину матеріалу.Деталі, розташовані надто близько до вільного краю, спотворюються під час різання, оскільки навколишній матеріал не може витримати навантаження на зсув.
- Розташуйте отвори на відстані принаймні в 2-3 рази товщини матеріалу.Більш близький відстань спричиняє деформацію поверхні між отворами під час наступних операцій формування.
- Тримайте деталі щонайменше в 2,5 рази товщини матеріалу плюс радіус згину подалі від ліній згину.Все, що знаходиться всередині цієї зони деформації, розтягнеться, зсунеться або спотвориться, коли утвориться вигин.
- Додайте рельєфні надрізи, де згини стикаються з краями.Ширина рельєфу повинна бути не менше товщини матеріалу, а довжина рельєфу повинна перевищувати радіус вигину. Це запобігає розриву на переході між зігнутими та плоскими ділянками.
- Орієнтуйте критичні вигини перпендикулярно напрямку зерна.Згинання поперек зерна забезпечує менші радіуси без розтріскування-безкоштовне вдосконалення, яке не коштує нічого з огляду на складність матриці.
- Вкажіть внутрішній радіус згину, що дорівнює або перевищує 1T для м’якої сталі, 2T для алюмінію.Більш вузькі радіуси концентрують напругу та викликають розтріскування на зовнішній поверхні вигину.
- Уникайте невиправдано жорстких допусків.Залиште специфікації ±0,05 мм для функцій, де цього дійсно вимагає підгонка або функція. За замовчуванням ±0,1 мм або більше для не-критичних розмірів, щоб зменшити вартість інструментів і подовжити термін служби матриці.
- Стандартизуйте радіуси згину поперек деталі.Використання однакового радіуса для всіх згинів зменшує кількість станцій формування та спрощує конструкцію матриці.
- Розрахункова мінімальна довжина фланця в 3 рази перевищує товщину матеріалу.Коротші фланці не можуть перекрити отвір матриці та взагалі не формуються. Цільове збільшення в 4 рази для чистих результатів із належним зазором матриці.
Дотримання цих правил не обмежує творчість-а спрямовує її на геометрії, які є надійними для створення. Деталі, розроблені в рамках цих обмежень, працюють на вищих швидкостях, повільніше зношуються інструменти та забезпечують постійну якість протягом тривалих виробничих циклів.
Співпраця з експертами з інструментів для складних штампованих деталей
Стандартні правила проектування обробляють прямі геометрії. Але багато застосувань вимагають більшого: суворі допуски на складні 3D-форми,-велике виробництво з нульовими допоміжними операціями або прогресивні матриці, де геометрія обхідних виїмок, оптимізація зазору та потік матеріалу мають бездоганно працювати разом. Ці проекти виходять за рамки загальних інструкцій, і вони вимагають спеціального інструменту для штампування та досвіду штампів.
Коли слід залучати відданого партнера з розробки штампу? Вважайте це обов’язковим, якщо ваша роль передбачає будь-яке з наступного:
- Складні прогресивні матриці з більш ніж вісьмома станціями
- Багато-матеріал або багато-компонент у-штамповій збірці
- Глибоко{0}}геометрії, що вимагають контрольованого потоку матеріалу та розробки валиків
- Допуски нижче ±0,05 мм для формованих елементів
- Великі-об’єми виробництва (понад 500 тис. на рік), де усунення кожної другорядної операції виправдовує інвестиції в передовий інструмент
З інженерної точки зору, матриця — це набагато більше, ніж ріжучий інструмент-це точна виробнича система. Правильний партнер із інструментів надає можливість моделювання, аналізу матеріальних потоків та ітераційне створення прототипів, що запобігає дорогим переглядам після створення складного інструменту. Вони розуміють, як знос пуансона, зусилля знімача, зачеплення пілота та конструкція байпасної виїмки взаємодіють як система, а не ізольовані змінні.
Для інженерів, які стикаються з цими складними завданнями, пов’язаними зі штампуванням металу,-зокрема проектами, пов’язаними зі спеціальною конструкцією матриці, стратегіями контролю задирок, оптимізацією зазорів і передовою технологією потоку матеріалів-Штампувальна матриця YICHENРішення з’єднують вас із фахівцями з інструментів, які працюють у повному діапазоні складності конструкції штампу. Їхня зосередженість на прогресивній розробці та розробці штампів для перенесення, включаючи конструкцію підйомника, розробку байпасних пазів і керування точним зазором, робить їх сильним вибором, коли ваш проект вимагає більше, ніж--стандартні підходи інструментів можуть забезпечити.
Незалежно від того, чи ви вказуєте свій перший штампований компонент чи оптимізуєте існуючий виробничий штамп, шлях до незмінних результатів пролягає через ті самі основи: проектування в межах матеріалів і процесу, вибір правильної архітектури штампу для вашого обсягу та партнерство з експертами, які розуміють, як кожне рішення всередині інструменту відображається в готовій деталі, яку ви тримаєте в руці.
Поширені запитання про штамповані деталі
1. Що таке штамп у штампуванні металу?
Штамп — це спеціальний прецизійний інструмент, виготовлений із загартованої інструментальної сталі або твердого сплаву, який ріже, згинає або формує листовий метал у певну геометрію під контрольованим зусиллям преса. Він складається з верхньої та нижньої половин, що містять пуансони, блоки матриць, знімачі, підйомники та напрямні системи, які разом перетворюють плоский матеріал у готові компоненти. Штампи можуть виконувати такі операції, як проколювання, штампування, згинання та витягування, з допуском до 0,0002 дюйма протягом мільйонів виробничих циклів.
2. Які є три основні типи штампувальних штампів?
Три основні архітектури штампа для штампування: прогресивний, трансферний і складений. Прогресивні штампи переміщують безперервну металеву стрічку через послідовні станції для-складних деталей великого об’єму зі швидкістю 100-1500 ударів на хвилину. Матриці передачі механічно переміщують окремі заготовки між незалежними станціями, обробляючи великі або глибоко витягнуті деталі, занадто великі для просування стрічки. Складні матриці виконують кілька операцій різання одночасно за один хід, забезпечуючи найжорсткіші допуски для плоских точних деталей, таких як шайби та прокладки.
3. Як запобігти появі задирок на штампованих деталях?
Запобігання задирок починається з оптимізації зазору між пуансоном і матрицею, зазвичай 5-8% товщини матеріалу на кожну сторону для м’якої сталі та 10-15% для нержавіючої сталі. Окрім початкових налаштувань зазору, підтримка гострих ріжучих кромок через планове повторне шліфування є важливою, оскільки знос матриці поступово збільшує висоту задирок протягом виробничих циклів. Регулярний моніторинг висоти задирок забезпечує раннє попередження про необхідність обслуговування інструментів. Правильне вирівнювання інструменту, правильний тоннаж преса та відповідна жорсткість башмака матриці також сприяють одержанню чистих кромок із мінімальним утворенням задирок.
4. Яка різниця між штампами класу A, класу B і класу C?
Класи штампів представляють рівні якості інструментів, що відповідають вимогам обсягу виробництва. Для матриць класу A використовуються інструментальні сталі преміум-класу з твердосплавними вставками, які досягають найжорсткіших допусків і витримують 2-5 мільйонів або більше ходів, що підходить для обсягів, що перевищують 500 000 деталей на рік. Для матриць класу B використовуються стандартні високо{13}}якісні інструментальні сталі, такі як D2 або A2, із визначеним ресурсом 500 000–1 500 000 ударів, що ідеально підходить для середніх обсягів. Матриці класу C пропонують дешевшу конструкцію для створення прототипів або коротких тиражів до 50 000 ударів, приймаючи більші допуски в обмін на швидший час виготовлення та зменшення початкових інвестицій.
5. Що таке обхідні виїмки в штампах прогресивного штампування?
Обхідні виїмки — це невеликі ділянки матеріалу, вирізані з країв смуги на ранніх стаціях прогресивної матриці для контролю прогресування подачі смуги. Негативні обхідні виїмки видаляють матеріал, щоб створити відкриті прорізи, які зачіпають упорні блоки, запобігаючи надмірній подачі. Позитивні обхідні виїмки врізають виступи вниз, щоб узгоджуватися з упорними поверхнями, посилюючи вузькі носії, контролюючи крок. Обидва типи забезпечують просування смуги на правильну відстань між ударами преса, запобігаючи помилкам розмірів,-пов’язаним із неправильним подаванням, і захищаючи матрицю від пошкодження, спричиненого зрушенням позиції.


