


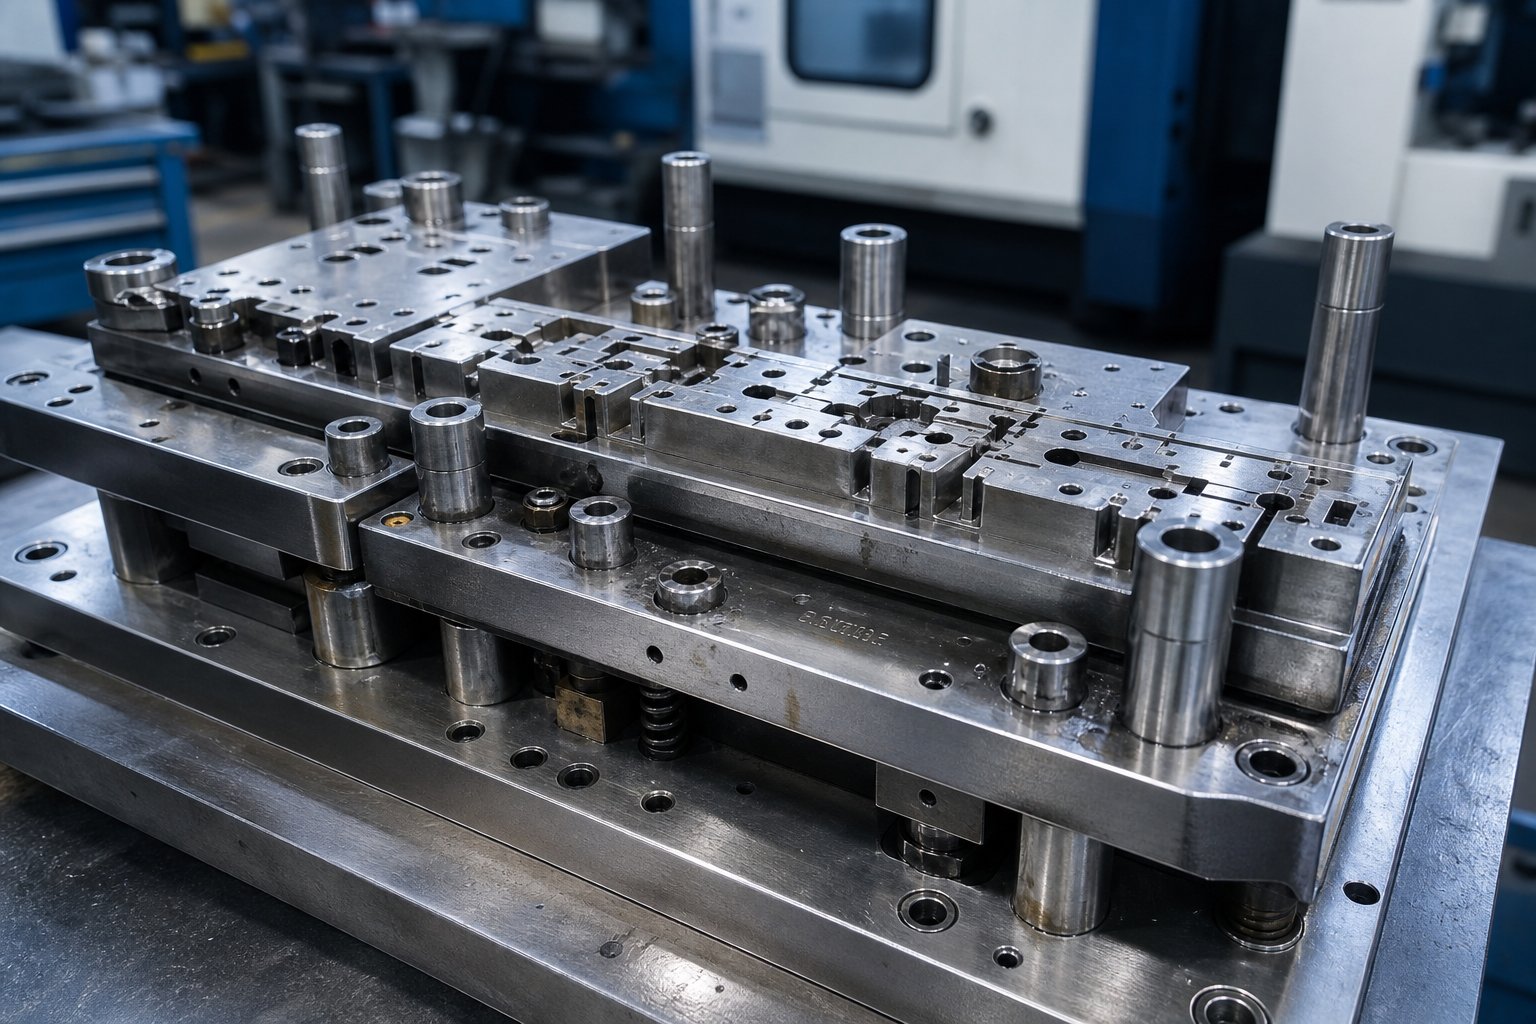
Що насправді означає виготовлення металевого штампу
Коли ви шукаєте інформацію провиготовлення металевих штампов, ви зазвичай потрапляєте в одну з двох крайнощів: любитель, що пробиває отвори в тонкому листовому металі, або щільний розділ підручника, наповнений рівняннями. Ця стаття заповнює прогалину між цими світами, пояснюючи, як насправді виглядає професійна конструкція штампів від необробленої сталі до першого виробництва.
Що таке матриця для штампування та що передбачає її виготовлення
Отже, що таке штампи у виробництві? За своєю суттю штамп для штампування є точним інструментом, що складається з двох сполучених половинок, які ріжуть, згинають або формують листовий метал у готову форму під дією сили преса. Верхня та нижня половини містять пуансони, порожнини матриці, знімачі, направляючі та направляючі компоненти, які працюють разом, щоб знайти матеріал, виконувати операції та випускати готову деталь. Просте визначення штампування: високо-інтенсивний процес, який перетворює плоский аркуш у три-вимірні компоненти зі швидкістю виробництва.
Але ось відмінність, яку більшість контенту не помічає. Експлуатація штампа означає завантаження його в прес і робочі частини. Створити його означає сконструювати кожен компонент із блоку інструментальної сталі, обробити його до мікрон-рівня допусків, загартувати його та довести, що він виробляє прийнятні деталі, перш ніж він потрапить у виробництво. Що таке штампувальний прес без правильно побудованої матриці? Просто тоннаж без користі.
Обсяг цієї статті повністю зосереджений на стороні будівництва: проектуванні, механічній обробці, термічній обробці, перевірці та валідації. Якщо ви запитуєте, що таке матриці та як вони будуються, ви знаходитесь у правильному місці.
Чому Die-Точність визначає якість деталей
Кожен розмір на штампованій деталі прямо відстежує спосіб виготовлення штампів. Зазор від пуансона-до-матриці контролює висоту задирок. Геометрія порожнини визначає потік матеріалу. Поверхнева обробка формованих сталей визначає, чи деталі від’єднуватимуться чисто чи жовчать і прилипають. Коли допуски зменшуються навіть на кілька тисячних дюйма, рівень браку зростає, час простою преса збільшується, а вартість удару зростає.
Штамп — це ДНК кожної штампованої деталі. Кожен дефект обробки поверхні, помилка розмірів або задирка свідчать про те, як була виготовлена матриця.
Розуміння того, що таке штампування металу на практичному рівні, означає визнання того, що штампи для штампування металу не є універсальними інструментами. Це спеціально-інструменти, де кожен вибір конструкції, вибір матеріалу та операція обробки впливають на якість, довговічність та економічність кожної виготовленої частини. У наступних розділах детально пояснюється, як це відбувається, починаючи з фази цифрового проектування, яка передує будь-якому різанню стружки.
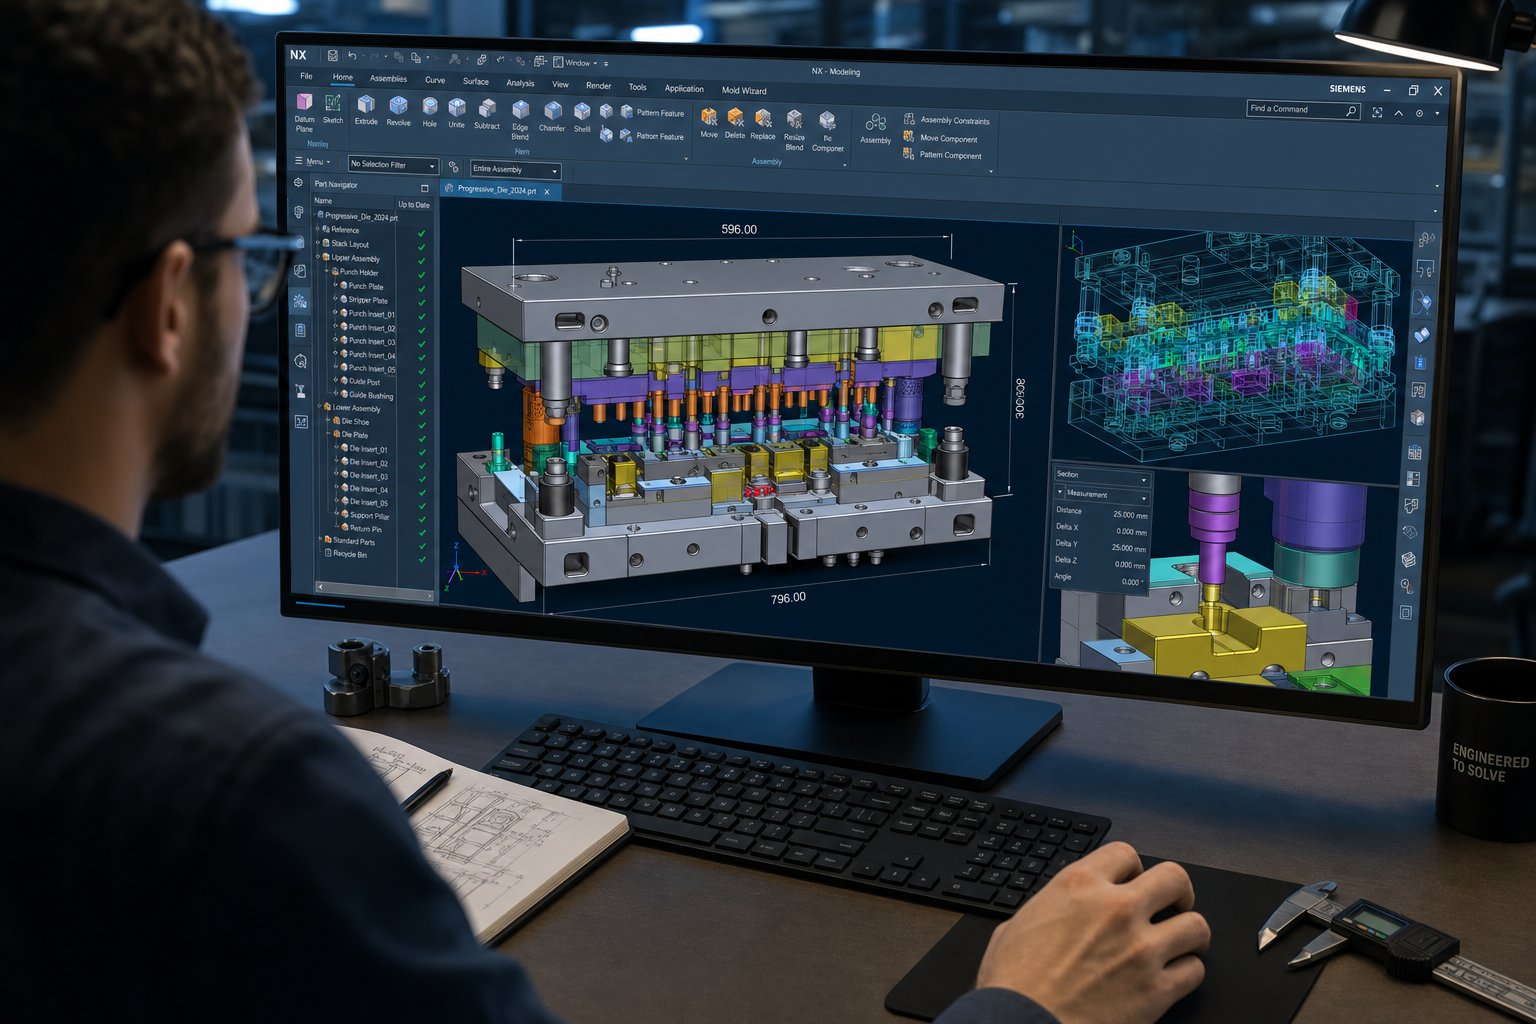
Робочий процес розробки штампу від моделювання CAD до програмування CAM
До того, як будь-яка інструментальна сталь буде розрізана, штампова матриця існує повністю як цифрова геометрія. Попередня-фаза проектування — це етап, на якому значною мірою визначаються вартість, точність і продуктивність виробництва, але це крок, який більшість обговорень конструкції матриці пропускають.Сучасний дизайн штампубазується на трьох взаємопов’язаних цифрових дисциплінах: моделюванні 3D CAD для визначення кожного компонента, моделюванні CAE для перевірки поведінки при формуванні та програмуванні CAM для створення траєкторії інструменту, яка оброблятиме кожну деталь. Зробіть цю фазу правильно, і ви зменшите петлі проб, брак та переробку. Зробіть це неправильно, і ви заплатите за ці помилки сталлю.
3D CAD-моделювання для геометрії штампу та матриці
Проектування штампа для металевого штампування починається з 3D параметричної моделі готової штампованої деталі. Інженери імпортують геометрію деталі, як правило, у вигляді файлу STEP або рідного CAD-файлу, і починають працювати у зворотному напрямку від остаточної форми, щоб визначити, як матриця має її формувати. Цей зворотний{3}}технічний підхід полягає в тому, що конструкція штампування листового металу відрізняється від загальної механічної конструкції. Ви не просто моделюєте тверді компоненти; ви моделюєте негативний простір і рух, які створять частину мільйони разів.
Параметричне моделювання означає, що кожен вимір керується взаємозв’язками. Змініть радіус пуансона, і сполучна порожнина матриці, отвір знімача та кишеня опорної пластини оновляться автоматично. Ця асоціативність запобігає невідповідності, які викликають перешкоди під час складання. Пуансони моделюються з їх профілями різання, довжиною поверхні та кутами зсуву. Блоки матриць отримують геометрію порожнини з відповідними зазорами для конкретного матеріалу та товщини, що штампується. Знімники, направляючі, направляючі штифти та п’яткові блоки формуються в рамках однієї моделі складання, гарантуючи, що кожен компонент працює як узгоджена система.
Розмітка стрічки є важливою частиною цього етапу моделювання. Дизайнер визначає, як плоска смуга буде вкладатися, скільки матеріалу буде розміщено між частинами, де з’єднуються виступи несучої частини та яка відстань між станціями. Добре-сплановане розташування смуги врівноважує використання матеріалу з розподілом сил формування та стабільністю подачі. Погане гніздування витрачає матеріал. Погана послідовність створює незбалансовані сили, які нерівномірно зношують матрицю.
Моделювання CAE для прогнозування поведінки формування
Уявіть, що ви пресуєте складну форму з-високоміцної сталі та виявляєте, що стінка витягування тоншає до точки тріщин, але лише після того, як ви вже обробили порожнини матриці. Колись такий сценарій був поширеним. Сьогодні CAE-симуляція передбачає ці збої ще до того, як з’явиться будь-який фізичний інструмент, що робить його одним із найцінніших методів штампування металу, доступних інженерам штампу.
Аналіз методом кінцевих елементів моделює весь процес формування: контакт з держателем заготовки, хід пуансона, потік матеріалу в порожнини та пружне відновлення, яке слідує за цим. Моделювання визначає зморшки в непідкріплених областях, стоншення в вузьких радіусах і розтріскування, де напруга перевищує межі матеріалу. Він також передбачає пружинну віддачу, яка є тенденцією сформованого металу частково відновлювати свою форму після усунення сили пресування. Для високо-сталей пружність може бути достатньо сильною, щоб деталі повністю вийшли за межі допуску.Розширені засоби моделюванняТепер обчислюйте величину пружини по всій поверхні деталі, дозволяючи інженерам завчасно компенсувати геометрію матриці, а не шукати виправлення під час випробування.
Ця компенсація працює шляхом навмисної модифікації поверхні матриці, щоб деталь поверталася до правильної кінцевої форми. Без моделювання інженери покладалися на фізичні спроби-і-помилки, надмірне згинання шляхом припущень і повторення дорогих повторних вирізок. Технологія штампування просунулася настільки, що прототип металевого штампування можна перевірити в цифровому вигляді перед тим, як приступати до жорсткого інструменту, скорочуючи тижні від графіків розробки та усуваючи цілі раунди фізичного відбору проб.
Програмування CAM і стратегія траєкторії
Із заблокованою геометрією та перевіркою симуляції програмування CAM перетворює проект у машинні інструкції. Для кожного контуру, кишені та профілю на кожному компоненті матриці необхідна траєкторія, яка збалансує обробку поверхні, точність розмірів і час циклу. Саме тут дизайнерські рішення штампування зустрічаються з реальністю виробництва.
Програмісти CAM визначають стратегії чорнової обробки, які швидко видаляють об’ємний матеріал, залишаючи запаси для напів{0}}фінішної та чистової обробки. Вони вибирають геометрію фрез, що відповідає конкретним характеристикам: фрези з кульковим-носом для контурних порожнин, плоскі торцеві фрези для плоских поверхонь та інструменти малого-діаметра для вузьких кутів. Стратегії траєкторії інструменту, такі як високо-швидкісна обробка з постійним навантаженням на стружку, зменшують сили різання та подовжують термін служби інструменту, що важливо, коли ви обробляєте загартовану інструментальну сталь із 60+ HRC після термічної обробки.
Для складних профілів матриці зі складними кривими та виточками 5-осьове одночасне програмування підтримує оптимальну орієнтацію фрези щодо поверхні, зменшуючи висоту гребінця та зводячи до мінімуму ручне полірування. Простіші планарні геометрії можуть потребувати лише 3-осьової роботи. Програміст приймає ці рішення компонент за компонентом на основі складності геометрії та вимог допуску.
Типовий робочий процес дизайну металевого штампування від концепції до машин{0}}готових програм дотримується певної послідовності:
- Імпорт геометрії деталей і техніко-економічне обґрунтування
- Компонування стрічки, вкладення та послідовність операцій
- Моделювання компонентів матриці з повною параметричною асоціативністю
- Моделювання формування, прогнозування відскоку та компенсація поверхні матриці
- Генерація траєкторії, перевірка симуляції та пост{0}}обробка для ЧПК
Кожен крок живить наступний. Пропуск симуляції для економії часу майже завжди коштує більше на переробку. Поспішне програмування CAM призводить до поганої обробки поверхні, що вимагає надмірної ручної роботи. На цифровому етапі дисципліна приносить дивіденди, тому що як тільки ви починаєте різати сталь, зміни стають експоненціально дорожчими. Цей перехід від цифрової моделі до фізичного металу, фактична механічна обробка компонентів матриці, є місцем, де складність конструкції виявляється найбільш чітко.
Типи штампів і чим відрізняються конструкції
Не всі штампи побудовані однаково, і складність конструкції значно відрізняється залежно від типу. Одна-штамп для заготовки може потребувати кількох тижнів обробки. Поступовий штамп із 20 станціями для автомобільного штампування може зайняти місяці точної роботи над десятками взаємопов’язаних компонентів. Розуміння типів штампів допомагає пояснити, чому стратегії будівництва, допуски та витрати так сильно відрізняються в різних проектах.
Одинарні-станційні матриці проти складних матриць
Одно{0}}станційні матриці представляють собою найпростішу категорію штампів для листового металу. Кожен удар преса виконує одну операцію: заготовку, прокол або окрему форму. Конструкція є відносно простою, тому що ви будуєте один набір сполучних інструментів з однією проблемою вирівнювання. Прості штампи виконують такі базові роботи, як різання шайб або проколювання монтажних отворів у кронштейнах.
Складні матриці підвищують складність. Вони виконують кілька операцій різання за один хід на одній станції. Типовий складний штамп може закривати зовнішній профіль і одночасно проколювати внутрішні отвори. Проблемою будівництва тут є концентричність. Кожен пуансон і отвір матриці повинні бути точно вирівняні, тому що всі вони зачіпають матеріал одночасно. Допуски збільшуються, і виробник матриці повинен враховувати прогин під дією одночасних сил різання.
Комбіновані штампи йдуть далі, поєднуючи різання та формування одним рухом. Ви можете заготовити форму та намалювати її в чашку за один цикл пресування. Їх створення вимагає від виробника матриць керування як зазорами зсуву, так і радіусами формування в одному інструменті, що вимагає пильної уваги до того, як матеріал тече під час комбінованої операції. Проте всі ці-інструменти є одностанційними. Справжня ескалація складності збірки відбувається, коли ви переходите до робочого інструменту, який обробляє стрічку на кількох станціях.
Прогресивна конструкція матриці та секвенування станцій
Прогресивні штампи – це робоча конячка великого{0}}об’ємного штампування. Вони виконують серію операцій на кількох станціях з кожним рухом преса, поступово перетворюючи металеву стрічку на готову деталь. Як описує MetalForming Magazine, прогресивний штамп виконує фундаментальні операції з листовим металом на двох або більше станціях одночасно, при цьому смуга рухається на задану відстань під час кожного ходу через автоматизовану систему подачі.
Звучить просто в принципі. На практиці його створення є одним із найскладніших завдань у виробництві інструментів і матриць. Ось чому:
- Траса-до-станції:Кожна станція повинна займати позицію відносно всіх інших у межах мікрон. Сумарний зсув навіть на 0,01 мм на десяти станціях призводить до того, що деталі виходять за межі допуску. Виробник штампа обробляє всі елементи станції із загальних опорних точок і перевіряє вирівнювання по всьому комплекту штампа.
- Контроль висоти:Крок — це фіксована відстань, на яку просувається смужка між ударами. Кожна функція на кожній станції має бути розміщена на точному кратному кроку. Якщо проколюючий пуансон у третій позиції знаходиться на відстані 0,02 мм від інструменту форми у восьмій станції, ці елементи не будуть вирівняні на готовій деталі.
- Направлення смуги та підйом:Смуга повинна проходити плавно через усі станції, не зачіпаючи сформовані деталі та не провисаючи між підйомниками. Підйомники прутків, направляючі та рельєфні кишені між станціями потребують точної обробки для підтримки рівної площини подачі.
- Час між-станціями:Пілоти вводять попередньо пробиті отвори, щоб зареєструвати положення смуги перед кожною операцією. Ці пілоти повинні входити та відводитися в координації зі стриптизерами та атлетами. Помилки синхронізації призводять до пошкодження смуги або пропуску реєстрації.
Використання негативних і позитивних обхідних виїмок у штампах для листового металу також відіграє важливу роль у прогресивній конструкції штампу. Ці виїмки на краю смуги забезпечують фізичні опорні точки для визначення кроку та дозволяють датчикам виявляти короткі чи довгі подачі, перш ніж вони спричинять пошкодження. Створення станції надрізу з правильною геометрією та положенням є однією з перших{2}}важливих операцій вирівнювання у матриці.
Конструкція сталевих штампувальних штампів для прогресивних застосувань також вимагає виняткової послідовності у виробництві компонентів. Кожен пуансон, вставка матриці та опорна пластина повинні бути відшліфовані рівно та паралельно. Направляючі штифти та втулки повинні утримувати верхні та нижні черевики на одній лінії під час динамічних пресових навантажень. Графічний кубик — це не просто набір станцій; це скоординована механічна система, де кожен компонент впливає на роботу кожного іншого.
Матриці для перенесення деталей із великою-витяжкою
Трансферне штампування має інший підхід. Замість того, щоб тримати частини прикріпленими до несучої смуги, окремі заготовки вирізаються на першій станції та механічно переміщуються між наступними станціями за допомогою захватів або човникових механізмів. Цей метод підходить для великих деталей, глибоко{2}}витягнутих оболонок і геометричних форм, які не можуть залишатися з’єднаними зі смугою під час формування.
Будівельні матриці для перенесення вводять свою складність. Кожна станція функціонує як незалежний інструмент, але всі мають мати точне узгодження з системою передачі. Розташування захвату, орієнтація частини та відстань-між-станціями мають точно відповідати механізму механічного перенесення. У автомобільних штампах для структурних панелей кузова, внутрішніх частин дверей і корпусів глибокої-витяжки зазвичай використовуються конфігурації перенесення, оскільки розмір деталей і глибина витяжки перевищують те, що може вмістити прогресивна стрічка.
У таблиці нижче порівнюється, як відрізняються вимоги до конструкції для цих типів штампувальних штампів:
| Тип матриці | Типова кількість станцій | Допуск вирівнювання | Складність побудови | Загальні програми |
|---|---|---|---|---|
| Простий (одна-станція) | 1 | +/- 0.05 мм | Низький | Заготовка, прокол, одинарні згини |
| З'єднання | 1 (кілька операцій) | +/- 0.02 мм | Помірний | Одночасна заготовка та прокол |
| Комбінація | 1 (виріз + форма) | +/- 0.02 мм | Помірний-Високий | Заготівля і малювання одним штрихом |
| Прогресивний | 4 до 30+ | +/- 0.01 мм сукупно | Високий | З'єднувачі, кронштейни, автомобільні кліпси |
| Трансфер | 3 до 12+ | +/- 0.02 мм на станцію | Високий | Великі панелі, глибокі малюнки, структурні частини |
Перехід від однієї-станції до прогресивної або перехідної конструкції — це не просто питання додавання станцій. Це фундаментальна зміна в тому, як ви плануєте, обробляєте та перевіряєте матрицю. Кожна додаткова станція збільшує кількість критичних розмірів, кількість компонентів, які вимагають суб{3}}мікронної точності, і кількість взаємодій, які мають працювати узгоджено. Ця ескалація вимог до точності обумовлює вибір матеріалу, з яким стикаються виробники штамрів, обираючи інструментальну сталь, яка буде основою кожного компонента.
Вибір інструментальної сталі на основі того, що ви штампуєте
Штамп настільки ж міцний, як і сталь, з якої він виготовлений, і правильний сорт майже повністю залежить від того, який листовий метал ви плануєте штампувати. М’яка сталь, нержавіюча сталь, алюміній і високо-сплави створюють різні навантаження на інструменти. Деякі краї зношуються поступово через стирання. Інші створюють різкі ударні навантаження, які ламають крихку сталь. Вибір металевих штампувальних матеріалів для пуансонів, штампових блоків і формувальних вставок без урахування штампованого матеріалу подібний до вибору шин без знання дорожнього покриття.
Марки інструментальної сталі та їх застосування для штампування
П'ять категорій матеріалів охоплюють більшість компонентів матриці, які використовуються для виробничого штампування. Кожен з них займає інше місце в спектрі твердості-в’язкості, і кожен відповідає певному режиму руйнування.
Інструментальна сталь D2це вибір за замовчуванням, коли абразивний знос обмежує термін служби інструменту. Його високий вміст карбіду хрому зберігає ріжучі кромки гострими протягом тривалого виробництва. Для великого-виготовлення та проколювання штампованої сталі та матеріалів з покриттям D2 забезпечує найкраще утримання краю. Однак йому не вистачає міцності, щоб витримати сильний удар, тому він не ідеальний для станцій формування товстої-колії, де домінують ударні навантаження.
Інструментальна сталь А2працює найкраще, коли жоден режим відмови явно не домінує. Він збалансовує зносостійкість із достатньою міцністю, щоб витримати помірний удар, що робить його практичним вибором для прогресивних штампів, де кілька станцій зазнають змішаних умов зношування, навантаження та циклічного впливу. Для середнього-обсягу виробництва до 1 000 000 звернень A2 часто забезпечує найбільш-рентабельну продуктивність.
Інструментальна сталь S7ставить твердість понад усе. Коли пробиває сколи чи тріщини під час повторних ударів, особливо під час штампування з високим-калібром або на станціях із агресивними проколюючими навантаженнями, S7 поглинає циклічні навантаження, які призвели б до руйнування вищих-твердих сплавів. Він має нижчу твердість (56-58 HRC), але протистоїть втомному розтріскуванню набагато краще, ніж D2 або M2.
Швидкорізальна сталь M2-заповнює проміжок, де як знос, так і навантаження на стиск сприяють виходу з ладу. Пуансони, які повинні підтримувати геометрію кромки під високим тривалим тиском, виграють від поєднання твердості (60-65 HRC) і міцності на стиск M2. У порівнянні з D2 краще протистоїть деформації. Порівняно з S7, він довше зберігає різкість.
Карбід вольфрамувставки забезпечують зносостійкість до 30 разів більшу, ніж звичайна інструментальна сталь. Вони зберігають точність розмірів протягом мільйонів циклів, що робить їх єдиним практичним варіантом для над-великих-застосувань або під час штампування високоабразивних матеріалів. Компроміс: твердий сплав крихкий, дорогий і вимагає спеціального шліфування або EDM для формування. Він не може сприймати великі бічні навантаження або удари без ризику катастрофічного зламування.
| Оцінка | Твердість (HRC) | Жорсткість | Зносостійкість | Найкраще підходить-штампований матеріал |
|---|---|---|---|---|
| D2 | 58-62 | Помірний | Чудово | Сталь з покриттям, м’яка сталь, великий{0}}об’єм заготовки |
| A2 | 58-62 | добре | добре | Змішана діяльність, середній-обсяг виробництва |
| S7 | 56-58 | Чудово | Помірний | Товста-сталь, важкі пробивання,-схильні до ударів станції |
| M2 | 60-65 | Помірний | Дуже добре | Високо{0}}штампування, абразивні листові метали |
| Карбід (WC-Co) | 70+ (HRA 88-92) | Низький | Винятковий | Нержавіюча сталь, абразивні сплави, багато-мільйонні тиражі |
Як штампований матеріал змінює вибір дизайну штампа
Листовий метал, що проходить через матрицю, визначає, які класи належать до яких позицій. Розглянемо три поширені сценарії:
Штампування з нержавіючої сталіпредставляє подвійний виклик. Аустенітні марки, такі як 304 і 316, є абразивними та схильними до адгезійного зношування (заїдання). Обробка матеріалу-швидко твердне під час формування, що збільшує силу різання та прискорює псування краю. Для штампування з нержавіючої сталі потрібен інструмент із високою-твердістю, як правило, D2 або твердосплавні вставки на станціях різання, у поєднанні з полірованими поверхнями та покриттям проти-задирів, щоб запобігти захопленню матеріалу на формувальній сталі.
Алюмінієве штампуванняЗдається, це має бути легким у роботі, оскільки матеріал м’який. На практиці процес штампування алюмінію створює свої проблеми. Алюміній має сильну тенденцію прилипати до сталевих поверхонь інструменту, накопичуючись на гранях пуансона та радіусі матриці, поки якість деталей не погіршиться. Працюючи зі штампованим алюмінієвим листовим металом, розробники штампів віддають перевагу вибору обробки поверхні та покриття, а не твердості. Вставки A2 з DLC або TiN-покриттям часто перевершують твердіші сталі без покриття, оскільки вони протистоять адгезивному механізму зношування, який використовує алюміній.
Високоміцна-сталь(понад 590 МПа на розтяг) вимагає одночасно і твердості, і в'язкості. Високі сили формування матеріалу створюють навантаження на компоненти інструменту під час стиснення, тоді як його тенденція до відкидання вимагає жорсткішої геометрії матриці. Пуансони M2 або твердосплавні-наконечники справляються з абразивним навантаженням на станціях різання, тоді як S7 може краще працювати на станціях формування, де домінує удар.
Коли твердосплавні пластини виправдовують свою високу вартість порівняно з-загартованою інструментальною сталлю? Рішення зазвичай зводиться до об’єму та абразивності матеріалу. Для виробничих циклів, що перевищують один мільйон деталей, або під час штампування нержавіючих або високо-міцних сплавів, які швидко поглинають кромки D2, загальна вартість володіння твердосплавним сплавом падає нижче, ніж у сталі, оскільки це виключає багаторазові цикли повторного заточування та пов’язані з ними простої. Для тиражів менше 100 000 деталей або під час штампування м’якшого металу для штампування економічним вибором залишається-загартована інструментальна сталь.
Вибір матеріалу створює основу, але він забезпечує повну цінність лише після того, як відповідна механічна обробка та термічна обробка активують ці властивості матеріалу. Наступним кроком у будівництві є перетворення цих необроблених блоків інструментальної сталі в прецизійні компоненти штампа за допомогою ретельно відлаштованої серії операцій обробки з ЧПК.
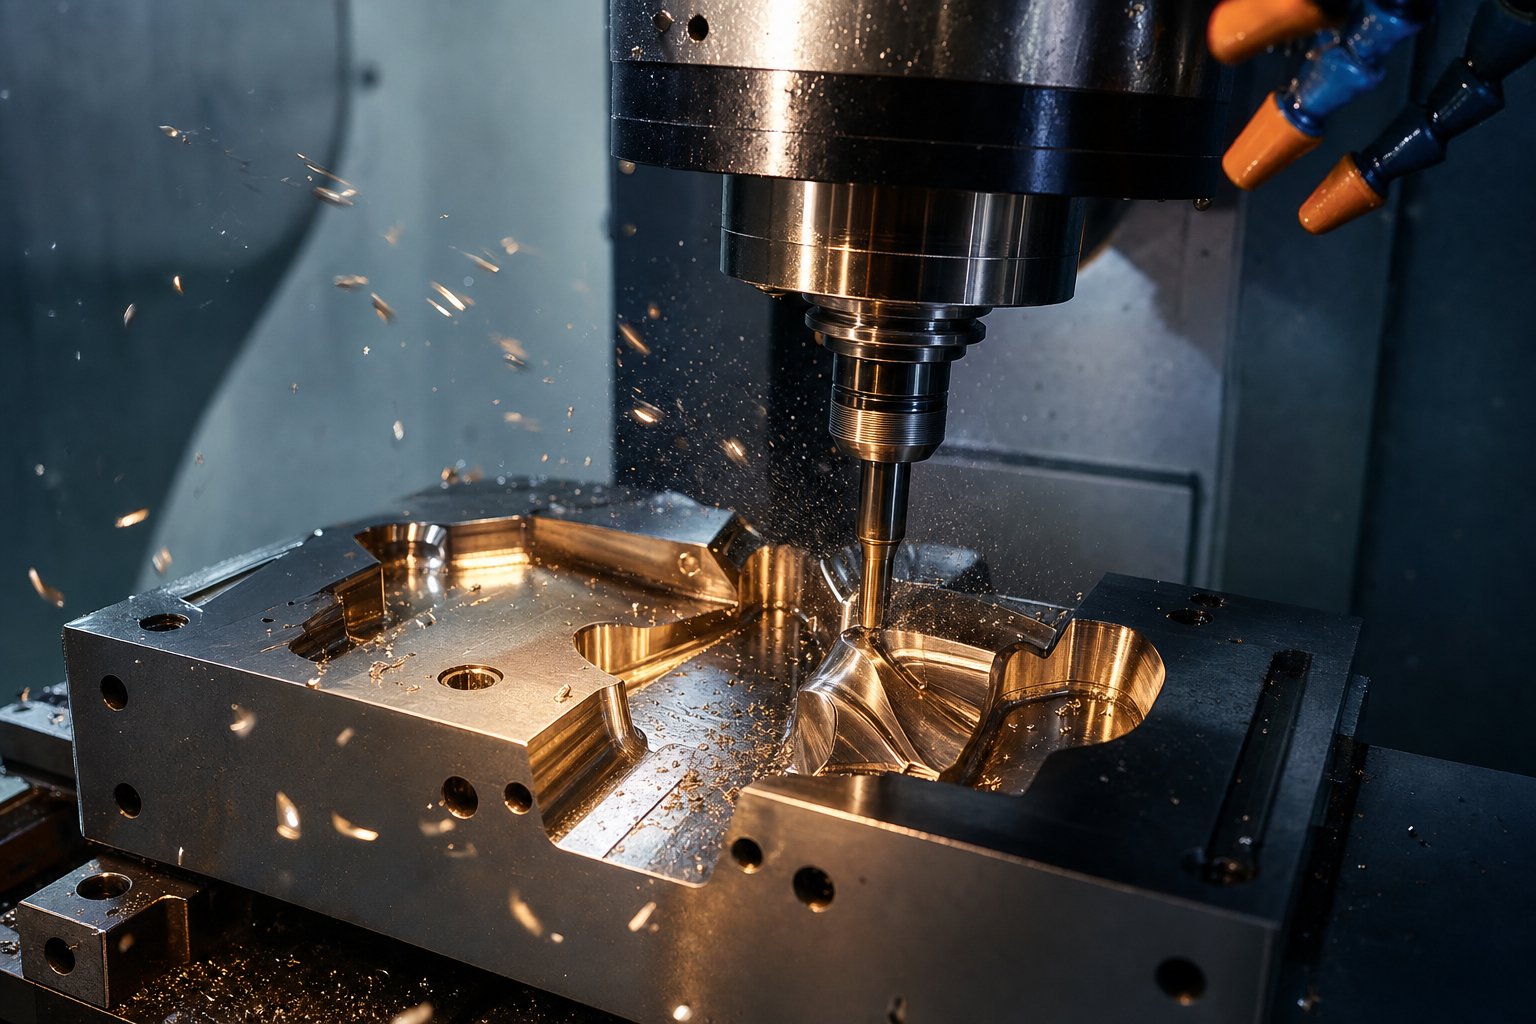
Процеси обробки з ЧПУ, які формують кожен компонент матриці
Блок D2 або M2, що сидить на піддоні, — це просто сирий потенціал. Щоб перетворити його на функціонуючий компонент матриці, потрібна продумана послідовність операцій обробки з ЧПК, кожна з яких виконується на певному етапі з певної причини. Порядок має таке ж значення, як і самі операції. Занадто агресивна шорсткість, і ви створюєте внутрішні напруги, які деформують деталь під час термічної обробки. Закінчіть перед загартуванням, і ви втратите свою точність, коли сталь рухається під час загартування. Кожна майстерня інструментів для штампування металу та штампів дотримується логіки обробки, побудованої навколо одного принципу: видаліть основну частину, поки сталь м’яка, загартуйте її, а потім доведіть до остаточного розміру, поки вона тверда.
Грубе фрезерування та напів{0}}обробка перед термічною обробкою
Компоненти матриці починають термін служби в відпаленому або попередньо -загартованому стані, як правило, близько 20-30 HRC. При такій м’якості матеріал легко ріжеться, інструменти служать довше, а швидкість знімання матеріалу залишається високою. Операції чорнової обробки видаляють більшу частину зайвого матеріалу, залишаючи від 0,5 до 1,0 мм матеріалу на всіх критичних поверхнях як «чистовий припуск» для подальших операцій.
Навіщо залишати цю надбавку? Дві причини. По-перше, термічна обробка викликає переміщення розмірів. Навіть загартована під вакуумом інструментальна сталь дещо зміщується під час трансформації її кристалічної структури під час загартування. По-друге, сам процес чорнової обробки створює залишкову напругу від сил різання та локалізованого тепла. Якщо ви обробили до остаточного розміру на цьому етапі, ви побачите, як ці розміри зсуваються після затвердіння.
Між чорновою та термічною обробкою цикл-зняття напруги при температурі близько 600-650 градусів Цельсія зменшує внутрішні напруги, створені агресивним різанням. Напів{6}}фінішні проходи потім наближають поверхні до кінцевих розмірів, як правило, в межах 0,2-0,3 мм, зберігаючи однорідний стан заготовки, що забезпечує рівномірне проникнення тепла під час наступного циклу твердіння. На цьому етапі токарна обробка з ЧПК обробляє круглі компоненти, такі як напрямні штифти, втулки та круглі пуансони, створюючи геометрію, майже чисту, до того, як сталь трансформується.
Фінішне шліфування та високо{0}}швидкісне тверде фрезерування після затвердіння
Після термічної обробки компоненти досягають робочої твердості 58-65 HRC, матеріал поводиться зовсім по-іншому під різцем. Тепер це міцність абразиву, яка протистоїть традиційній механічній обробці. Дві стратегії фінішної обробки впораються з цим завданням: точне шліфування та високошвидкісне тверде фрезерування.
Поверхневе шліфування забезпечує кінцеву товщину плоских компонентів, таких як пластини матриці, опорні пластини та зношувані смуги з допуском на площинність +/- 0.005 мм або більше. Циліндричне шліфування завершує круглі компоненти з допуском діаметра в мікронах. Шліфування чудово забезпечує геометричну досконалість на доступних поверхнях. якзазначають фахівці з точної обробки, коли конструкція вимагає площинності або паралельності в межах +/- 0.002 мм, шліфування є єдиним логічним вибором, що забезпечує обробку поверхні до Ra 0,1 мікрометра.
Високо{0}}швидкісне жорстке фрезерування стало потужним доповненням до шліфування. Використовуючи інструменти з твердого сплаву або PCBN на високих швидкостях шпинделя, цей процес використовує адіабатичний зсув: час контакту з інструментом настільки короткий, що більшість тепла передається до стружки, а не до заготовки. Результатом є ефективне видалення матеріалу із загартованої сталі без термічного пошкодження поверхні компонента. Жорстке фрезерування може видаляти матеріал у п’ять разів швидше, ніж шліфування, водночас створюючи залишкову напругу стиснення на поверхні, що фактично покращує термін служби втомного інструменту для штампування, що піддається циклічним навантаженням.
Практичний розподіл між цими методами є простим. Шліфування обробляє плоскі опорні точки, паралельні поверхні та прості циліндричні профілі. Жорстке фрезерування справляється з 3D-контурами, гніздовими геометріями та складними профілями порожнин, до яких шліфувальний круг фізично не може дістатися. Більшість компонентів матриці потребують і того, і іншого: відшліфованих опорних поверхонь для підгонки збірки та жорстко{4}}фрезерованих контурів для формування геометрії. Цей гібридний підхід є стандартною практикою у виробництві інструментів для штампування металу, оскільки кожен процес охоплює геометрії, інші не можуть.
5-осьовий ЧПК для складних профілів матриці
Не кожен компонент матриці можна завершити за допомогою 3-осьової роботи. Коли формувальний пуансон має складні криві або порожнина матриці має глибокі стінки з поверхнею, що витягається, і вузькими радіусами, зусилля 3-осьового фрезерування компромісні. Інструмент може підійти лише зверху, що вимагає більш довгих різців, які відхиляються під навантаженням і залишають сліди гребінця на кутових поверхнях, які потребують надмірного ручного полірування.
5-осьова обробка вирішує цю проблему, нахиляючи інструмент або заготовку, дозволяючи фрезі зберігати оптимальну орієнтацію відносно поверхні, що ріжеться. Відповідно допорівняння можливостей обробки, 5-осьові фрези досягають допусків +/- 0.0005 дюймів із обробкою поверхні до Ra 0,4 мікрометра, і вони обробляють складні 3D-поверхні в одній установці, що вимагало б багаторазових змін позицій на 3-осьовому верстаті.
Для штампування інструментів і штампів 5-осьова здатність має найбільше значення в таких ситуаціях:
- Порожнини матриці глибокої витяжкиіз складними-вигнутими стінками, які потребують короткого, жорсткого інструменту, орієнтованого перпендикулярно до поверхні
- Станції прогресивного штампуванняз кутовими елементами, до яких неможливо дістатися з вертикального підходу
- Складні профілі пуансонівде кілька деталей підрізання потребують механічної обробки без повторного{0}}кріплення
Однак не кожен компонент виправдовує 5-час осі. Прості плоскі матриці, опорні плити та пластини з прямими-стінками ефективно обробляються на 3-осному обладнанні за нижчими погодинними ставками. Рішення зводиться до геометрії: якщо функція потребує зміни позиціонування або інструменту з великим витягом на 3-осьовому верстаті, 5-осьовий зазвичай забезпечує кращу точність за нижчих загальних витрат, незважаючи на вищу швидкість машини. Коли матриці призначені для високошвидкісної машини для штампування металу, точність розмірів, досягнута завдяки 5-осьовій обробці, безпосередньо перетворюється на менші допуски на деталі та більші інтервали між обслуговуванням.
Повна послідовність обробки для типового компонента матриці, від необробленого блоку до полірованої вставки, готової до складання, дотримується такої послідовності:
- Грубе фрезерування всіх елементів у м'якому (відпаленому) стані, залишаючи 0,5-1,0 мм заготовки на критичних поверхнях
- Зменшення напруги при 600-650 градусах Цельсія для зняття залишкової напруги, викликаної механічною обробкою
- Напівобробка з точністю до 0,2-0,3 мм від кінцевих розмірів з рівномірним запасом
- Надішліть на термічну обробку для вакуумного загартування та відпустку до цільової твердості
- Фінішне шліфування контрольних поверхонь і складних контурів жорсткого фрезерування до кінцевих розмірів
- Остаточне полірування формуючих поверхонь до необхідних значень Ra для потоку матеріалу та випуску деталей
Кожен крок відкриває наступний. Пропуск зняття стресу перед термічною обробкою викликає спотворення. Жорстке фрезерування перед перевіркою розмірів після-термічної-обробки витрачає машинний час на деталь, яка може вийти за межі відновлення. Дисципліна цієї послідовності – це те, що відрізняє професійне виготовлення металевих інструментів і матриць від цехів, які шукають проблеми шляхом переробки.
Точне шліфування та тверде фрезерування впораються з більшістю геометрій штампів, але деякі функції виходять за межі того, що може досягти будь-який обертовий фрез або абразивний круг. Гострі внутрішні кути, вузькі прорізи та складні наскрізні-профілі вимагають зовсім іншого механізму видалення, такого, який розрізає електричною іскрою, а не механічною силою.
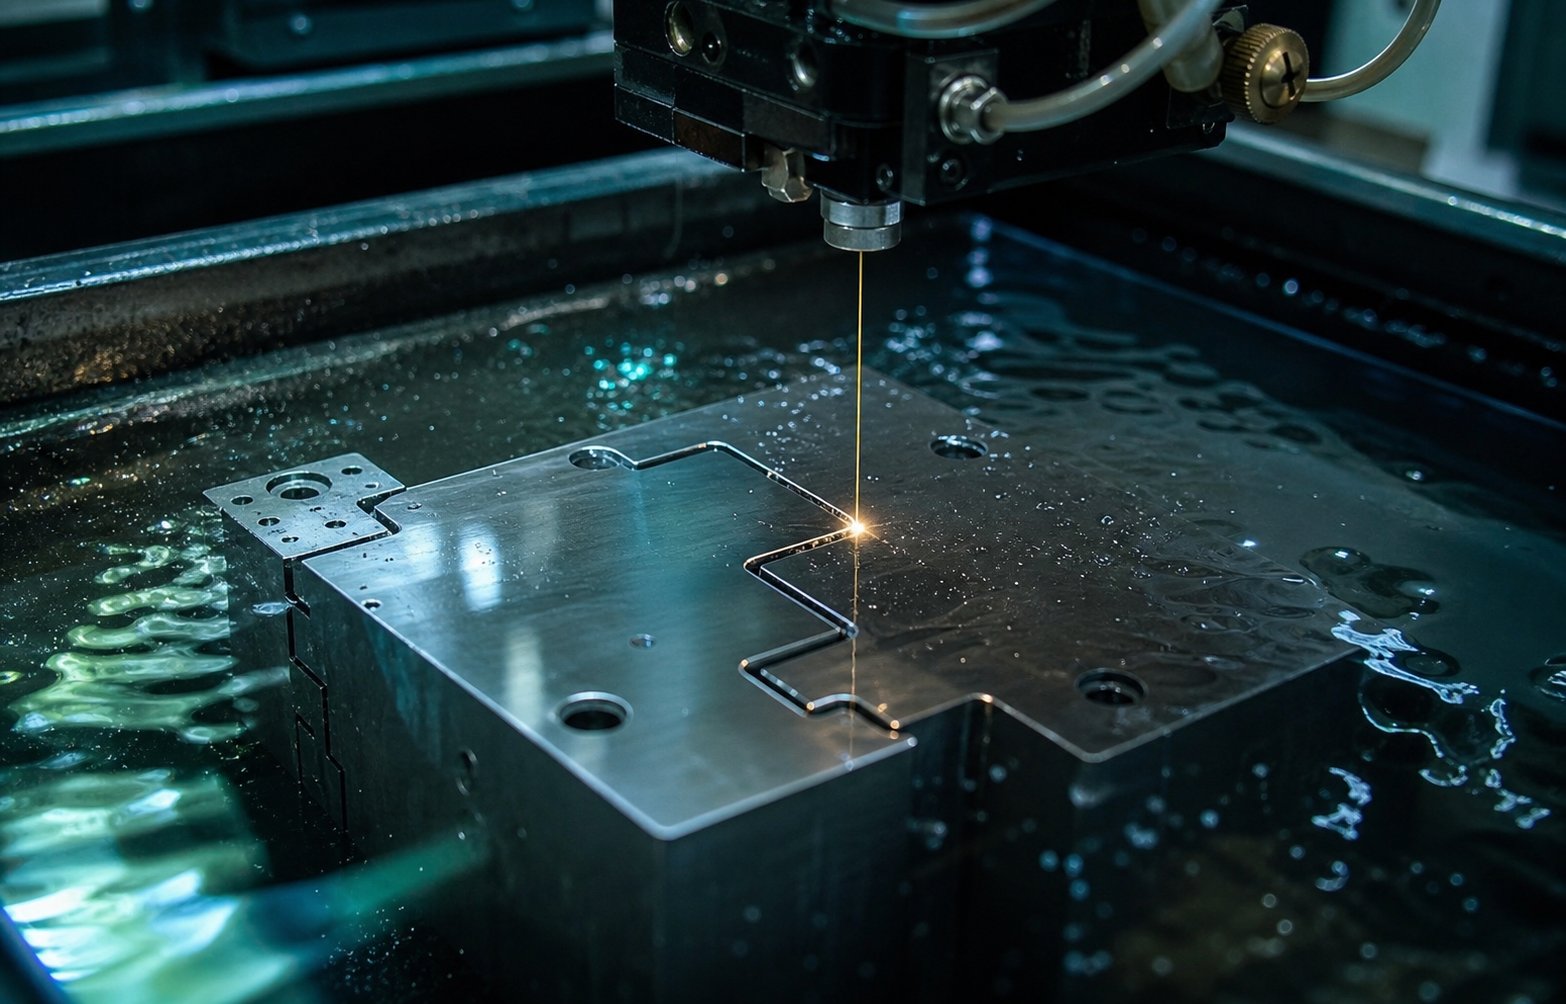
Дротяна електроерозійна та електрична електророзрізна трубка для штампів із складною геометрією
Фреза, яким би малим не був її діаметр, залишає в кожному внутрішньому куті радіус, рівний її розміру. Шліфувальний круг не може потрапити у вузьку щілину. Ці фізичні обмеження означають, що певні компоненти штампу для штампування, зокрема складні пуансони та матриці для листового металу, потребують принципово іншого процесу видалення матеріалу. Електроерозійна обробка видаляє метал за допомогою контрольованої іскрової ерозії, а не механічної сили різання, створюючи геометрії, які не може відтворити жоден обертовий інструмент.
Дротова електроерозійна машина для точних профілів пуансонів і матриць
Для дротяної електроерозії використовується тонкий латунний дріт або дріт із покриттям, як правило, діаметром від 0,1 до 0,3 мм, як електрод, який прорізає заготовку вздовж запрограмованої траєкторії ЧПК-. Дріт ніколи не контактує з матеріалом. Натомість швидкі електричні розряди випаровують мікроскопічні частинки, а деіонізована вода змиває сміття та охолоджує зону розрізу. Оскільки дріт повністю проходить через заготовку,дротяна електроерозійна машина створює-скрізні профілі з внутрішніми радіусами, такими ж малими, як і сам діаметр дроту, набагато гостріше, ніж може отримати будь-який фрезер.
Для штампів для штампування листового металу електроерозійна різьба дроту є-процесом для вирізання профілів пуансонів, отворів матриці та зазорів після термічної обробки. Ви помітите, що це критично важливо: різання загартованої інструментальної сталі з 60+ HRC є звичайною справою для дротяної електроерозії, оскільки твердість матеріалу має мінімальний вплив на іскрову ерозію. З однаковою легкістю обробляйте машини D2, M2 і навіть твердосплавні. Профілі штампів, які вимагають щільного співвідношення між пуансоном і отвором матриці, іноді лише 5-8% товщини матеріалу на сторону, покладаються на здатність дротяної електроерозійної машини витримувати допуски в діапазоні +/- 0.005 мм у контрольованих умовах.
Кілька знежирених проходів поступово покращують точність і якість поверхні. Грубий розріз видаляє основну частину матеріалу, потім два-чотири фінішні проходи збривають мікрони за раз, підвищуючи як точність розмірів, так і якість поверхні з кожним проходом. Це робить дротяну електроезію ідеальною для різання відповідних профілів компонентів штампувальних штампів, де підгонка-до-матриці визначає висоту задирок на кожній штампованій частині.
Грузило EDM для порожнин і складних контурів
Там, де дротяна електророз’ємна машина перевершує-профілі з наскрізним різанням, електроерозійна електророзрізна труба справляється з глухими порожнинами, 3D-контурами та текстурованими поверхнями, які фізично не може створити дріт. У процесі використовується електрод спеціальної-форми, зазвичай виготовлений із графіту або міді, який «занурюється» в заготовку через іскрову ерозію. Форма електрода безпосередньо відповідає потрібній вам геометрії порожнини, і в міру просування процесу тисячі мікро-іскри на секунду точно видаляють матеріал, тоді як вуглеводневий масляний діелектрик справляється з теплом і сміттям.
У будівництві штампів для штампування металу EDM з грузилом знаходить свою роль у формуванні порожнин зі складними 3D-поверхнями, деталях карбування та функціях тиснення, яких жоден фрезер не може досягти без відхилення. Він також створює текстуровані поверхні на гранях штампів, де контрольована шорсткість сприяє потоку матеріалу під час формування. Процес не створює механічної сили на заготовку, що означає, що тонкі секції матриці та делікатні елементи залишаються неспотвореними під час обробки.
Компромісом є швидкість і вартість інструменту. Кожен електрод має бути спеціально-оброблений, щоб відповідати бажаній порожнині, і електроди зношуються під час використання, іноді потрібно кілька копій для однієї функції. Тривалість циклу триває повільніше, ніж електроерозійна дротяна машина для еквівалентних об’ємів матеріалу. Але для глухих порожнин у загартованій сталі єдиним практичним варіантом залишається електроерозійна різьба.
| Параметр | Дротова електроерозія | Грузило EDM |
|---|---|---|
| Досяжна толерантність | +/- 0.002 до 0,005 мм | +/- 0.005 до 0,025 мм |
| Оздоблення поверхні (Ra) | 0,1-0,8 мікрометра | 0,4-3,2 мікрометра |
| Найкращі типи геометрії | Наскрізні-прорізані профілі, отвори-з прямими стінами, контури перфорації | Глухі порожнини, 3D контури, текстуровані формувальні поверхні |
| Типовий час циклу | Від 2 до 12 годин на профіль (залежно від товщини та проходів) | Від 4 до 40+ годин на порожнину (залежно від глибини та складності) |
Притирка та полірування для підвищення якості поверхні
Електроерозійний металороз’єм залишає на оброблених поверхнях характерний шар повторного лиття — тонку зону повторно-затверділого матеріалу, який може бути твердішим і крихкішим, ніж основна сталь. Для різання компонентів, таких як пуансони та отвори матриці, цей шар зазвичай прийнятний або навіть корисний. Для формування поверхонь, де листовий метал повинен плавно текти під тиском, його потрібно видалити.
Для притирки використовуються дрібні абразивні суміші на плоских або контурних накладках для видалення матеріалу на суб-мікронному рівні, створюючи площинність і обробку поверхні, з якими не може зрівнятися лише шліфування. Це стандартний метод доведення критичних сполучених поверхонь матриці з листового металу до геометричної досконалості, необхідної для рівномірного контакту під пресовим навантаженням.
Полірування стосується особливо формуючих поверхонь. Як досвідчені виробники матриць наПримітка виробника, полірування в напрямку течії металу зменшує тертя та допомагає листовому металу рухатися через станції витягування та формування без задирів. Однак не кожна поверхня виграє від дзеркального покриття. Сталі з більш грубим витягуванням-насправді краще працюють із злегка текстурованим інструментом, оскільки їхні мікро-заглиблення вловлюють мастило. Рішення про те, де полірувати, а де залишити контрольовану текстуру на штампі для листового металу, залежить від конкретного матеріалу, що штампується, і типу операції формування на кожній станції.
Разом EDM і фінішна обробка поверхні дають виробникам матриць контроль над геометрією та станом поверхні, чого не може забезпечити сама обробка з ЧПК. Ці процеси завершують фазу формування форми. Але необроблена геометрія та обробка поверхні є лише частиною того, що забезпечує ефективність компонентів штампу під виробничими навантаженнями. Сама сталь має бути перетворена за допомогою термічної обробки та захисних покриттів, щоб протистояти мільйонам ударів, абразивним циклам і термічним подіям, яких вимагає виробниче штампування.
Термічна обробка та покриття поверхні, які подовжують термін служби матриці
Механічна обробка надає форму компоненту матриці. Термічна обробка надає йому механічних властивостей, щоб витримати виробництво. Без належного загартування та відпустки навіть найточніше оброблений пуансон D2 деформувався б під навантаженнями штампування протягом тисяч ударів. А без захисних покриттів адгезивне зношення зруйнувало б формувальні поверхні задовго до того, як стирання стане обмежуючим фактором. Ці два етапи після-механічної обробки, термічна обробка та покриття, є тим, де виграють або втрачають довговічність матриці.
Послідовність вакуумного гартування та відпустки
Вакуумне гартування нагріває інструментальну сталь до температури аустенізації в камері низького-тиску, а потім загартовує її за допомогою інертного газу під високим{1}}тиском. Вакуумне середовище запобігає окисленню та зневуглецюванню, зберігаючи цілісність поверхні, яка була ретельно створена під час фінішної обробки. Деталі виходять чистими та стабільними за розмірами, з мінімальними спотвореннями порівняно з-методами, що базуються на атмосфері.
Один цикл гасіння ніколи не є повним. Гартування слідує за гартуванням, як правило, у два або три цикли при поступовому зниженні температури. Кожен відпуск перетворює залишковий аустеніт у стабільний мартенсит, знімає внутрішню напругу від загартування та встановлює остаточний баланс між твердістю та міцністю. Пропуск циклу відпустки залишає нестабільні мікроструктури, які можуть змінювати розміри під час виробництва, викликаючи прогресивну втрату толерантності, яку важко діагностувати.
Кріогенна обробка прискорює цю трансформацію. Охолоджуючи компоненти приблизно до мінус 300 градусів за Фаренгейтом за допомогою рідкого азоту під час контрольованого спуску протягом кількох годин, кріогенна обробка перетворює залишковий аустеніт, який залишає стандартний відпуск. Дослідження, опубліковані вМіжнародний журнал інженерних наукзадокументовано, що науково контрольований глибокий кріогенний процес збільшує термін використання-більш ніж на 200 відсотків у різних інструментальних застосуваннях. Зміни на молекулярному-рівні, включаючи покращений розподіл карбіду та повне мартенситне перетворення, зменшують коефіцієнт тертя та постійно підвищують стабільність розмірів. Для штампувальних штампів, які, як очікується, виконають мільйони циклів, кріогенна обробка після звичайної термічної обробки може подвоїти або потроїти корисний термін служби штампів, перш ніж стане необхідною повторна заточка.
Покриття PVD і CVD, які зменшують зношування та заїдання
Термічна обробка оптимізує сипучий матеріал. Покриття захищають поверхню, де фактично відбувається контакт-інструмента з-листом. Фізичне осадження з парової фази (PVD) і хімічне осадження з парової фази (CVD) наносять тонкі керамічні шари, як правило, товщиною від 2 до 5 мікрон, які значно зменшують тертя та перешкоджають перенесенню матеріалу зі штампованого листа на поверхні матриці.
Чому це має значення? Під час штампування нержавіючої сталі схильність матеріалу до -твердіння та жовчіння створює накопичення клею на поверхнях матриці, що швидко погіршує якість деталей. Випробування на штамповому заводі Ford Motor Company,повідомили дослідники Університету Дікіна, виявив, що матриці з покриттям TiCN-збільшують термін служби матриці більш ніж у 20 разів порівняно з полірованими поверхнями без покриття під час штампування матеріалів,-схильних до задирання. Покриття відклало критичну стадію-передачі матеріалу на невизначений час у межах 20 000 циклів випробування.
Кожен тип покриття спрямований на певний механізм зносу:
- TiN (нітрид титану):Захист від зносу-загального призначення з твердістю близько 2000-2500 HV. Економічно-для штампування змішаних матеріалів із помірними швидкостями та обсягами.
- TiCN (карбонітрид титану):Вища твердість і нижче тертя, ніж TiN. Чудово підходить для абразивних матеріалів, зокрема для штампування з нержавіючої сталі, де-загартовані поверхні прискорюють зношування країв.
- TiAlN (нітрид алюмінію титану):Витримує температури вище 800 градусів за Цельсієм, утворюючи захисний шар оксиду алюмінію під дією тепла. Підходить для високо-швидкісного штампування та застосувань, де руйнування мастила створює високі температури інструменту.
- DLC (Diamond-Like Carbon):Надзвичайно низький коефіцієнт тертя приблизно від 0,1 до 0,15, запобігає захопленню клейового матеріалу. Основний вибір для алюмінієвих штампувальних штампів і алюмінієвих штампувальних інструментів, де заїдання штампованого алюмінію на поверхні штампів є домінуючим видом руйнування, а не абразивного зношування.
Покриття відбору з'єднується безпосередньо з штампованим матеріалом. Для штампування з нержавіючої сталі 316, де як інструменти, що впливають на стирання, так і адгезію, одночасно, TiCN або TiAlN забезпечують твердість і хімічну інертність, необхідні для протистояння задиранням на станціях формування. Для штампування металевого алюмінію ультра-надзвичайне тертя DLC запобігає зчепленню м’якого матеріалу з поверхнею інструменту, зберігаючи поверхню деталей чистою та подовжуючи інтервали технічного обслуговування матриці.Порівняння продуктивностіпідтвердити, що зменшення тертя DLC значно знижує опір різанню та запобігає прилипанню стружки під час обробки або формування м’яких металів, таких як алюміній і мідь.
Вплив цих рішень є значним. Матриця, виготовлена з відповідної марки інструментальної сталі, належним чином-загартована під вакуумом за допомогою кріогенної обробки та покрита правильним шаром кераміки, може працювати в три-п’ять разів довше, ніж та, де будь-який окремий крок був скомпрометований. Цей мультиплікатор безпосередньо перетворюється на меншу кількість зупинок у виробництві, нижчу вартість кожного удару та стабільнішу якість штампованих деталей протягом усього терміну служби матриці. Але кількісна оцінка ефективності потребує ретельного вимірювання на кожному етапі, від першої перевірки розмірів після термічної обробки до остаточної перевірки пробно-штампованих деталей.
Контроль якості від першого розрізу до пробного штампування
Матрицю можна виготовити з інструментальної сталі преміум-класу, бездоганно термічно -обробити й покрити ідеальним керамічним шаром, але все одно вийти з ладу, якщо ніхто не перевірив розміри між фазами. Контроль якості точного штампування не є кінцевою контрольною точкою. Це серія воріт, вбудованих у всю послідовність виробництва, кожна з яких підтверджує, що компонент готовий до просування. Пропустіть ворота, і ви ризикуєте спричинити ранню помилку під час кожної наступної операції, доки вона не з’явиться на прес-підлозі як брухт.
Перевірка ШМ та перевірка шорсткості поверхні
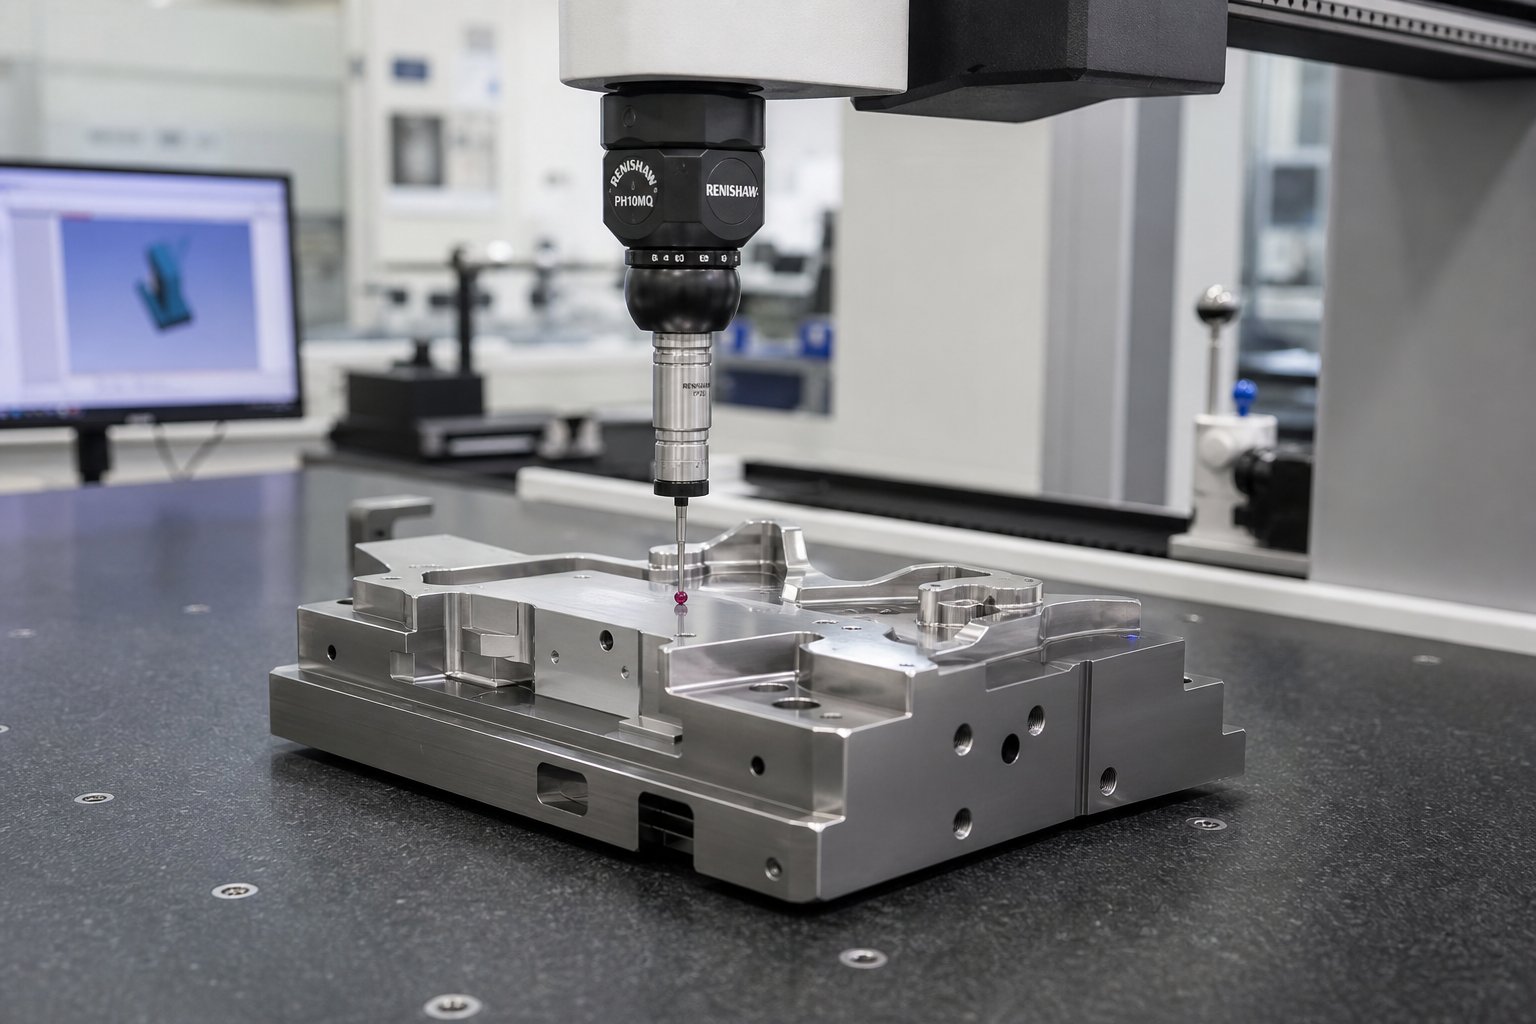
Координатно-вимірювальні машини знаходяться в центрі перевірки розмірів компонентів штампів. Зонд CMM торкається або сканує критичні елементи, фіксуючи дані координат XYZ і порівнюючи їх із моделлю 3D CAD. Для штампових вставок, пуансонів і блоків із порожнинами CMM перевіряє точність позиціонування отворів, відповідність профілю фасонних поверхонь і геометричні співвідношення, такі як площинність, паралельність і перпендикулярність, які визначають, як сполучаються частини підходять одна до одної під час складання.
Коли відбуваються ці вимірювання? Не тільки в кінці. Перевірки в-процесі після чорнової обробки підтверджують, що на всіх критичних поверхнях залишається достатньо запасу до зняття напруги та напів{2}}чистової обробки. Після термічної обробки повторна -перевірка CMM перевіряє, скільки розмірних переміщень відбулося під час затвердіння, що повідомляє машиністу обробки, скільки матеріалу потрібно видалити та де. Після-фінішної-інспекції шліфування створюється остаточний звіт про відповідність, який випускає кожен компонент для складання. Як деталі Moeller Precision Tool, виробники прецизійного інструменту дотримуються допусків до 0,0002 дюйма, використовуючи КІМ разом із оптичними компараторами та системами вимірювання профілю для перевірки відповідності на кожному етапі.
Вимірювання шорсткості поверхні доповнює розмірні дані. Профілометр обстежує оброблену або поліровану поверхню та повідомляє значення Ra (середня арифметична шорсткість) і Rz (середня висота-до-впадини). Чому це важливо для процесу штампування металу? Тому що обробка поверхні формувальної сталі контролює тертя, потік матеріалу та звільнення деталей. Формувальний пуансон із параметром Ra 0,2 мікрометра, який фактично вимірює Ra 0,8, вироблятиме деталі з видимими слідами опору та невідповідною товщиною стінок. Перевірка шорсткості поверхні перед складанням запобігає тому, щоб ці проблеми з якістю на наступному етапі досягли преси.
Випробування на твердість є ще одним критичним критерієм, особливо після термічної обробки. Вимірювання твердості за Роквеллом у багатьох місцях на кожному компоненті підтверджує рівномірне перетворення. Пуансон, який показує 60 HRC на лицьовій стороні, але 56 HRC біля його основи, вказує на неповне затвердіння, потенційно через недостатній час замочування або непостійність загартування. Протоколи інспекції промисловості вказують, що значення твердості повинні бути в межах визначеного діапазону, оскільки над-низька твердість призводить до швидкого зношування, тоді як надто-висока твердість створює крихкість і ризик руйнування під навантаженнями штампування.
Функціональна перевірка придатності завершує-перевірку перед складанням. Компоненти, що сполучаються, наприклад пуансон і відповідний отвір матриці, фізично збираються на стенді для перевірки співвідношення зазорів, ковзних посадок на направляючих елементах і умов перешкод на деталях прес{2}}підгонки. Оптичні компаратори накладають збільшені профілі компонентів на геометрію конструкції, щоб вловити незначні відхилення, які може пропустити точкове зондування ШМ. Ці перевірки придатності підтверджують, що окремі компоненти функціонуватимуть як узгоджена система після того, як вони закріплені болтами в наборі матриць.
Пробні роботи та перше-вимірювання частин виробу
Перевірка складання підтверджує, що матриця виглядає правильно. Пробне штампування доводить, що це працює. Готова матриця встановлюється в прес, подається стрічковий матеріал, і з інструменту знімаються перші деталі. Це момент, який підтверджує кожне початкове рішення, від геометрії CAD до механічної обробки та термічної обробки. Успішне випробування дозволяє отримати металеві штамповані деталі, які відповідають розмірам друку, мають чисті краї та форму без тріщин, зморшок або надмірної пружини.
Пробні роботи проводяться за структурованим протоколом. Матрицю встановлюють на розраховану висоту закриття, подають із контрольованою швидкістю та спочатку працюють із зменшеним тоннажем, поки оператори спостерігають за просуванням смуги, вислуховують ненормальний шум і візуально перевіряють перші кілька частин. Стабільність подачі смуги, залучення пілота та функція стрипера контролюються в режимі реального часу. Якщо матриця є прогресивним типом, робота кожної станції оцінюється незалежно шляхом перевірки частково завершених деталей на проміжних станціях перед остаточним відрізанням.
Перший-перевірка виробів вимірює пробне{1}}штампування деталей на технічному кресленні за допомогою того самого обладнання ШМ, яке перевіряло самі компоненти матриці. Кожен критичний розмір, виноска GD&T і специфікація поверхні записуються. Отриманий звіт або підтверджує відповідність, або визначає відхилення, які вимагають регулювання матриці. Загальні коригування включають коригування станцій форми для виправлення кутового відскоку, повторне-полірування поверхонь, на яких видно сліди від перетягування, або регулювання зазору-до-плашки на станціях, які створюють надмірні задири. Як наголошують спеціалісти з випробування штампу, ретельна перша-перевірка виробу дає докладні звіти про вимірювання, зразки для фізичних випробувань і документацію, яка підтверджує, що штамп-готовий до виробництва перед відправленням.
Кожна металева штампована деталь, що виходить із виробничого преса, успадковує якість, вбудовану в її матрицю. Пробне штампування – це місце, де підтверджується спадковість. Штамп, який пройшов першу-перевірку виробу з усіма розмірами в межах допуску та всіма поверхнями без дефектів, представляє перевірений інструмент, готовий до стабільного виробництва штампованих металевих деталей протягом сотень тисяч або мільйонів циклів.
Повна послідовність контрольних воріт, від першого чіпа до валідованого виробничого інструменту, відбувається так:
- У-процесі перевірки розмірів після чорнової та напів{1}}чистової обробки для перевірки запасу
- Перевірка твердості після-термічної-обробки та повторне-вимірювання ШМ для переміщення розмірів
- Остаточний звіт ШМ після кінцевого шліфування та жорсткого фрезерування підтверджує всі характеристики в межах допуску
- Перевірка відповідності складання сполучених компонентів, перевірка зазору та порівняння оптичного профілю
- Пробне штампування на виробничому-еквівалентному пресі з контрольованими параметрами
- Перший-перевірка товару, що порівнює штамповані частини з інженерними відбитками зі звітом про повні розміри
Кожні ворота повинні пройти перед тим, як почнеться робота. Ця дисципліна запобігає найдорожчому недоліку якості у виготовленні штампів: виявленню проблеми після завершення всіх подальших операцій на дефектному компоненті.
Виробники, які охоплюють цей повний життєвий цикл під одним дахом, від оцінки здійсненності та моделювання CAE до точної обробки, пробних запусків і перевірки ШМ, усувають прогалини в комунікації, які виникають, коли відповідальність розподіляється між кількома постачальниками.Процес штампування YICHENє прикладом цього інтегрованого підходу, перевіряючи матриці на кожному описаному тут етапі, щоб інженери-інструменти та менеджери з постачання отримували-готовий інструмент із задокументованими даними перевірки на кожному вході. Для команд, які переходять від дослідження до активної розробки запиту пропозицій, партнерство з єдиним-постачальником джерела, який володіє всім ланцюгом контролю якості, зменшує ризик і значно стискає часові рамки.
Перевірка та валідація замикають виробничий цикл, але реальна міра штампу полягає в тому, як усі ці індивідуальні рішення, від геометрії CAD до вибору матеріалу, послідовності обробки, термічної обробки та перевірки якості, поєднуються в -довгострокову ефективність виробництва.
Об’єднання всього від техніко-економічного обґрунтування до виробництва
Тепер ви пройшли через усі етапи виготовлення штампів для металевого штампування: цифрове проектування та моделювання, вибір матеріалу, обробка з ЧПК, електроерозійна обробка, термообробка, покриття та перевірка якості. Кожен розділ охоплював окремий процес. Насправді ці кроки не діють незалежно. Вони складаються. Дизайнерське рішення в САПР залежить від вибору матеріалу, стратегії обробки і, зрештою, до якості штампованої деталі, яку ваш прес виробляє на повній швидкості. Розуміння того, як працює це компаундування, – це те, що відрізняє штамп для штампування, який забезпечує 500 000 надійних ударів, від того, який погіршується після 10 000.
Як кожне виробниче рішення впливає на продуктивність матриці
Уявіть процес штампа як ланцюжок множників, а не послідовність додавання. Вибір відповідної марки інструментальної сталі не просто додає довговічності. Це примножує переваги кожного наступного кроку. Вакуумне-гартування добре-вибраної пластини D2 дає кращі результати, ніж вакуумне-гартування маргінального класу. Нанесення покриття TiCN на належним чином загартовану та поліровану поверхню забезпечує повний потенціал-зменшення тертя. Нанесіть те саме покриття на поверхню із залишковою напругою від пропущених циклів гартування, і воно відшарується за тисячі рухів.
Та сама логіка працює і навпаки. Ярлик на будь-якому етапі розділяє виконання всього наступного. Поспішна симуляція CAE та відсутність прогнозу пружинного повернення означає, що геометрія матриці неправильна ще до початку обробки. -Визначення інструментальної сталі для застосування з нержавіючої сталі означає, що покриття програють боротьбу проти деформації підкладки під собою. Пропуск зняття напруги перед термічною обробкою призводить до короблення, яке остаточне шліфування не може повністю відновитися. Кожен компроміс віднімає термін служби матриці, якість деталей і час безвідмовної роботи.
Що насправді відрізняє кубик із 100000+ ударами від кубика, який зазнає невдачі? Як правило, це не одна катастрофічна помилка, а сукупність маргінальних рішень:
- Ярлики дизайну:Недостатнє моделювання призводить до спроб-і-виправлення помилок на загартованій сталі, послаблюючи компоненти через повторні модифікації
- Матеріальні компроміси:Вибір A2, де гарантується D2 або твердосплавний сплав, економить початкові витрати, але вдвічі збільшує частоту заточування та час простою преса
- Порушення послідовності обробки:Оздоблення до належного зняття напруги призводить до нестабільності розмірів, яка погіршується під час циклічних пресових навантажень
- Проміжки термічної обробки:Пропуск циклу відпустки або пропуск кріогенної обробки залишає аустеніт, який непередбачувано трансформується під час виробництва, викликаючи прогресивний дрейф допуску
- Помилки в перевірці:Випуск компонентів без перевірки розмірів після-термічної-обробки означає складання матриці з частин, які вже можуть не відповідати специфікаціям
Процес виробництва металевого штампування винагороджує дисципліну на кожному вході. Вартість і очікувані терміни відповідно масштабуються. Простий один-штамп для заготовки може потребувати від 4 до 6 тижнів і від 5 000 до 15 000 доларів США на інструменти. Помірний прогресивний кубик із 8–12 станціями зазвичай вимагає від 8 до 12 тижнів і від 25 000 до 60 000 доларів США. Складні автомобільні прогресивні або транспортні матриці з вузькими допусками, декількома станціями формування та високими -об’ємними вимогами до терміну служби можуть перевищувати 16 тижнів і 100 000 доларів США на інструменти. Ці діапазони відображають не лише робочі години, а й загальну кількість інженерних робіт, моделювання, перевірок і випробувань, які перевіряють кожен інструмент на його запланований термін експлуатації.
Кожен крок у створенні штампа для штампування, від геометрії CAD до остаточного покриття, є рішенням, яке або додає, або віднімає термін служби штампа, якість деталей і ефективність виробництва. Немає нейтральних варіантів у процесі виготовлення матриці та штампування.
Перехід від досліджень до RFQ-Ready Die Solution
Якщо ви дочитали до цього місця, ви, швидше за все, потрапите в одну з двох категорій. Або ви накопичуєте внутрішні знання для більш ефективної оцінки постачальників, або ви активно наближаєтеся до запиту пропозицій на спеціальний штамп для металевого штампування та хочете зрозуміти, які запитання поставити та які можливості перевірити. Обидва шляхи виграють від того самого принципу: виробничий процес штампування працює найкраще, коли єдиний партнер володіє повним ланцюжком від техніко-економічної доцільності до перевірених виробничих інструментів.
Фрагментований пошук, коли проектування відбувається в одній фірмі, обробка в іншій, а випробування в третій, створює ризик передачі під час кожного переходу. Розміри втрачаються між файлами CAD і операторами машини. Специфікації термічної обробки спрощуються для зручності. Результати випробувань не є ефективним зворотним зв’язком для коригування дизайну. Штампи та інструменти для штампування, які найкраще працюють у тривалих виробничих циклах, майже завжди надходять із інтегрованих програм, де кожен етап інформує наступний без проміжків у спілкуванні.
Менеджерам із підбору постачальників та інженерам-інструментам, які готові перейти від дослідження до активного пропозиції, шукайте партнера, чиї можливості охоплюють увесь життєвий цикл, описаний у цій статті: оцінка здійсненності, CAE моделювання для формування та відкидання, прецизійна обробка з ЧПК та EDM, контрольована термічна обробка, пробне штампування у виробництві-репрезентативні умови та ШМ-задокументована перша-стаття огляд.Спеціальні рішення для штампування YICHENохоплюють саме цю сферу, забезпечуючи--наскрізний ресурс штампування металу для команд, яким потрібен перевірений інструмент, готовий до RFQ-підкріплений документально підтвердженими даними про якість на кожному виробничому етапі.
Знання в цій статті дають вам словниковий запас і структуру для критичної оцінки будь-якого процесу постачальника штампу. Тепер ви розумієте, чому певні кроки коштують того, що вони роблять, чому часові рамки розтягуються на певних порогах складності та чому найдешевша ціна рідко забезпечує найнижчу ціну за влучення протягом повного терміну виробництва матриці. Таке розуміння є основою для прийняття обґрунтованих рішень щодо закупівлі штампів і штампів.
Поширені запитання про виготовлення металевих штампів
1. Скільки часу займає виготовлення штампа для металевого штампування?
Терміни залежать від складності. Простий-штамп для заготовки на одній станції зазвичай вимагає від 4 до 6 тижнів. Помірна прогресивна матриця з 8-12 станціями займає 8-12 тижнів. Складні автомобільні прогресивні або транспортні штампи з вузькими допусками та кількома станціями формування можуть перевищувати 16 тижнів. Ці графіки включають етапи проектування, моделювання, механічної обробки, термічної обробки та випробувальної перевірки.
2. Які матеріали використовуються для виготовлення штампів?
Штампувальні матриці виготовлені в основному з марок інструментальної сталі, вибраних на основі листового металу, який штампується. Загальні варіанти включають D2 для стійкості до абразивного зношування, A2 для збалансованої в’язкості та твердості, S7 для -важких застосувань, M2 для високих навантажень на стиск і вставки з карбіду вольфраму для над-великих-об’ємних циклів або високоабразивних матеріалів, як-от нержавіюча сталь. Кожен клас займає різну позицію в спектрі-твердості.
3. Яка різниця між прогресивною матрицею та матрицею перенесення?
Прогресивні матриці утримують деталі з’єднаними з несучою стрічкою, коли вона просувається через кілька станцій з кожним ударом преса, що робить їх ідеальними для менших,-об’ємних компонентів, таких як з’єднувачі та кронштейни. Трансферні матриці вирізають заготовки на першій станції та механічно переміщують їх між незалежними станціями за допомогою захватів. Матриці для перенесення підходять для великих деталей, глибоко{3}}тягнутих оболонок і геометричних форм, які не можуть залишатися прикріпленими до смуги під час формування, як-от панелі кузова автомобіля.
4. Як термічна обробка впливає на продуктивність штампу?
Термічна обробка перетворює інструментальну сталь з придатного для механічної обробки стану на загартований робочий інструмент, здатний витримувати мільйони циклів пресування. Вакуумне загартування з подальшим кількома циклами відпустки створює стабільну мартенситну структуру. Додавання кріогенної обробки може збільшити термін служби матриці більш ніж на 200 відсотків за рахунок перетворення залишкового аустеніту та покращення розподілу карбіду. Без належної термічної обробки навіть точно оброблені компоненти деформувалися б або швидко зношувалися під навантаженнями виробничого штампування.
5. Хто може виготовити повну матрицю для штампування від проектування до перевірки виробництва?
Інтегровані виробники штампів, які володіють повним технологічним ланцюгом, від оцінки здійсненності та CAE моделювання до обробки з ЧПУ, EDM, термічної обробки, пробного штампування та перевірки ШМ, забезпечують найнадійніші результати. YICHEN пропонує ці--кінцеві можливості для індивідуальних рішень для штампування, забезпечуючи задокументовану перевірку якості на кожному виробничому етапі, щоб менеджери з постачальників та інженери-інструменти отримували-готовий інструмент без ризику передачі між кількома постачальниками.


