


Що таке матриці прогресивного штампування та чому вони важливі
Уявіть собі один інструмент, який пробиває, згинає, формує та ріже готову металеву деталь одним безперервним рухом сотні разів на хвилину. Саме це робить матриця прогресивного штампування. Для інженерів-виробників і груп із закупівель, яким доручено масштабувати випуск із дотриманням жорстких допусків, розуміння цієї системи інструментів ізсередини — це різниця між плавним запуском і дорогими спробами-і-помилками.
Що таке матриця прогресивного штампування
Матриця прогресивного штампування — це прецизійний інструмент, встановлений у пресі для штампування, який переміщує металеву стрічку через серію послідовних станцій, кожна з яких виконує певну операцію різання або формування за один хід преса, доки готова деталь не буде відокремлена на кінцевій станції.
Отжещо таке прогресивна матриця на практиці? Це автономна-система виробництва. Котушка листового металу подається в прес, а сервопривод просуває стрічку на фіксовану відстань, яка називається кроком, з кожним ударом. На кожній станції смуга виконує різні операції: проколювання, згинання, карбування, тиснення або обрізання. Деталь залишається прикріпленою до несучої смуги протягом усього часу, зберігаючи вирівнювання, доки остаточне відрізання не звільнить її. Один хід, один готовий компонент безперервно.
Інколи ви почуєте, як цех-команди називають це програмою. Незалежно від скорочення, основний принцип той самий: кілька операцій об’єднані в єдиний автоматизований цикл, що усуває обробку деталей між кроками.
Чому прогресивні матриці домінують у-серійному виробництві
Прогресивне штампування забезпечує комбінацію, з якою важко зрівнятися іншим методам: швидкість, повторюваність і низьку-вартість одиниці в масштабі. Преси з прогресивними матрицями працюють будь-деВід 25 до понад 200 ударів на хвилину, тобто готова деталь падає кожну частку секунди. Оскільки кожна станція відшліфована та загартована до мікрометричного-рівня точності, узгодженість розмірів зберігається протягом мільйонів циклів без ручного втручання.
Для груп із закупівель, які оцінюють вартість, математика проста. Попередні інвестиції в інструменти значні, але гранична вартість кожної додаткової деталі скорочується трохи більше, ніж сировина та час пресування. При річному обсязі понад 50 000 одиниць прогресивні штампи регулярно знижують витрати на-деталь на 30–80 відсотків порівняно з методами виготовлення з ЧПК. Ця економічна логіка є причиною того, чому автомобільні з’єднувачі, компоненти електронного екранування та кронштейни для систем опалення, вентиляції та кондиціонування в основному походять від операцій прогресивного штампування.
Однак підвищення ефективності повністю залежить від того, що відбувається всередині матриці. Компонування стрічки, послідовність станцій і стратегія формування визначають, чи буде інструмент працювати на мільйони звернень чи вимагає постійного втручання. Ця інженерна глибина – це те, де цей тип інструментів розкриває свою справжню складність.
Як працює процес прогресивного штампування
Макет смуги та послідовність станцій звучать просто на папері, але на практиціпрогресивний процес штампуванняце чітко скоординована система, де три машини діють як одне ціле: пристрій подачі рулонів, прес і сама матриця. Розуміння того, як вони взаємодіють на рівні штриха, показує, чому цей процес штампування виготовляє готові деталі швидше, ніж будь-який багато-етапний альтернативний варіант.
Подача стрічки та механіка просування
Все починається з розмотувача. Котушка плоского листового металу, як правило, товщиною від 0,1 мм до 6 мм, розмотується в випрямляч, який усуває кривизну котушки. Звідти сервопривід або подавач повітря захоплює смугу та просуває її на точну, повторювану відстань з кожним ударом преса. Ця відстань є кроком, і вона точно відповідає відстані між станціями всередині матриці.
Точність тут критична. Якщо довжина подачі відхиляється хоча б на частки міліметра, кожна станція, розташована нижче за течією, зміщується. Ось чому направляючі штифти, загартовані циліндричні штифти, встановлені у верхній матриці, входять у попередньо-проколоті отвори в смузі на початку кожного ходу. Вони фізично витягують смужку в точне положення перед початком будь-якого різання чи формування. Подумайте про пілоти як про позиційне скидання системи, що коригує будь-які незначні зміни подачі кожного окремого циклу.
Послідовність станцій від пустої до готової частини
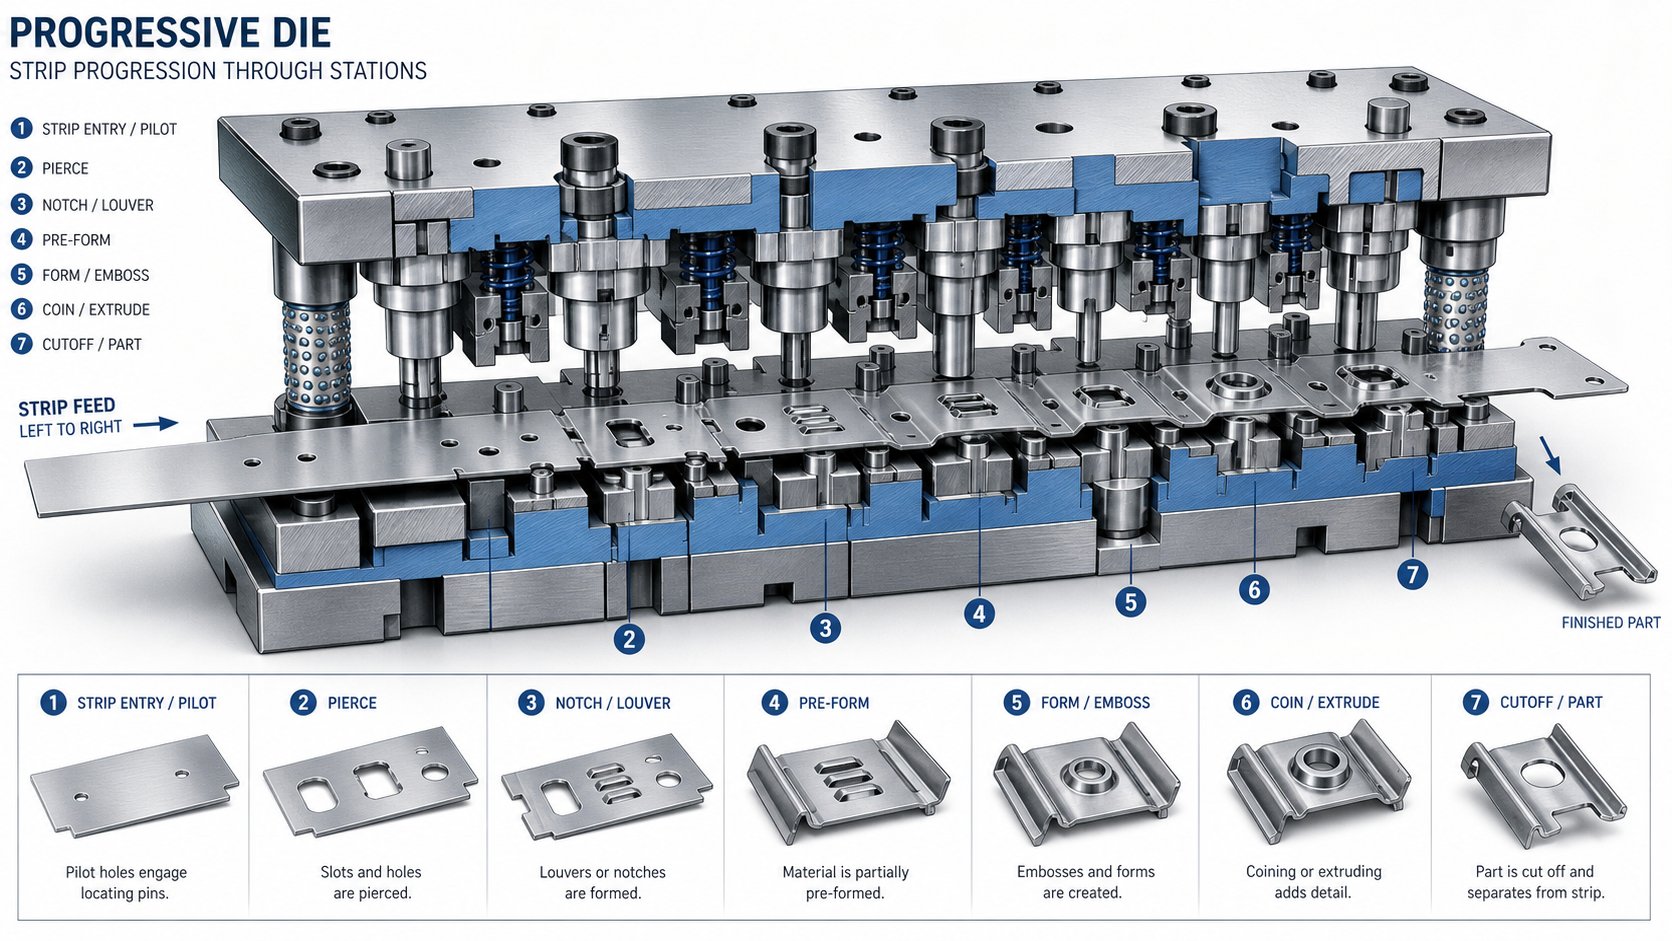
Усередині матриці станції розташовані в лінійній послідовності. Кожна станція виконує одну або дві операції на смузі, коли прес прогресивного штампування закривається. Геометрія деталі розвивається поступово, станція за станцією, залишаючись прикріпленою до несучої стрічки за допомогою вузьких виступів або смуг матеріалу.
Типовий процес прогресивного штампування відбувається за такою послідовністю:
- У несучій смузі проколюються пілотні отвори для встановлення реєстрації для всіх наступних станцій.
- Внутрішні деталі, такі як прорізи, отвори та виїмки, проколені або заглушені.
- Такі операції формування, як згинання, карбування або креслення, поступово формують геометрію деталі.
- Додаткові операції обрізання або повторного закріплення уточнюють розміри та знімають залишкову напругу.
- Остаточна станція відсікання відокремлює готову деталь від несучої стрічки, і вона виходить із матриці як готовий компонент.
Між станціями частково сформована частина їздить по несучій смузі, як пасажири на конвеєрі. Це усуває роботизоване підбирання-і-розміщення, а час циклу вимірюється частками секунди, а не секундами.
Натисніть Stroke Cycle and Timing
Як штампувальний прес працює разом із матрицею? Прес-циліндр опускається вниз, намикаючи верхню матрицю на нижню, і виконує всі операції одночасно одним рухом. Коли плунжер втягується, пристрій подачі просуває смужку на одну довжину, а підйомні штифти трохи піднімають смужку над нижньою поверхнею матриці, щоб вона могла вільно рухатися. Баран знову опускається, і цикл повторюється.
Прес для штампування з прогресивним інструментом зі швидкістю 200 ударів на хвилину завершує всю цю послідовність: подача, реєстрація, формування, втягування за 300 мілісекунд. При такій швидкості вікно часу живильника вимірюється десятками мілісекунд, а пластина знімача матриці повинна чисто очистити стрічку перед наступним просуванням. Кожен компонент у системі синхронізовано з обертанням колінчастого вала преса, що робить прогресивне штампування не таким, як серія окремих подій, а більше схоже на безперервний механічний ритм.
Однак цей ритм залишається постійним лише тоді, коли окремі компоненти всередині кубика витримують мільйони повторних ударів. Геометрія пуансона, зазори матриці та вибір матеріалу на рівні компонентів визначають, чи витримає інструмент цю частоту чи почне виробляти брухт.
Критичні компоненти всередині прогресивної матриці
Геометрія пуансона та зазори матриці зберігають стабільність ритму, але що саме це за частини та як вони поєднуються? Штамп прогресивного штампування не є єдиним монолітним блоком. Це збірка прецизійних-компонентів штампів для штампування, кожен з яких виконує певну роботу, які працюють узгоджено під надзвичайно повторюваним навантаженням. Коли ви розумієте, що робить кожна частина, пошук несправностей стає логічним, а не здогадками.
Компоненти вузла верхньої матриці
Верхня половина матриці кріпиться до штока преса і забезпечує зусилля, яке розрізає та формує стрічку. Його ключові елементи включають:
- Пробивна пластина (фіксатор):Загартована сталева пластина, яка утримує всі пуансони в точному положенні. Кожен пуансон шліфується відповідно до геометрії отвору або форми, яку він створює, а фіксатор фіксує їх на місці, щоб вони не могли обертатися чи зміщуватися під навантаженням.
- Підкладка:Ця загартована пластина, розташована між пуансонною плитою та верхнім башмаком матриці, запобігає вдавленню загартованих вставок у м’який башмак матриці під дією повторюваної сили удару преса.
- Знімальна пластина:Цей компонент притискає матеріал стрічки до блоку матриці, коли прес закривається. Не менш важливо те, що він знімає матеріал з пуансонів під час руху вгору. Без нього смужка чіплялася б за металеві перфораційні інструменти під час втягування, підтягуючись до верхньої матриці та викликаючи миттєве пошкодження.
- Пілоти:Кульові-штифти, які входять у попередньо-проколоті отвори в смузі, щоб остаточно вирівняти її перед виконанням будь-якої операції. Вони виправляють незначні неточності подачі кожного удару.
Компоненти нижньої матриці
Нижня половина сидить на валику преса і сприймає сили різання та формування зверху. Його основні елементи включають:
- Die block (die chase):Основний корпус, де обробляються або вставляються контури різання та формування. У сталевих штампувальних головках-більшого об’єму блок матриці містить змінні вставки, виготовлені з інструментальної сталі чи твердого сплаву преміум-класу, що дозволяє локально ремонтувати без відновлення всього блоку.
- Кнопки плашки:Загартовані циліндричні вставки, запресовані в блок матриці, які забезпечують протилежну ріжучу кромку для кожного пуансона. Зазор між носом пуансона та його сполучною кнопкою, як правило, становить від 5 до 10 відсотків товщини матеріалу, контролює якість різаної кромки.
- Підйомники штампу:Підпружинені штифти або рейки, які трохи піднімають стрічку над поверхнею матриці після кожного ходу. Цей зазор дозволяє пристрою подачі вільно просувати смугу, не перетягуючи ріжучі краї, зменшуючи знос і запобігаючи неправильній-подачі на високій швидкості.
- Блоки зупинки:Блоки прецизійного-шліфування, які встановлюють висоту закриття матриці в пресі. Техніки розчавлюють припій у заземлюваному отворі на стоп-блокі, щоб переконатися, що штампи та форми досягають належної глибини під час налаштування.
Системи керівництва та реєстрації
Уявіть собі, що верхню та нижню половини змикають разом зі швидкістю 200 ударів на хвилину, а зазори вимірюються тисячними частками дюйма. Системи наведення дозволяють:
- Направляючі штифти та втулки:Загартовані штифти, встановлені на одному башмаку матриці, зачіпають прецизійні втулки на іншому, вирівнюючи верхню та нижню половини з допуском 0,0001 дюйма. Направляючі пальці кулькових підшипників, які їздять на підшипниках із сепаратором, стали галузевим стандартом завдяки плавному з’єднанню та легкому від’єднанню матриці.
- Взуття для штампа (набір штампа):Верхня та нижня фундаментні пластини, які утримують усі інші компоненти на місці. Вони поглинають сили відхилення та забезпечують жорсткий монтажний інтерфейс преса.
- Пружини:Пружини стиснення високої- сили, або механічні спіралі, або азотні, які забезпечують контрольований тиск для знімання, утримання та виштовхування деталей протягом усього циклу ходу.
У наведеній нижче таблиці зведено ці компоненти штампа для штампування, їхні функції та вибір типових матеріалів у короткий-довідковий формат:
| компонент | функція | Типовий матеріал |
|---|---|---|
| Вмерти взуття | Основні плити, які монтують усі інші компоненти та підтримують вирівнювання | М'яка сталь або ковкий чавун |
| Напрямні штифти та втулки | Вирівняйте верхню та нижню половини матриці з точністю до десятих тисячних | Загартована легована сталь; алюмінієві кулькові сепаратори |
| Пробивна пластина (фіксатор) | Утримує та позиціонує всі пуансони інструментів | Інструментальна сталь А-2 або Д-2 |
| Підкладка | Захищає башмак матриці від сил удару | Інструментальна сталь загартована А-2 |
| Знімальна пластина | Затискає смужковий матеріал і знімає його з пуансонів при втягуванні | Інструментальна сталь A-2 або м'яка сталь (керований тип) |
| Оснастка пуансонів | Виріжте, проколіть або сформуйте смужковий матеріал | Д-2, М-2, СРМ або карбід |
| Блок матриці / вставки | Забезпечте протилежні ріжучі кромки та формуйте контури | Пластини D-2, M-2, CPM або твердосплавні |
| Кнопки плашки | Змінні відповідники-ріжучих країв для пуансонів | Через-загартовану леговану сталь або карбід |
| Пілоти | Зареєструйте смужку в точному положенні кожного удару | Загартована інструментальна сталь, полірований носик |
| Пружини (механічні / азотні) | Забезпечте силу зачистки, утримуйте{0}}тиск і виштовхуйте деталь | Хром-кремнієвий дріт або балони з азотом |
| Ліфтери | Підніміть стрічку над поверхнею матриці для вільного просування між ударами | Загартована інструментальна сталь з пружинним поверненням |
| Стоп-блоки | Встановіть висоту закриття та перевірте глибину натискання під час налаштування | Гартована інструментальна сталь, прецизійне шліфування |
Кожна з цих частин повинна зберігати цілісність розмірів протягом мільйонів циклів пресування. Коли один пуансон зношується за межі допуску або пружина підйомника втомлюється, вся система дрейфує. Ця взаємозалежність є причиною того, чому вибір матеріалу та стратегія проектування на рівні компонентів мають таку ж вагу, як і загальне розташування стрічки, зв’язок, який стає особливо ясним на етапі проектування матриці.
Прогресивний дизайн матриці від концепції до перевірки
Взаємозалежність компонентів на фізичному рівні – це одне. Змусити всі ці частини працювати разом, перш ніж будь-яка сталь буде розрізана? Саме тут прогресивна конструкція штампа або позбавляє від головних болів у виробництві, або створює їх. Добре-розроблена конструкція штампа для штампування починається не з геометрії САПР, а з глибокого розуміння того, що має виконувати готова деталь, скільки їх потрібно та які обмеження накладає матеріал.
Вхідні дані для проектування та вимоги замовника
Типовий проект розробки штампів для металевого штампування починається, коли клієнт надсилає відбиток деталі, який зазвичай супроводжується 3D-моделлю CAD. Але сам по собі цей малюнок не дає дизайнеру матриці достатньо, щоб почати. Перш ніж розпочинати будь-яку роботу з макета смуги, дизайнер повинен скласти повну картину виробничого контексту. Пропустіть критичний вхід на ранній стадії, і вся концепція інструменту може потребувати переробки.
Ось найважливіші вхідні дані для проектування, необхідні перед початком прогресивної розробки інструментів:
- Геометрія деталей: 2D-креслення та 3D-суцільні моделі з повними виносками GD&T, що визначають усі критичні розміри та опорні точки.
- Специфікація матеріалу: тип сплаву, стан, товщина та механічні властивості, включаючи міцність на розрив, межу текучості, подовження та значення n-.
- Вимоги до річного обсягу: очікувана кількість на рік, розмір партії та прогнозований термін служби програми, які безпосередньо впливають на клас конструкції штампа та вибір матеріалів.
- Вимоги щодо допуску: які функції є критичними-для-функції (CTF), а які мають стандартні комерційні допуски, оскільки суворіші характеристики вимагають додаткових станцій або операцій карбування.
- Другорядні операції: будь-які процеси після-штампування, як-от нанесення покриттів, термічна обробка, зварювання або складання, які накладають обмеження на напрямок задирок, обробку поверхні чи стабільність розмірів.
- Доступність преса та живильника: якщо у клієнта є існуюча пресова лінія, її потужність, розмір станини, довжина ходу та тип живильника обмежують габарит матриці з самого початку.
Як зазначає MetalForming Magazine, вказівка листового металу із занадто малою кількістю технічних деталей може призвести до проблем з продуктивністю штампу. Штамп, розроблений відповідно до припущених властивостей матеріалу, може давати брухт, коли фактичні виробничі рулони надходять з іншими значеннями твердості або подовження. У певному сенсі матриця визначає, який матеріал їй потрібен для правильної роботи.
Стратегії оптимізації макета стрічки
Заблокувавши вхідні дані, дизайнер переходить до єдиного найбільш послідовного рішення в дизайні штампів для прогресивного штампування: компонування стрічки. Це схема, яка визначає, як плоска стрічка перетворюється на готову частину, станцію за станцією. Він визначає використання матеріалу, розмір матриці, кількість станцій, розподіл сил і, зрештою, вартість-деталі.
Макет стрічки визначає:
- Орієнтація частини відносно напрямку подачі стрічки та напрямку зерна
- Відстань між станціями
- Тип тримача, ширина та точки кріплення
- Послідовність операцій від першого проколу до остаточного відсікання
- Геометрія скелета брухту та відсоток виходу матеріалу
Звучить просто? На практиці кожна змінна взаємодіє з іншою. Обертання деталі для вирівнювання критичних вигинів перпендикулярно напрямку зерна покращує формування, але може збільшити ширину смуги та брак. Коротший крок зменшує вимоги до довжини матриці та станини преса, але стискає станції разом, обмежуючи силу пуансона та доступ до обслуговування. Досвідчені дизайнери часто переглядають макети стрічки кілька разів під час випробувань штампування зразків, виявляючи проблеми подачі, дисбаланс сил і проблеми з напрямком зерна, які з’являються лише за фактичних умов пресування.
Визначення кількості станцій відбувається за схемою смуги. Розробник вибудовує послідовність операцій так, щоб проколювання та надрізи відбувалися на ранній стадії, тоді як матеріал залишався плоским, запобігаючи спотворенню деталей під час подальшого формування. Станції згинання та витяжки приходять після того, як профіль набере форму. Неактивні станції, на яких не відбувається жодних операцій, вставляються між станціями важкого формування, щоб керувати розподілом сил і забезпечити структурну підтримку в матриці. Інструмент прогресивного штампування з 12 станціями не є чимось незвичайним для помірно складної деталі, а складна геометрія може перевищити 20.
Перевірка-проекту на основі моделювання
До того, як існувало сучасне прогресивне програмне забезпечення для проектування штампів, виробники інструментів створювали штамп, запускали пробні деталі, виявляли проблеми, модифікували інструмент і повторювали, доки результати не відповідали вимогам. Цей цикл може зайняти тижні та десятки тисяч доларів на переробку. Сьогодні симуляція стиснула цей ітеративний цикл у цифровий простір.
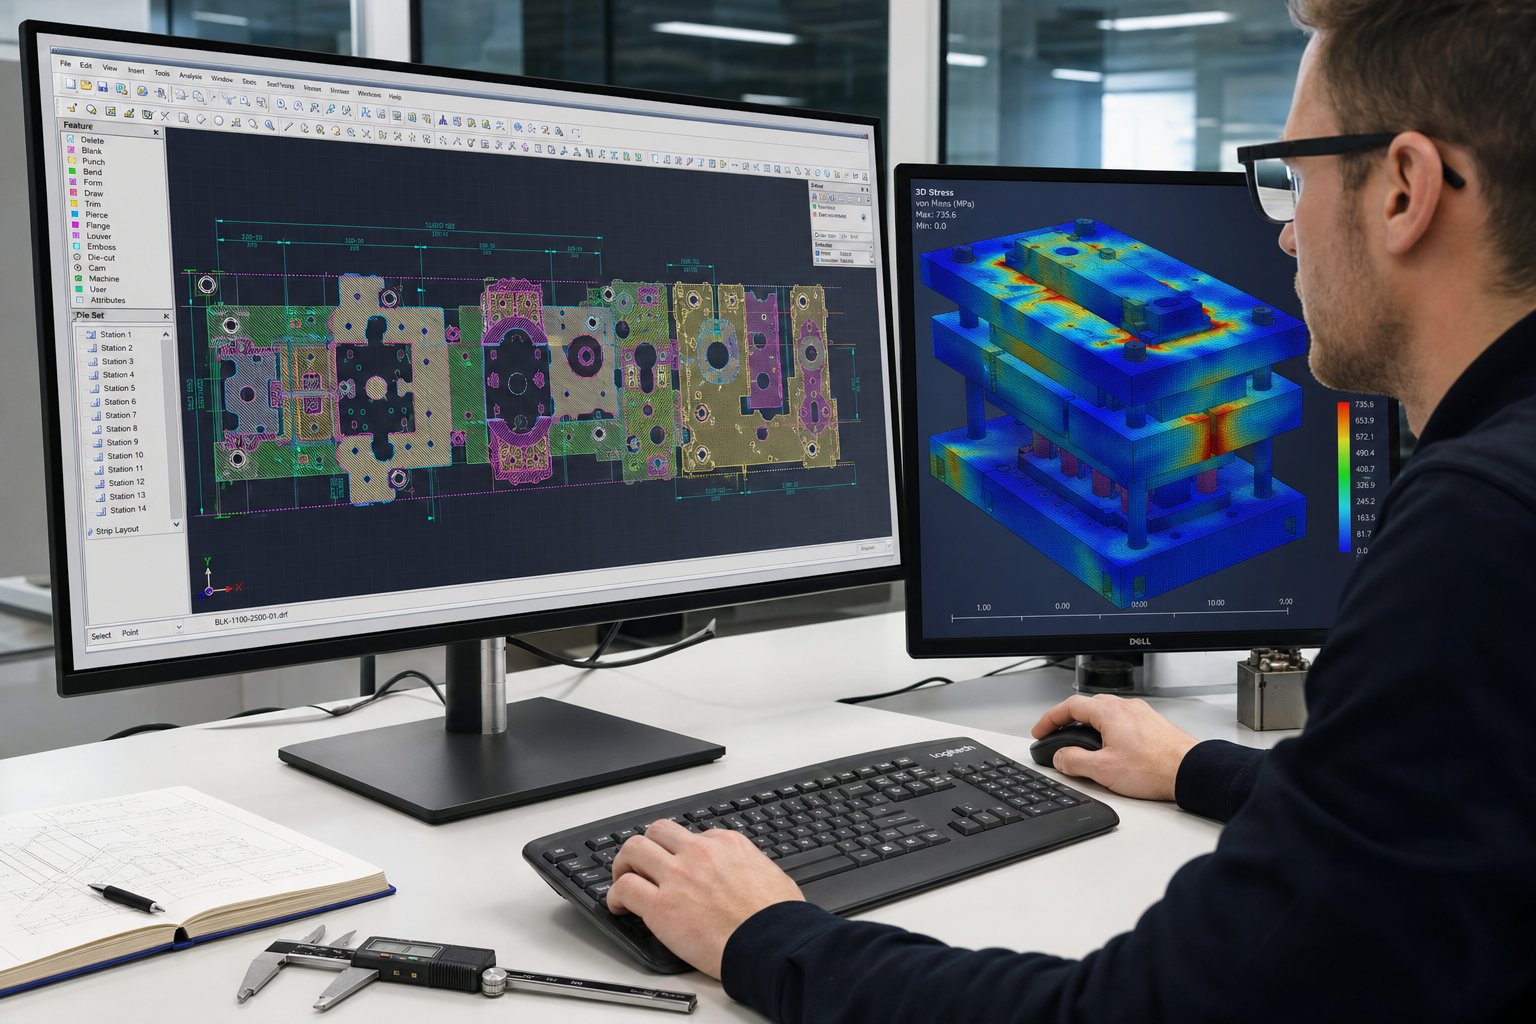
Інструменти аналізу кінцевих елементів (FEA) моделюють потік матеріалу, його стоншення, зморшкуватість і пружинну віддачу на кожній станції формування перед обробкою окремого блоку інструментальної сталі. Інженери віртуально перевіряють кілька варіацій компонування стрічки, регулюючи кути згину для компенсації пружності або змінюючи глибину протяжки, щоб уникнути витончення за допустимі межі. Результатом є підтверджений дизайн, який швидше досягає готовності до виробництва з меншою кількістю фізичних прототипів.
Обчислення тоннажу є ще однією сферою, де моделювання приносить дивіденди. Зусилля різання та формування кожної станції повинні бути меншими, ніж потужність вибраного преса, з урахуванням робочої висоти над нижньою мертвою точкою, де механічна перевага падає. Для станцій глибокого формування робоча енергія, а не лише піковий тоннаж, стає обмежуючим фактором. Симуляція вловлює ці обмеження на ранній стадії, гарантуючи, що прогресивний інструмент відповідає пресовій лінії ще до прийняття зобов’язань.
Поєднання параметричного моделювання CAD/CAM, моделювання FEA формування та цифрових досліджень руху значно скоротило часові рамки розробки. Те, що раніше вимагало трьох-чотирьох ітерацій фізичного випробування, часто можна вирішити за один, скорочуючи тижні часу-на-виробництво та усуваючи дорогі модифікації матриці після загартування.
Проте навіть найдосконаліша імітаційна модель працює на ідеалізованих вхідних даних. Реальні-варіації матеріалу, прогин преса та умови змащування вводять змінні, які виникають лише на повній швидкості виробництва, тому вибір матеріалу як для заготовки, так і для компонентів матриці відіграє таку вирішальну роль у-довгостроковій продуктивності інструменту.
Матеріали для прогресивного штампування та вибір інструментальної сталі
Імітаційні моделі працюють на основі ідеалізованих властивостей матеріалу, але рулони, що надходять на пресову лінію, мають реальні-варіації твердості, подовження та стану поверхні. Ці відмінності поширюються на кожен аспект продуктивності матриці. Матеріали прогресивного штампування, які ви вибираєте для заготовки, визначають, скільки станцій потрібно матриці, наскільки швидко може працювати прес і скільки часу живуть компоненти інструменту до технічного обслуговування.
Загальні матеріали заготовки та їх характеристики штампування
Прогресивне штампування металу обробляє широкий спектр сплавів, кожен з яких забезпечує відмінне поєднання формоздатності, міцності та абразивності. Матеріал із високим подовженням легко згинається, але може стирати поверхню інструменту. Більш твердий сплав ріже чистіше, але підвищує вимоги до тоннажу та прискорює знос пуансона. Зіставлення заготовки та застосування з урахуванням компромісів-за терміном служби матриці — це балансування, з яким стикається кожен інженер.
Ось порівняння найпоширеніших прогресивних матеріалів для тиснення:
| Матеріал заготовки | Рейтинг пластичності | Типові застосування | Розгляд зносу матриці |
|---|---|---|---|
| Вуглецева сталь (CRS, SPCC) | Добре до відмінно | Кронштейни, корпуси, конструкційні кліпси, автомобільні кріплення | Помірний знос; абразивна окалина на гарячекатаних варіантах скорочує термін служби пуансона |
| Нержавіюча сталь (301, 304, 316) | Помірний | Медичні корпуси, харчові-компоненти, морське обладнання | Висока схильність до истиранию та{0}}зміцнення підвищують тертя та прискорюють зношування клею |
| Алюміній (1100, 3003, 5052) | Чудово | Радіатори, корпуси EV, легкі конструктивні частини | М'який матеріал накопичується на гранях пуансона; вимагає полірованого інструменту та частого очищення |
| Латунь (C260, C270) | Чудово | Електричні клеми, декоративна фурнітура, сантехнічна арматура | Низький рівень зносу; вміст цинку забезпечує природну змащуючу здатність, збільшуючи інтервали використання інструменту |
| Мідь (C110, C102) | Дуже добре | Шинопроводи, з'єднувачі, радіочастотне екранування | Помірне стирання, але висока пластичність, спричиняє-витягування, якщо зазори занадто малі |
Прогресивне штампування з вуглецевої сталі залишається робочою конячкою для-вартісних,-об’ємних деталей. Холоднокатана вуглецева сталь має гладку поверхню, хорошу формувальність і низьку вартість сировини, що робить її вибором за замовчуванням для кронштейнів, затискачів і структурних компонентів. Прогресивне штампування з нержавіючої сталі вимагає більше від матриці: більший тоннаж, суворіший контроль мастила та стійкість інструментальних сталей до адгезії-. Конструктори штампів часто додають непрацюючі станції під час формування марок нержавіючої сталі, щоб розподілити зусилля та зменшити напругу в смузі.
Алюмінієве прогресивне штампування виконується на вищих швидкостях преса, оскільки сили різання нижчі, але ця м’якість спричиняє прилипання матеріалу до поверхонь пуансона, стан, який називається заїданням. Прогресивна штампована мідь представляє подібну проблему: висока пластичність матеріалу означає, що куски можуть бути витягнуті назад через матрицю, якщо зазор -до- матриці не оптимізований. Латунне прогресивне штампування, навпаки, має тенденцію прощати. Вміст цинку в латуні діє як м’яке мастило, зменшуючи тертя на поверхні інструменту та збільшуючи інтервали між заточуваннями.
Вибір інструментальної сталі для компонентів матриці
Заготовка визначає, що має витримати матриця. Під час штампування з м’якої вуглецевої сталі на помірній швидкості звичайні інструментальні сталі, такі як D2 (сталь із високим-хромом, -вуглецем для холодної обробки), забезпечують прийнятний термін служби за помірну ціну. D2 забезпечує хороший баланс зносостійкості та оброблюваності, тому він є стандартом протягом десятиліть.
Більш тверді або більш абразивні заготовки змінюють рівняння. Поведінка нержавіючої сталі до -гартування може збільшити твердість-краю ріжучої кромки до твердості самої матриці, прискорюючи сколювання та втомне розтріскування. У цих випадкахінструментальні сталі порошкової металургії (ПМ).пропонують дрібніші, більш рівномірно розподілені карбіди, які покращують як ударну в’язкість, так і стійкість до зношування порівняно зі звичайними марками лиття-. Сталі PM, такі як CPM 10V або Vanadis 4 Extra, стійкі до абразивного зношування без шкоди для ударної міцності, необхідної для високо-швидкісного штампування.
Для сталевого прогресивного штампування в екстремальних обсягах або з удосконаленим-листом високої міцності твердосплавні вставки стають практичними на станціях із найвищим-зносом, як правило, при проколюванні та відрізанні. Твердість карбіду вольфраму перевищує 90 HRA і може перевищувати звичайну інструментальну сталь у п’ять-десять разів у абразивних застосуваннях. Компромісом є-крихкість: твердосплавні вставки вимагають жорсткої конструкції матриці та не можуть витримувати зміщення або-нецентральне навантаження.
Обробка поверхні додає ще один рівень захисту. Покриття PVD, такі як TiAlN або CrN, зменшують тертя та перешкоджають истиранию, особливо при формуванні оцинкованого або нержавіючого матеріалу. Іонне азотування зміцнює поверхню підкладки без спотворення розмірів, створюючи твердий корпус, який підтримує покриття над нею. Показано, що комбінація азотованої підкладки та PVD-покриття подовжує термін служби інструменту з 50 000 деталей до понад 1,2 мільйона деталей у задокументованих сценаріях виробництва.
Зрештою, вибір інструментальної сталі – це економічне рішення, яке накладається на інженерне. Твердосплавна пластина коштує дорожче, але зменшує частоту технічного обслуговування та кількість браку протягом терміну служби матриці. Цей розрахунок загальної вартості володіння, який збалансовує інвестиції в інструментальний матеріал і витрати на простої та заміну, стає центральним, коли штамп переміщується зі столу проектування на виробничий цех.
Прогресивні матриці проти складних матриць проти трансферних матриць
Економіка інструментальної сталі та загальна вартість володіння розказують лише частину історії. Перш ніж ці рішення навіть вступають у дію, більш фундаментальне питання формує весь проект: який тип матриці підходить до частини? Прогресивні плашки не завжди є відповіддю. Залежно від геометрії, об’єму та складності формування складена матриця або матриця для перенесення може забезпечити кращі результати з меншим ризиком. Розуміння типів штампувальних штампів і критеріїв їх вибору запобігає дорогим невідповідностям між інвестиціями в інструменти та реальністю виробництва.
Прогресивні штампи для багато-станційного послідовного формування
Прогресивне штампування чудово підходить, коли вам потрібні великі обсяги малих і середніх-деталей середньої складності. Смуга залишається підключеною протягом усього процесу, зберігаючи точність позиціонування на кожній станції. Ця безперервна реєстрація робить цей підхід такою швидкою повторюваністю.
Де штампування з прогресивним інструментом має найбільший сенс? Уявіть собі корпуси автомобільних роз’ємів, вузли кронштейнів або екрануючі компоненти, деталі, які поєднують проколювання, згинання та обрізання в одному циклі. Річні обсяги понад 50 000 одиниць зазвичай виправдовують початкові інвестиції в інструменти, а в кількості, що перевищує кілька сотень тисяч, вартість-деталі стає важко перемогти будь-яким іншим методом.
Компромісом є гнучкість-. Оскільки деталі залишаються прикріпленими до несучої смуги, глибоке витягування обмежується натягом смуги, і багато-спрямоване формування стає складним. Якщо деталь потребує обертання між станціями або утворення кутів, що фізично запобігає з’єднання стрічки, прогресивні штампи вдаряються об стіну.
Складні матриці для одночасних операцій-станції
Складне штампування використовує принципово інший підхід. Замість послідовності операцій на кількох станціях, він завершує всі операції різання одним натисканням на одній станції. Пуансон і матриця працюють одночасно з обох сторін матеріалу, виробляючи готову заготовку одним ударом.
Це робить складні матриці ідеальними для плоских деталей, які вимагають високої точності розмірів, шайб, прокладок, прокладок і простих заготовок. Оскільки всі елементи вирізані одним рухом, немає накопичувального стеку допусків-від станції-до-передачі станції. Площинність і концентричність, як правило, перевершують те, чого досягає прогресивна матриця на тій самій геометрії.
Обмеження? Складні штампи не можуть виконувати такі операції формування, як згинання або витягування. Вони обробляють різання та карбування, але будь--тривимірне формування вимагає окремого процесу. Швидкість виробництва також падає нижче прогресивного інструменту, тому що деталі зазвичай потребують індивідуальної подачі заготовок, а не безперервного просування стрічки. Для середніх обсягів простих плоских деталей, де точність важливіша за швидкість, складені матриці забезпечують високу вартість за менших витрат на інструменти.
Трансферні матриці для великих або складних геометрій
Штампування в матриці для перенесення відокремлює заготовку від смуги на початку процесу. Механічна система передачі, що складається з рейок, пальців або роботизованих рук, фізично переміщує вільну частину від станції до станції. Кожна станція працює на частині незалежно, без будь-яких обмежень смуги.
Ця свобода змінює те, що можливо. Глибока витяжка, багато-спрямоване формування, обертання деталей між станціями та операції, які вимагають повного доступу до заготовки, стають можливими. Трансферний прес обробляє більші деталі, які просто не можуть залишатися прикріпленими до вузької несучої смуги, такі компоненти, як автомобільні конструкційні панелі, глибоко{3}}витягнуті корпуси та корпуси складної форми.
Як зазначає MetalForming Magazine, матриці для переміщення повністю усувають обмеження-поступу смуги, забезпечуючи більш міцні форми та обрізні штампи, що покращує термін служби та зручність використання. Використання матеріалу також часто покращується, оскільки заготовки можуть бути вкладені ефективніше, ніж це дозволяють макети смуг. Компроміс-полягає в швидкості циклу та вартості: системи передачі додають механічної складності, потребують синхронізації та вищі накладні витрати на обслуговування порівняно з прогресивними операціями-з подачею стрічки.
У таблиці нижче наведено всі три типи штампувальних штампів поруч за критеріями прийняття рішення, які є найбільш важливими для інженерів-виробників і груп закупівель, які оцінюють інструменти для штампування та варіанти штампів:
| Критерії відбору | Прогресивний кубик | Складна матриця | Трансферна матриця |
|---|---|---|---|
| Ідеальний розмір частини | Від малого до середнього | Від малого до середнього (лише плоский) | Від середнього до великого |
| Річний поріг обсягу | 50,{1}} одиниць (вартість-оптимізована понад 200 000) | Від 5 000 до 100 000 одиниць | 10,000+ одиниць (обґрунтовано складністю деталей) |
| Типовий діапазон допуску | +/-0,025 мм до +/-0,10 мм | +/-0,01 мм до +/-0,05 мм | +/-0,05 мм до +/-0,15 мм |
| Відносна вартість інструменту | Високий (-будівництво кількох станцій) | Від низького до середнього (одна станція) | Високий (штамп плюс система перенесення) |
| Швидкість циклу | Дуже високий (100-400+ SPM) | Помірний (60-150 SPM) | Помірний (15-80 SPM) |
| Здатність до формування | Проколоти, зігнути, монетити, неглибоко намалювати | Пірс, заготовка, монета (без формування) | Повний діапазон, включаючи глибоку протяжку та обертання |
| Найкращий сценарій використання- | Високоточні-деталі великого обсягу з-багатокроковими функціями | Плоскі заготовки потребують жорсткого контролю розмірів | Великі або геометрично складні деталі, які потребують необмеженого формування |
З цього порівняння випливає практичне правило вибору. Зі збільшенням обсягу прогресивні матриці стають економічним виграшем. Зі збільшенням складності деталей штампування набуває переваги. А коли в дизайні домінує простота, складене штампування забезпечує точність за невелику частку інвестицій у інструменти.
Справжні-рішення рідко бувають чорно-білими. Деякі штампувальники використовують гібридні підходи: прогресивний штамп обробляє початкові стадії штампування та проколювання, а потім система переміщення переміщує деталь через станції формування, які потребують вільного доступу до -смуги. Процеси штампування та штампування можна творчо поєднувати, коли цього вимагає деталь.
Незалежно від того, який метод штампа та штампування підходить для застосування, одна проблема залишається незмінною для всіх трьох: підтримання якості деталей на швидкості виробництва. Чим швидші цикли пресування, тим менше часу у операторів, щоб уловити дрейф, і тим важливішим стає автоматизований моніторинг.
Контроль якості та моніторинг прогресивного штампування
Прес із прогресивною матрицею, який працює зі швидкістю 200 або більше ходів на хвилину, виробляє готову деталь кожні 300 мілісекунд. За такої швидкості одна непомітна помилка подавання або зношений перфоратор може створити сотні дефектних деталей менш ніж за хвилину. Ручна перевірка просто не встигає. Високошвидкісне прогресивне штампування вимагає автоматизованих систем якості, які виявляють відхилення процесу в режимі реального часу, вимикають прес до того, як пошкодять сполуки, і надають дані для постійного вдосконалення.
У -Die Sensing і-Моніторинг у реальному часі
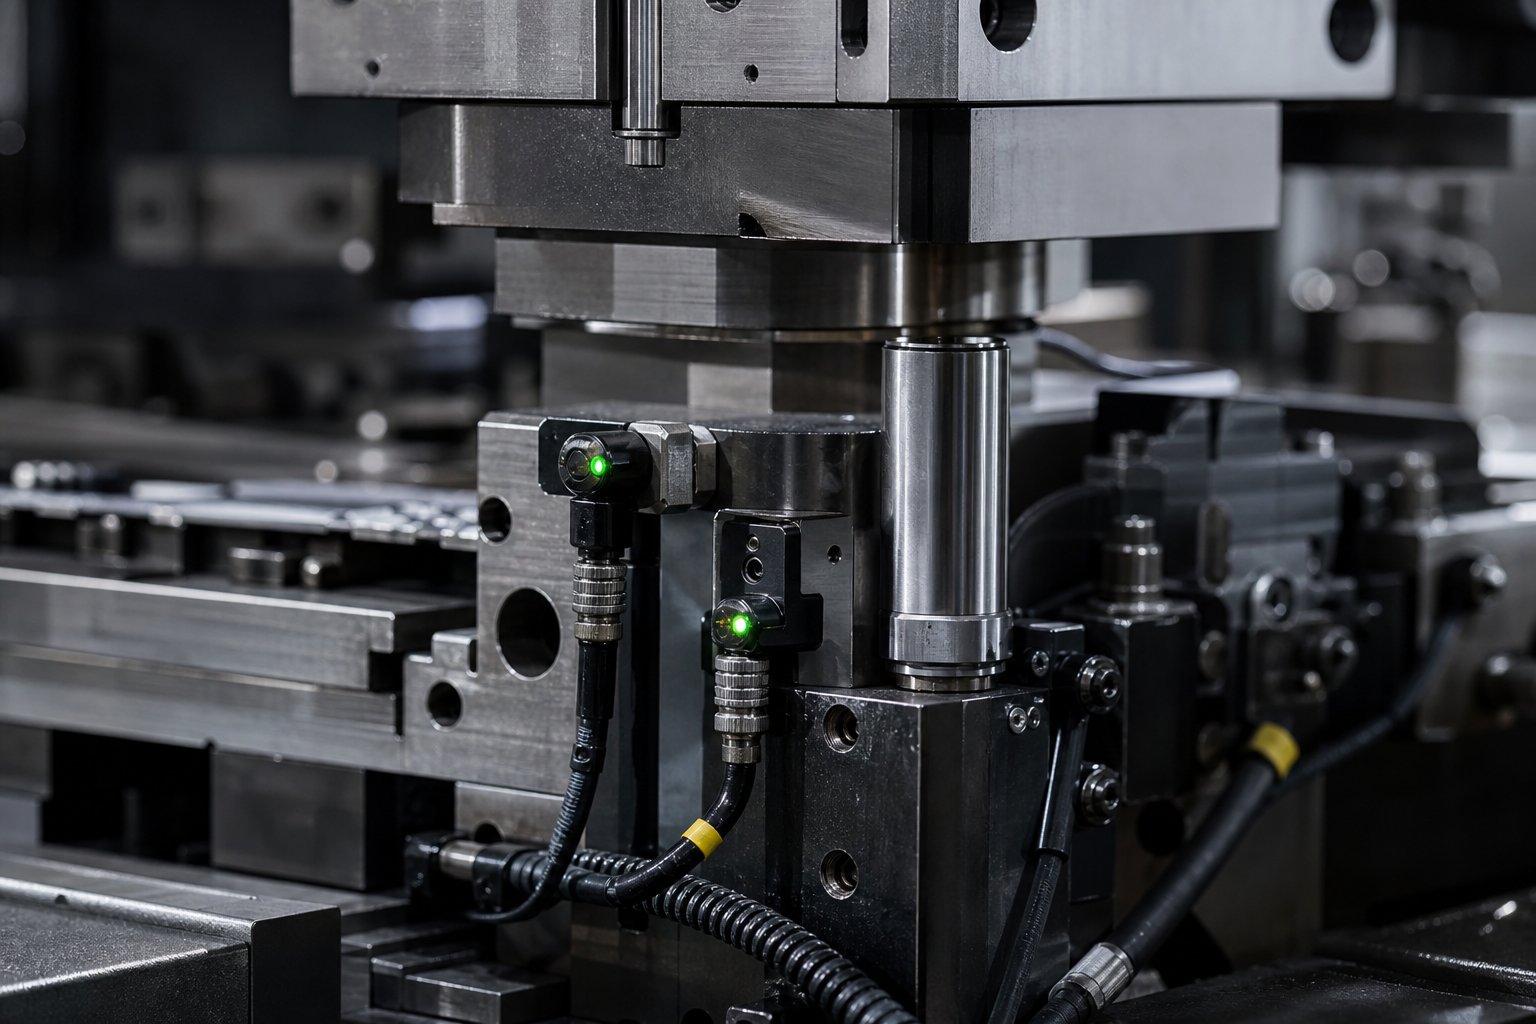
Найефективніше місце для виявлення проблем усередині самого кубика, саме там, де відбувається дія. Датчики In-die контролюють умови в точці контакту між інструментом і матеріалом, позначаючи аномалії протягом одного циклу ходу. Сучасні контролери захисту матриці використовують сигнали синхронізації-на основі резольвера з точністю до однієї-третини градуса обертання колінчастого вала, що дозволяє виявляти події, які тривають менше 10 мілісекунд.
Загальні типи датчиків, які використовуються в машині прогресивного тиснення, і їхні функції включають:
- Датчики навантаження (тензометричні датчики або пробки):Виміряйте силу штампування на кожній станції або на колонах преса. Раптовий стрибок навантаження сигналізує про тягу, подвійний матеріал або руйнування компонента матриці.
- Датчики порушення подавання (безконтактні або фотоелектричні):Переконайтеся, що подача штампування просунула смугу на правильну відстань, перш ніж прес закриється. Якщо смужка коротка чи довга, контролер зупиняє прес до того, як пілоти спробують повторно-зареєструвати матеріал, що не вирівнявся.
- Де{0}}датчики (фотоелектричні або наближення):Переконайтеся, що готові деталі та брухти повністю викинуто з матриці. Частина, яка стирчить перед датчиком, вказує на застрягання, яке спричинить збій матриці під час наступного удару.
- Датчики слимака (наближення під кнопками плашки):Виявляйте витягнуті слимаки, які були витягнуті назад через отвір матриці. Слимаки, що потрапили між стрічкою та перфорацією, негайно пошкоджують інструмент.
- Датчики положення знімача (вихрострумові зонди):Слідкуйте за тим, чи повертаються знімачі пружин на правильну висоту. Провисання знімача вказує на зламану пружину або зв’язування.
- Матеріал датчиків пряжки:Визначте викривлення смуги між механізмом подачі та входом у матрицю, що вказує на проблему з подачею або проблему петлі котушки, яка поширюватиметься на матрицю.
Добре-реалізована програма захисту штампа з’єднує всі датчики,-монтовані на штампі, через одну розподільну коробку та головний кабель, а не окремі незакріплені дроти. Цей підхід усуває помилки підключення під час налаштування та запобігає збоям-зміцнення кабелю, спричиненим повторним згортанням і розмотуванням ослаблених проводів датчика.
Статистичний контроль процесу для штампованих деталей
Датчики вловлюють гострі збої, а як щодо поступового дрейфу? Ось тут і вступає статистичний контроль процесу. SPC, що застосовується до прогресивного штампування, використовує дані про навантаження як безперервний сигнал якості. Кожен удар машини для штампування генерує вимірну силу, іваріації цього навантаження безпосередньо корелюють зі змінами розмірівв штампованій частині.
Сучасні монітори навантаження зберігають значення сили для кожного удару під час виробничого циклу, навіть при швидкості преса, що перевищує 1000 ударів на хвилину. Ці дані надсилають X-столбикові та сигма-контрольні діаграми в реальному часі. Верхня та нижня контрольні межі встановлено на рівні плюс або мінус три стандартних відхилення від середнього значення вибірки, тому система зупиняє прес лише тоді, коли процес справді виходить з-під статистичного контролю, а не реагує на звичайну варіацію звернення--до-.
Дослідження, опубліковані вЖурнал виробництва та обробки матеріалівпідтверджує сильну не{0}}лінійну кореляцію між силою штампування та геометрією деталі, зокрема кутами згину та загальною шириною. Це означає, що моніторинг навантаження може служити проксі для вимірювання розмірів, вловлюючи дрейф якості до того, як деталі покинуть прес, не вимагаючи фізичного контакту з деталлю.
Методи перевірки розмірів
In-die sensing і SPC здійснюють спостереження-в реальному часі, але періодична перевірка розмірів залишається важливою для перевірки самої системи моніторингу. Загальні підходи до контролю для прогресивних штампованих деталей включають координатно-вимірювальні машини (КІМ) для перевірки GD&T, оптичні компаратори для перевірки профілю та системи бачення, інтегровані у вихідні конвеєри для 100-відсоткового контролю поверхні на швидкості.
Взаємодія між цими методами створює багаторівневу систему якості. Датчики In-die забезпечують миттєве запобігання збоям. Діаграми SPC відстежують продуктивність процесу протягом циклу. А перевірка розмірів підтверджує, що статистичні сигнали корелюють із фактичними розмірами деталей. Разом вони дозволяють прогресивному штамповому пресу виробляти мільйони відповідних деталей з мінімальним втручанням людини.
Раннє виявлення дрейфу забезпечує більше, ніж захист якості деталей. Він безпосередньо продовжує термін служби матриці, запобігаючи каскадним пошкодженням, які виникають, коли зношений або зламаний компонент залишається непоміченим протягом тисяч ходів. Цей зв’язок між дисципліною моніторингу та довговічністю інструменту визначає всю стратегію технічного обслуговування прогресивних штампів.
Практика технічного обслуговування штампів і загальна вартість володіння
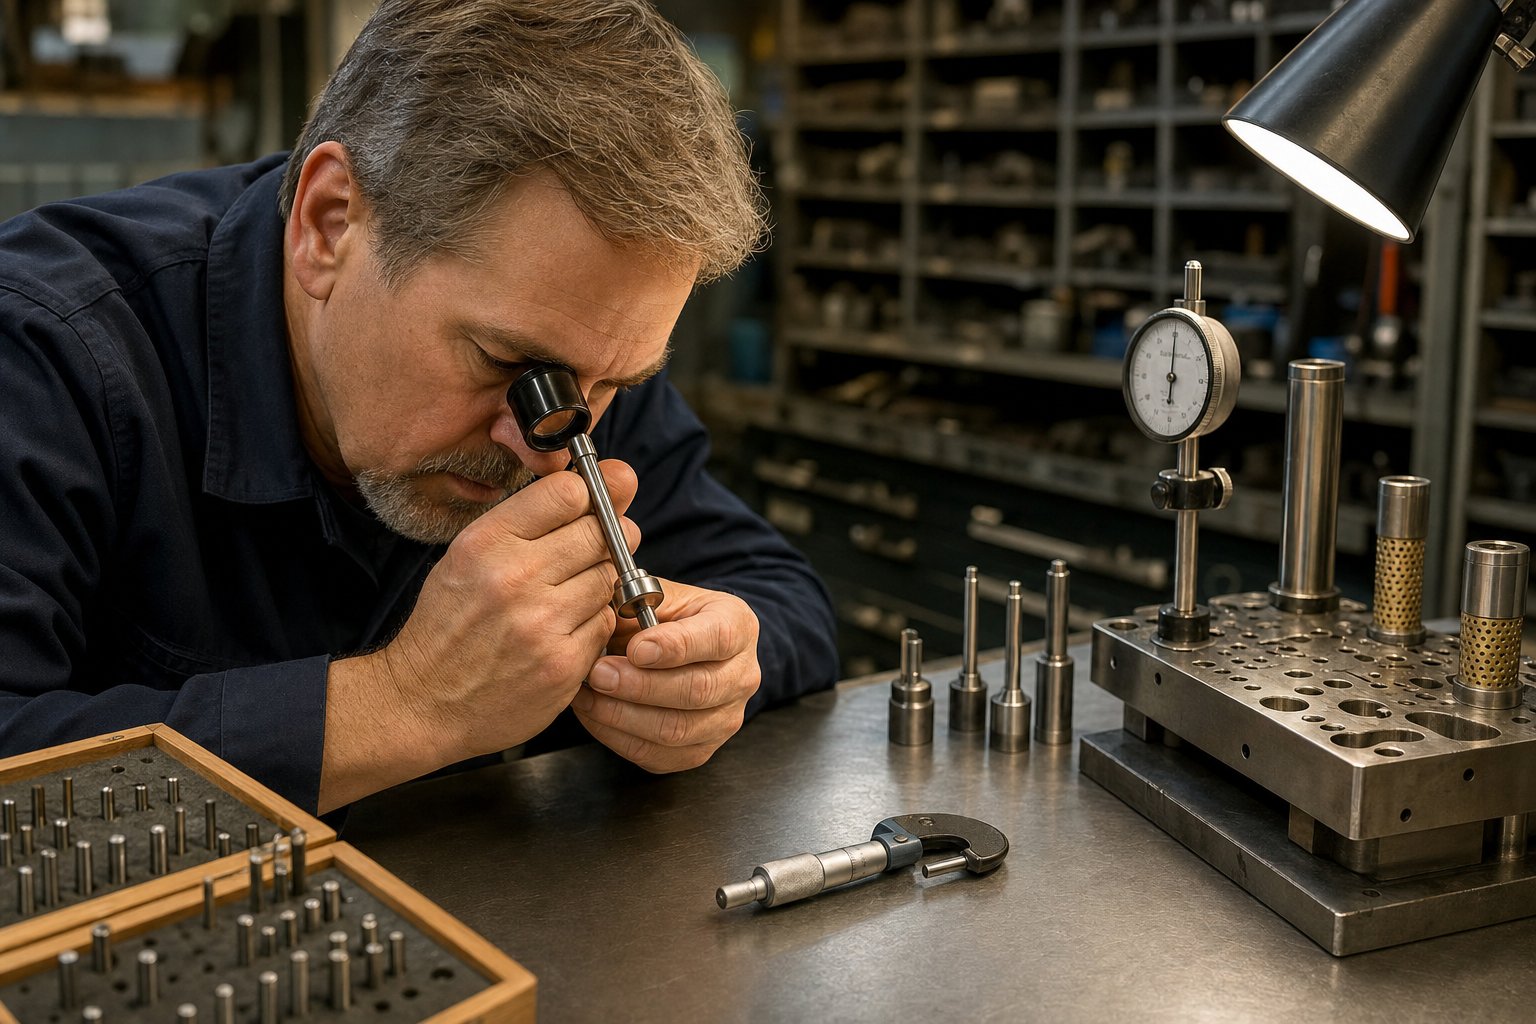
Раннє виявлення відхилень процесу захищає як деталі, так і інструменти, але навіть найкраща система моніторингу не може повністю усунути знос. Кожен хід преса видаляє мікроскопічний матеріал з ріжучих кромок, стискає пружини та навантажує напрямні поверхні. Упродовж сотень тисяч циклів ця кумулятивна деградація визначає, чи набір матриць для штампування забезпечує передбачувану продуктивність чи призведе до незапланованого простою. Технічне обслуговування штампів не є реактивним ремонтом. Це запланована, вимірювана дисципліна, яка безпосередньо контролює ваші витрати на деталь протягом усього терміну служби інструменту.
Графіки профілактичного обслуговування та пункти огляду
Найкраща-у-програма технічного обслуговування починається з одного принципу: ідентифікуйте, вимірюйте та оцінюйте кожну частину інструменту, яка з часом погіршуватиметься. якВиробникзазначає, що найпоширенішим недоглядом є припущення, що певні зони зносу не впливають на якість деталей, а потім здивування, коли кількість ударів стає непослідовною від серії до серії.
Ефективне профілактичне технічне обслуговування для прогресивних штампів здійснюється за задокументованим графіком, прив’язаним до кількості ходів, а не до календарного часу. Ключові контрольні точки та індикатори зносу включають:
- Гострота ріжучої кромки: перевіряйте всі проколюючі та глушильні пуансони під збільшенням. Вимірюйте висоту задирок на зразках деталей через заплановані проміжки часу. Зростання задирок понад вказану межу викликає різкість незалежно від зовнішнього вигляду.
- Умови пілотування: перевірте знос діаметра та профіль носа. Зношені пілоти допускають дрейф позиціонування смуги, який поєднується з усіма станціями нижче за течією.
- Геометрія перфоратора та вставки: виміряйте формувальні поверхні щодо допусків друку. Навіть одяг, який здається косметичним, може змінити кути вигину або глибину тиснення за межі специфікації.
- Підйомник і функція пружини: Перевірте силу пружини за допомогою тестера навантаження. Втомлені пружини зменшують висоту підйому смуги, спричиняючи сліди від опору та порушення подавання на швидкості.
- Зазор між направляючим штифтом і втулкою: виміряйте бічний зазор між верхньою та нижньою половинами матриці. Зношені напрямні дозволяють-з-зміщення штампів, що прискорює сколювання країв.
- Плоскість і паралельність пластини знімача: перевірте, чи немає нерівномірного зносу, що створює непостійний тиск знімання по всій ширині смуги.
- Шляхи евакуації брухту: очистіть скупчення шлаків і переконайтеся, що канали викиду вільні. Слимаки, що потрапили в пастку, завдають миттєвої шкоди.
Документація не менш важлива. Кожен технік з обслуговування повинен дотримуватися однієї процедури перевірки, вимірювати однакові розміри та послідовно записувати результати. Без такої стандартизації ви не зможете застосувати SPC до своїх даних щодо технічного обслуговування або передбачити, коли знадобиться наступне обслуговування.
Інтервали повторного шліфування та заміна компонентів
Повторне заточування є найчастішою операцією з обслуговування прогресивного інструменту та матриці. Кожен цикл заточування видаляє контрольовану кількість матеріалу, зазвичай від 0,05 до 0,15 мм, з ріжучих поверхонь пуансона та поверхонь кнопок матриці для відновлення чистих кромок зрізу. Інтервал значною мірою залежить від матеріалу заготовки: високо-швидкісне штампування з нержавіючої сталі може вимагати повторного шліфування кожні 50 000–100 000 ударів, тоді як м’які латунні чи мідні сплави можуть виконувати 300 000 або більше ударів між обслуговуваннями.
Чекати, поки задирки стануть візуально очевидними, є типовою помилкою. На той час навантаження при різанні вже зросли, сили зачистки зросли, а ризик витягування скупчення зріс. Більшість прецизійних штампувальників встановлюють графіки заточування на основі фактичної кількості ходів і вимірювання висоти задирок, а не лише на думку оператора.
Кожен цикл повторного шліфування скорочує пуансон. Після певної кількості повторних шліфувань довжина пуансона стає нижчою за мінімальний функціональний розмір, і його необхідно замінити. Прогресивні твердосплавні штампи значно подовжують ці інтервали заміни. Твердосплавні пластини на -прошивних станціях із високим зносом можуть перевищувати термін експлуатації звичайної інструментальної сталі D2 у п’ять-десять разів, що зменшує як частоту заточування, так і загальну кількість замін протягом терміну експлуатації матриці.
Заміна компонентів, окрім пуансонів, включає пружини, направляючі, направляючі втулки та підйомники. Задокументована система технічного обслуговування відстежує кількість циклів для кожного витратного матеріалу та планує заміну до відмови, а не після неї. Мета – нуль незапланованих зупинок.
Фактори, що визначають тривалість життя
Скільки має тривати прогресивна смерть? Відповідь коливається від 200 000 звернень на погано обслуговуваному інструменті до понад 10 мільйонів на інструменті, який обслуговується дисципліновано. Різниця між цими цифрами зводиться до кількох контрольованих факторів:
- Твердість матеріалу заготовки:Твердіші або більш абразивні листові матеріали прискорюють знос країв і збільшують ударні навантаження на кожен компонент. Удосконалена високоміцна-сталь скорочує інтервали обслуговування порівняно з м’якою вуглецевою сталлю.
- Стратегія змащення:Постійне, правильно застосоване змащення зменшує тертя, накопичення тепла та задирання. Локальні сухі зони контакту, особливо навколо станцій глибокого проколювання, спричиняють прискорений знос, навіть якщо вся система змащування виглядає справною.
- Швидкість натискання:Швидший цикл генерує більше тепла за одиницю часу та збільшує динамічні сили на напрямні, знімачі та ріжучі кромки. Вища швидкість вимагає більш частого огляду і часто виправдовує інструментальні сталі або покриття преміум-класу.
- Точність напрямної смуги:Зношені напрямні або зношені направляючі системи допускають бічний рух смуги, який-навантажує пуансони, створюючи нерівномірний знос і передчасне сколювання.
- Клас конструкції матриці:Штамп класу А, створений для тривалого прогресивного штампування, використовує загартовані вставки, напрямні-підшипників і твердосплав на критичних станціях із самого початку. Прототип матриці класу C використовує м’які матеріали та простішу конструкцію, що забезпечує нижчу початкову вартість, але значно менше загальних результатів перед виходом на пенсію.
Коли матриця досягає кінця свого економічного терміну служби, приймається рішення про перебудову або заміну. Відновлення є виправданим, якщо башмаки матриці та загальна конструкція залишаються жорсткими, направляючі системи підлягають відновленню, і лише локалізовані станції зношені без корекції. Повна реконструкція може відновити виробничі можливості за 40-60 відсотків вартості нового набору штампів. Заміна стає кращою інвестицією, коли кілька станцій втратили вирівнювання, башмак матриці відхилився назавжди або зміни в дизайні виробу зробили існуючий макет стрічки застарілим.
Загальна вартість володіння прогресивним штамповим інструментом не є ціною придбання в рахунку-фактурі. Це початкові інвестиції плюс кожен цикл повторного шліфування, кожна заміна пуансона, кожна година незапланованого простою та кожна утилізована деталь, виготовлена інструментом, що працює поза специфікацією. Постачальникам подобаєтьсяІЧЕНЬвирішуйте цю перспективу життєвого циклу, підтримуючи весь період від проектування матриці до велико{0}}серійного виробництва та планування поточного технічного обслуговування, допомагаючи командам контролювати ці загальні витрати, а не оптимізувати лише початкову кількість.
Дисципліноване технічне обслуговування змінює економіку тривалого прогресивного штампування. Штамп, який отримує послідовне, задокументоване обслуговування, працює передбачувано, виробляє відповідні деталі та досягає свого повного проектного терміну служби. Ця передбачуваність також відрізняє добре-керовану програму штампу від програми, яка хитається між реактивними ремонтами, і вона стає ключовим критерієм оцінки під час пошуку нового інструменту.
Як знайти матриці прогресивного штампування для великого{0}}виробництва
Передбачувана продуктивність штампів залежить від дисциплінованого технічного обслуговування, але воно починається навіть раніше, з вибору правильних виробників штампів для створення інструменту. Рішення про вибір джерела форми визначає всі наступні результати: якість деталей, навантаження на обслуговування, час безвідмовної роботи та загальну вартість програми. Для інженерів-виробників і команд із закупівель, які оцінюють послуги прогресивного штампування, завдання полягає в тому, щоб відрізнити справжні інженерні можливості від полірованих продажів.
Ключові критерії оцінки для постачальників штампу
Не кожна прогресивна компанія, що займається штампуванням, може підтримувати повний обсяг великомасштабної-програми. Деякі спеціалізуються на прототипах-класів. Іншим бракує ресурсів моделювання або вони не можуть обслуговувати матрицю після доставки. Наступні критерії відокремлюють спроможних партнерів від тих, які створять проблеми на нижчому рівні:
- Проектно-технічна потужність:Чи може постачальник виконати повну оптимізацію макета смуги, послідовність станцій і аналіз тоннажу-вдома? Аутсорсинговий дизайн створює прогалини в комунікації та сповільнює ітерацію.
- Можливості моделювання:Чи використовує будівельник моделювання FEA формування та дослідження руху для перевірки проектів перед різанням сталі? Це безпосередньо скорочує кількість пробних ітерацій і час-на-виробництво.
- Асортимент матеріалів:Оцініть, чи має постачальник задокументований досвід роботи з вашим конкретним сплавом. Будівельнику, який має досвід роботи з вуглецевою сталлю, може бракувати стратегій інструментів, необхідних для нержавіючих або високо-міцних матеріалів.
- Гарантії толерантності:Запитайте, як постачальник підтверджує відповідність розмірів. Потенційні послуги прогресивного штампування металу будуть посилатися на цілі Cpk і дані SPC із виробничих циклів, а не лише на допуски друку.
- Технічна підтримка:Штамп, який працює роками, потребує партнера, який підтримує повторне шліфування, заміну компонентів та інженерні зміни протягом повного життєвого циклу виробництва.
- Масштабованість:Чи зможе постачальник впоратися з вашими прогнозованими обсягами? Програми прогресивного штампування OEM часто масштабуються від пілотних кількостей до мільйонів деталей на рік, і виробник штампу повинен проектувати цю траєкторію з першого дня.
Як наголошує компанія Eigen Engineering, послужний список постачальника щодо довговічності інструментів і-реагування після продажу часто важливіше, ніж ціна за штуку. -Внутрішні об’єкти для випробувань і перевірки є вагомим показником того, що будівельник перевіряє інструменти в реалістичних умовах перед відправкою.
Відповідність можливостей матриці вимогам виробництва
Критерії оцінювання забезпечують основу, але реальне рішення зводиться до відповідності. Партнер із прогресивного штампування металу повинен узгоджуватися з вашим конкретним виробничим контекстом: складністю деталей, річним обсягом, галузевими вимогами та очікуваннями щодо якості документації.
Наприклад, прогресивне штампування медичних пристроїв вимагає відстеження, підтверджених процесів і суворої документації, чого не можуть забезпечити багато -штампувальників загального призначення. Команди із закупівель, які шукають для регульованих середовищ, повинні підтвердити, що постачальник працює відповідно до-сертифікованих систем якості ISO та має прямий досвід підтримки медичних програм прогресивного штампування, де контроль партії та готовність до аудиту є базовими очікуваннями.
Для великого-комерційного й автомобільного застосування пріоритет зміщується до швидкості циклу, використання матеріалів і-довгострокової стабільності витрат. Постачальникам подобаєтьсяІЧЕНЬпідтримка повного життєвого циклу від прогресивного дизайну штампу до масштабованого масового виробництва, пропонуючи інженерам-виробникам єдине-партнерство, яке охоплює багато-станційні інструменти, суворі вимоги до повторюваності та збільшення обсягу без зміни постачальника-програми.
Які б послуги прогресивного штампування ви не оцінювали, вимагайте довідкових матеріалів від програм із подібними обсягами та складністю. За можливості відвідайте заклад. Огляньте їхнє обладнання, спостерігайте за якістю робочих процесів і запитайте, як вони обробляють інженерні зміни після перевірки. Відповіді показують, чи буде постачальник довгостроковим-активом чи короткостроковим-головним болем, і в-масовому прогресивному штампуванні металу ця відмінність поєднується з кожною частиною, яку виготовляє матриця.
Поширені запитання про матриці для прогресивного штампування
1. Що таке прогресивне штампування і як воно працює?
Штамп прогресивного штампування — це прецизійний інструмент, встановлений у пресі для штампування, який просуває металеву стрічку через кілька послідовних станцій за один цикл преса. Кожна станція виконує певну операцію, наприклад проколювання, згинання, карбування або обрізання. Смуга залишається прикріпленою до носія протягом усього процесу, а готова частина відділяється на кінцевій станції відрізу. Сервоприводи просувають смугу на фіксовану відстань кожного ходу, тоді як направляючі штифти забезпечують точну реєстрацію перед будь-якою операцією. Це забезпечує продуктивність від 100 до 400+ ударів за хвилину з незмінною точністю розмірів протягом мільйонів циклів.
2. Яка різниця між прогресивною матрицею та матрицею перенесення?
Прогресивні матриці утримують заготовку прикріпленою до несучої стрічки на всіх станціях, що робить їх ідеальними для малих і середніх деталей на дуже високих швидкостях (100-400+ SPM). Передавальні матриці відокремлюють заготовку від смуги на ранній стадії та використовують механічні пальці або роботизовані руки для переміщення вільної частини між станціями. Це надає матрицям для перенесення необмежену можливість формування, включаючи глибоку витяжку та обертання деталей, що робить їх кращими для більших або геометрично складних деталей. Однак матриці для перенесення працюють повільніше (15-80 SPM) і мають вищу механічну складність. Прогресивні штампи виграють у швидкості та вартості деталі за обсягом, тоді як матриці для перенесення виграють у гнучкості формування для складних геометрій.
3. Як довго триває матриця прогресивного штампування?
Термін служби матриці коливається від 200 000 ударів на інструменті, що погано обслуговується, до понад 10 мільйонів ударів на інструменті, який отримує дисципліноване профілактичне обслуговування. До ключових факторів, що впливають на довговічність, належать твердість матеріалу заготовки, стратегія змащування, швидкість преса, точність напряму стрічки та клас конструкції матриці. Матриці класу A, розроблені для довго-виробництва, використовують загартовані вставки, напрямні-кулькових підшипників і карбід на критичних станціях. Регулярне повторне шліфування з-запланованими інтервалами підрахунку ходів, своєчасна заміна компонентів і правильне змащування значно подовжують термін експлуатації. Твердосплавні вставки на -станціях із високим зносом можуть перевищувати термін експлуатації звичайної інструментальної сталі D2 у п’ять-десять разів.
4. Які матеріали можна обробляти штампами прогресивного штампування?
Прогресивні штампи обробляють широкий спектр металів, включаючи вуглецеву сталь, нержавіючу сталь (301, 304, 316), алюміній (1100, 3003, 5052), латунь (C260, C270) і мідь (C110, C102). Кожен матеріал представляє унікальні виклики. Вуглецева сталь забезпечує хорошу формувальність і низьку вартість, але гарячекатані варіанти містять абразивну окалину. Обробка з нержавіючої сталі-затвердіє та подереться на поверхні інструменту. Алюміній працює на вищих швидкостях, але має тенденцію прилипати до перфорованих поверхонь. Латунь прощає через природний цинк. Вибір інструментальної сталі, покриття поверхонь і стратегії змащування коригуються на основі конкретного матеріалу заготовки, щоб оптимізувати термін служби матриці та якість деталей.
5. На що слід звернути увагу при пошуку постачальника прогресивних штампів?
Оцінюйте постачальників за шістьма основними критеріями:-власний інженерний потенціал для оптимізації компонування смуги та аналізу об’єму, можливості FEA моделювання для перевірки конструкцій перед різанням сталі, задокументований досвід роботи з вашим конкретним сплавом і діапазоном матеріалів, гарантії на допуски, підтверджені цільовими показниками Cpk і даними SPC, постійна підтримка технічного обслуговування, включаючи повторне шліфування та заміну компонентів, і масштабованість для обробки змін обсягу від пілотних кількостей до мільйонів деталей щорічно. Запитуйте рекомендації від програм із подібною складністю, відвідайте заклад, щоб перевірити обладнання та якість робочих процесів і підтвердити, що вони можуть підтримувати інженерні зміни після перевірки. Такі постачальники, як YICHEN, пропонують повний-партнерський цикл — від проектування матриці до-масового виробництва та планування технічного обслуговування.


